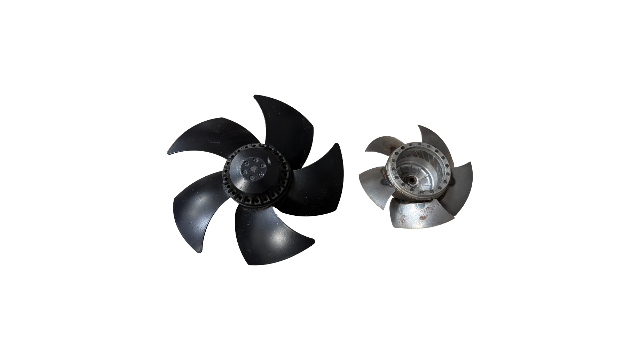
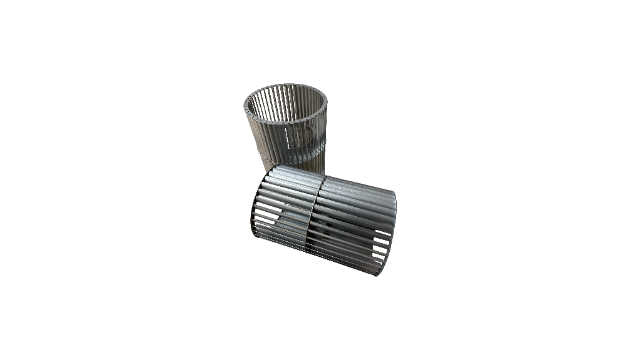
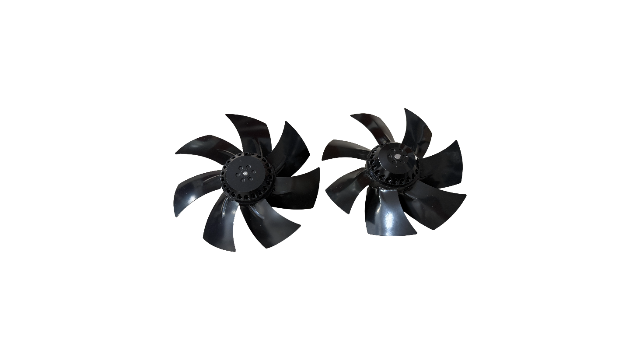
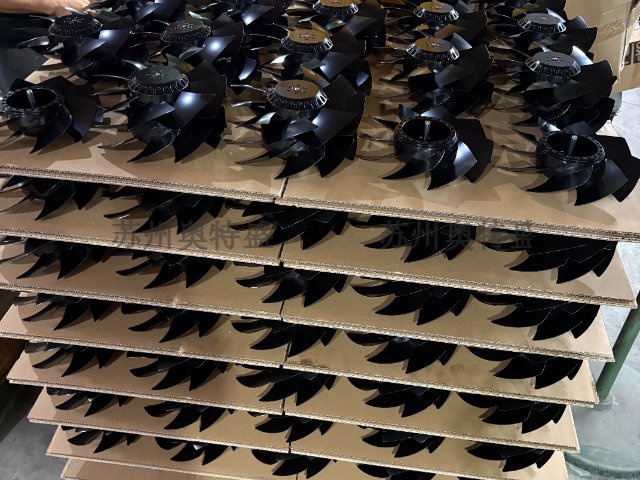
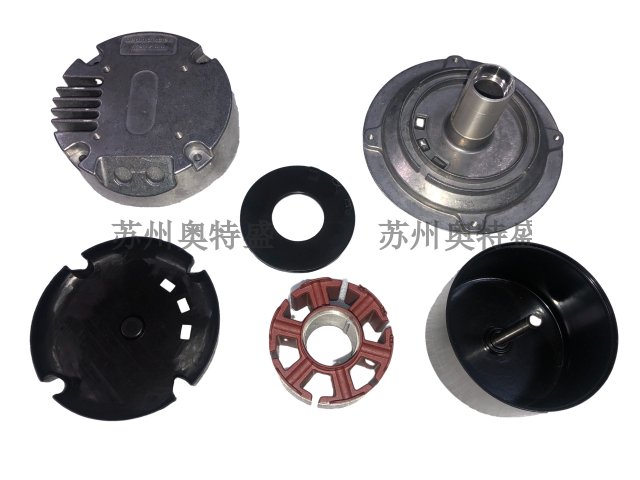
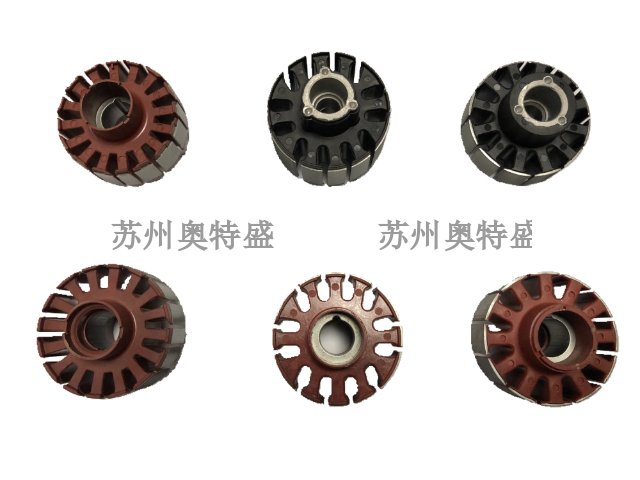
灰铸铁是叶轮制作过程中常用的基础材质,内部石墨组织结构让材料具备良好的减震、吸震性能。材质硬度适中,切削打磨加工难度低,浇筑成型工艺成熟,整体生产成本低廉,适合大批量生产通用型工业叶轮。铸铁材料抗拉伸性能偏弱,脆性特征明显,外力剧烈冲击下容易产生开裂破损,不宜用于高压、持续震动的严苛工况。材料表面分布细微透气孔隙,长期接触潮湿介质容易发生氧化锈蚀,成品出厂前需要搭配防锈涂层、防腐处理。该材质叶轮大多应用在常规常温清水输送设备,适配民用普通供水场景。叶轮轮毂比是影响轴流风机性能的关键参数,比值越小气流通道越通畅。汕头库存叶轮诚信合作
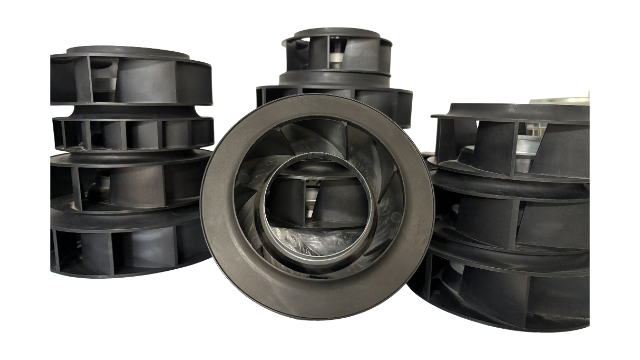
叶轮常规技术参数包含外径、叶片数量、安装倾角、额定转速、流通口径等多项内容,各项参数之间相互配合,共同决定设备的流体输送表现。叶轮外径大小可以调整流体输送扬程与风压数值,外径尺寸偏大的叶轮,介质升压行程更长;叶片数量能够改变流体扰动状态,叶片排布疏密会影响介质流动的平稳程度;转速快慢管控介质输送流量,转速变化可直接改变单位时间内的介质输送体量。开展工业选型工作时,工作人员需要结合介质密度、工作温度、输送高度、管路阻力等工况条件,搭配适配的叶轮参数。流体密度偏大的介质,需搭配适配口径的叶轮降低运行负荷;高温工况下,还要兼顾材质耐热性能完成参数搭配。参数搭配不合理的情况下,设备容易出现能耗增加、运行噪音偏大、输送能力不足等状况,还会产生多余涡流,加剧内部构件磨损。合理把控并匹配各项参数,是设备安装与调试阶段的重要流程。南通智能叶轮推荐货源叶轮与轴采用锥套连接时,拆卸方便且对中精度高,适合频繁维护的场合。
安装调试不当会衍生各类不良运行状态,人为操作偏差会直接降低设备使用年限。叶轮装配间隙失衡,一侧间距偏大、一侧偏小,运转时流体分布不均,构件受力失衡,加剧局部磨损。传动轴同轴度偏差,高速旋转产生周期性晃动,放大设备震动幅度;密封件安装过紧,增大叶轮转动摩擦阻力,造成动力损耗升高,能耗出现异常。多数设备故障源于安装疏漏,安装完成未做低速试运行调试,直接投入满负荷作业,会加剧构件疲劳损耗,短期内出现异响、发热、抖动等异常运行现象。
日常清洁是叶轮基础维护项目,规范清洁流程可以延缓构件损耗速度。清洁作业需在设备停机断电、完全泄压后开展,规避高压、带电操作带来的安全隐患。工作人员拆卸壳体取出叶轮,采用高压水流、中性清洗剂清洁表面污垢、粘稠附着物。硬质结块污垢不可使用硬质金属工具敲击,可借助木质、塑料等非金属工具轻柔剔除,避免划伤叶片表层防护涂层与金属基体。清洁完成后烘干构件表面水分,放置干燥通风环境储存,防止潮湿环境产生二次锈蚀。清洁频次需要根据工况调整,杂质含量偏高的作业环境,每月至少完成一次拆解清洁作业。叶轮的表面处理工艺一般是电泳、喷漆、氧化,已达到防锈的目的,苏州奥特盛是生产叶轮的厂家。
数控铣削加工依靠数字化编程设备完成叶轮切削成型,加工毛坯多采用实心金属锻件,基础结构密实稳固。设备按照预设编程轨迹逐层切除多余金属,把控叶片曲面弧度、板材厚度以及叶片间距等各项参数。加工后的叶片表面光滑平整,不存在铸造毛刺、尖锐凸起,内部结构致密均匀,无疏松孔隙。加工流程自动化程度高,人为操作产生的误差占比偏低,适合定制化、小批量、高标准叶轮生产。加工过程耗材损耗较高,单次生产时长偏久,单件制作成本远高于传统铸造工艺。叶轮在含尘环境中应选用耐磨堆焊叶片,并定期停机检查叶轮磨损厚度。汕头库存叶轮诚信合作
叶轮叶片表面打磨光滑后,风机噪声可降低1~2分贝,效率略有提升。汕头库存叶轮诚信合作
耐磨结构改进专门针对冲刷损耗严重的叶轮,聚焦磨损高频区域做结构强化。在叶片边缘、迎流面、根部等磨损较快的位置做加厚处理,提升基础结构强度。采用镶嵌耐磨块、复合防护涂层的方式强化表层防护,利用硬质耐磨材料阻隔固体颗粒与金属基体接触,减少直接磨损。优化叶片边缘造型,将垂直撞击结构改为倾斜滑移结构,改变颗粒冲击角度,弱化硬质颗粒直接撞击力度,减轻冲击造成的材料损耗。改良后的叶轮耐磨性能有所提升,能够延长恶劣工况下的构件使用周期,减少配件更换频次。汕头库存叶轮诚信合作
苏州奥特盛精密机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州奥特盛精密机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!