齿轮的世界里还有一类特殊的存在——非圆齿轮。它的节曲线不是圆形,因此能够实现非线性的传动比。比如椭圆齿轮,转动一周过程中输出轴的角速度呈周期性变化,可以实现往复运动或变速送料。非圆齿轮的设计比圆齿轮复杂得多,因为节曲线形状需要精确满足预期的传动比函数,而且齿形必须根据节曲线的曲率半径变化而调整。过去非圆齿轮加工极其困难,需要专门的数控插齿机或滚齿机配合联动控制。如今,随着五轴联动加工中心和CAM软件的普及,非圆齿轮的制造难度**降低,因此它们在纺织机械、印刷机械和流量计中开始得到应用。还有一种变齿厚齿轮,它的齿厚沿着轴向逐渐变化,通过轴向移动可以改变啮合侧隙,实现无回差传动。这些非传统的齿轮形式,正在拓展齿轮的应用边界,让我们看到齿轮不****能匀速转动,还能跳出一支变速的舞蹈。齿轮的市场需求随着科技进步而不断增长。昆山齿轮怎么用
回到制造业的现实,齿轮仍然是衡量一个国家工业水平的重要标尺。德国、日本、瑞士等制造业强国在齿轮材料、热处理、磨削工艺和测量技术上长期**。例如德国伦克(Renk)公司生产的大型船用齿轮箱,能够承受数万千瓦的功率输入,且噪音和振动极低。日本的小原齿轮(KHK)则以标准齿轮的品种齐全和交货迅速著称。瑞士的雷鲍德(Reishauer)磨齿机被认为是行业**,一台设备的价格足以抵得上一辆超级跑车。我国近年来在齿轮领域也取得了长足进步,例如在高铁齿轮箱、风电偏航减速机和新能源汽车减速器方面实现了自主突破。尤其是新能源汽车对减速器的要求较高——高转速、高扭矩、低噪音、长寿命,这推动了国内齿轮企业大量引进**磨齿机和检测设备,齿轮精度已经从7级普遍提升到5级以上。可以预见,随着电驱动时代的到来,齿轮不但不会被淘汰,反而会因为对效率和NVH(噪声、振动与平顺性)的**追求而迎来新的技术**。张家港小型齿轮直销价格齿轮是机械传动中不可或缺的部件,**应用于各类设备。
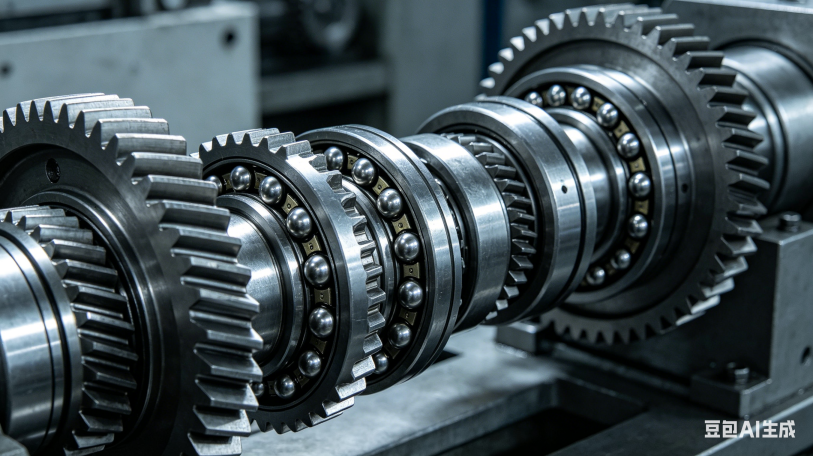
如果你有机会拆开一台**电动工具的齿轮箱,你会惊讶于那些微型齿轮的精致程度。以一把18V无刷电钻为例,其内部通常有两级行星齿轮减速。**级行星架上有三个行星轮,它们围绕中心太阳轮旋转,同时与外齿圈啮合。当太阳轮高速转动时,行星轮既自转又公转,从而带动行星架低速输出。这种结构体积小、承载能力强,而且多个行星轮均分负载,可靠性高。行星齿轮的难点在于均载设计,由于制造和装配误差,三个行星轮很可能受力不均,导致某一个行星轮提前失效。为了解决这个问题,工程师会在设计中加入浮动元件,让太阳轮或行星架能够轻微浮动,从而自动平衡各行星轮的负载。你看,齿轮的设计从来不简单,它既要考虑几何、材料、润滑,还要考虑装配、浮动、变形等工程细节。正是这些细节的积累,才成就了一台台运转平稳、经久耐用的设备。
齿轮的设计正在经历从经验到仿真、从静态到动态的变革。过去,齿轮设计主要依靠手册中的公式和安全系数,留有很大的裕量,导致齿轮箱笨重。现在,借助有限元分析和多体动力学仿真,工程师可以精确计算每个轮齿在真实工况下的应力分布、温度场和变形量。以风电齿轮箱为例,它需要在风速不断变化的条件下运行二十年,期间承受无数次冲击载荷和交变应力。通过雨流计数法和疲劳累积损伤理论,可以预测齿轮的疲劳寿命,并针对高应力区域进行优化,比如齿根圆角半径加大、齿面微量修形等。仿真还帮助工程师探索了一些非传统齿形,例如双压力角齿形、不对称齿形等。不对称齿形的工作侧压力角较大,非工作侧压力角较小,可以在不影响强度的情况下降低噪音。这些创新正在突破齿轮设计的百年传统,让齿轮变得更轻、更静、更强。齿轮的维护保养是确保设备正常运转的重要环节。
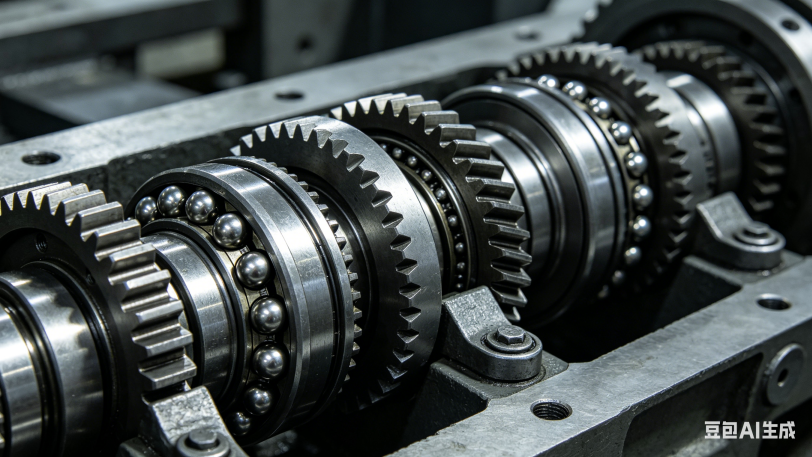
齿轮的加工误差溯源是一项复杂的工作。当一对齿轮的噪音或振动超标时,需要找出究竟是哪些制造环节出了问题。通常的流程是首先用齿轮测量中心检测齿距累积误差、齿形误差和齿向误差。如果齿距累积误差超差,可能是滚齿机分度蜗轮副磨损、工件装夹偏心或滚刀轴向窜动引起的。如果齿形误差出现对称性的凹心或凸起,可能是滚刀刃磨不当或滚刀前角偏差造成的。如果齿向误差呈扭曲状,说明机床差动挂轮计算有误或工件轴向窜动大。对于磨齿齿轮,齿面波纹度是影响噪音的重要指标,波纹度超标可能是砂轮不平衡、砂轮主轴轴承磨损或磨削参数不当所致。在批量生产中,如果突然出现一批不合格齿轮,需要立即检查工装夹具是否松动、冷却液是否变质、机床热变形是否达到稳定。为了快速定位问题,很多齿轮加工车间配备了在线测量装置,在加工过程中实时监控尺寸和精度,一旦超出公差范围即刻报警并自动补偿。这种闭环控制**降低了废品率。误差溯源不**需要精密仪器,更需要经验丰富的工程师,他们能从误差曲线中读出机床、刀具、夹具和材料的信息。齿轮加工误差的治理,是一场与设备老化、热变形、振动和磨损的持久战,每一个微米都来之不易。齿轮的生产流程包括设计、加工、装配和测试。张家港小型齿轮直销价格
在汽车中,齿轮系统负责将发动机的动力传递到车轮。昆山齿轮怎么用
齿轮的加工工艺本身就是一门精湛的艺术。传统的齿轮加工方法包括铣齿、滚齿、插齿、剃齿、磨齿等。其中,滚齿是**常见的粗加工方法,一把滚刀像螺纹一样旋转着切削齿坯,每转一圈就切出一个齿槽。滚齿的效率很高,但加工精度有限,通常只能达到8级或9级精度。对于高速重载齿轮,还需要进一步剃齿或磨齿。剃齿是用一把带有细微切槽的剃齿刀,与齿轮作啮合运动,像梳子一样刮去齿面上极薄的一层金属,可以修正齿形误差和齿向误差。磨齿是精度**的齿轮加工方法,利用成型砂轮或蜗杆砂轮对淬硬后的齿轮进行精加工,精度可达3级以上,齿面粗糙度极低。一台**的数控磨齿机价值可达数百万元,但它能够加工出直径数米的大型风电齿轮,也能加工出直径几毫米的微型齿轮。近年来,强力珩齿技术也开始普及,它不**可以提高齿面光洁度,还能在齿面上形成微小的凹坑结构,有利于润滑油膜的保持,从而降低齿面磨损。昆山齿轮怎么用
苏州欧迪恩传动科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州欧迪恩传动科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!