- 品牌
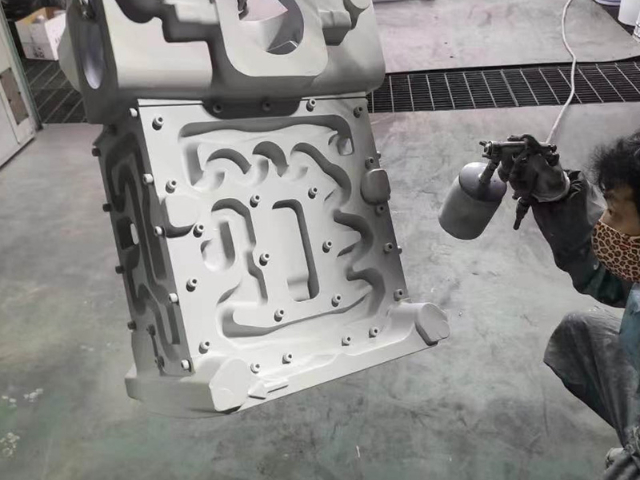
- 金属喷漆
- 型号
- 齐全
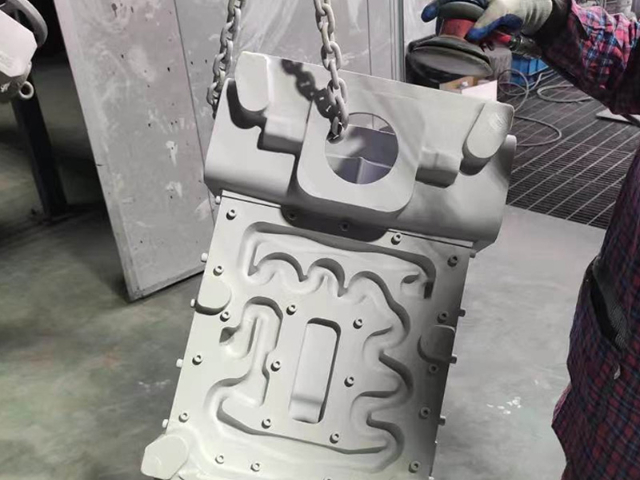
机械抛光:利用切削、材料表面塑性变形去掉被抛光后的凸部而得到平滑面。技术特点:成本低、操作简单,但效率低,抛光表面不均匀,适宜小面积的表面处理。使用油石条、羊毛轮、砂纸等,以手工操作为主,也可在抛光机上进行。抛光效果:金属表面的粗糙度值Ra可达0.3~3.0μm。化学抛光:通过化学试剂对样品表面凹凸不平区域的选择性溶解作用消除磨痕、浸蚀整平。技术特点:设备简单、加工后零件表面的粗糙度值均匀一致,操作简单,可同时抛光很多工件,效率高。缺点:化学抛光所用溶液的调整和再生比较困难,且过程中可能产生有害气体。电解抛光:以被抛光工件为阳极,不溶性金属为阴极,两极同时浸入到电解槽中,通以直流电而产生有选择性的阳极溶解,使工件表面光亮度增大。技术特点:内外色泽一致,光泽持久,抛光量小,抛光后的尺寸精度和形状精度可控,抛光率高且不受材料硬度影响,工艺简单,设备投资小。缺点:抛光前处理较为复杂,电解液的通用性差、使用寿命短,且无法消除原表面的“粗波纹”。在重力作用下,它会吸附工件表面的气流和电场。舟山异形件喷漆公司
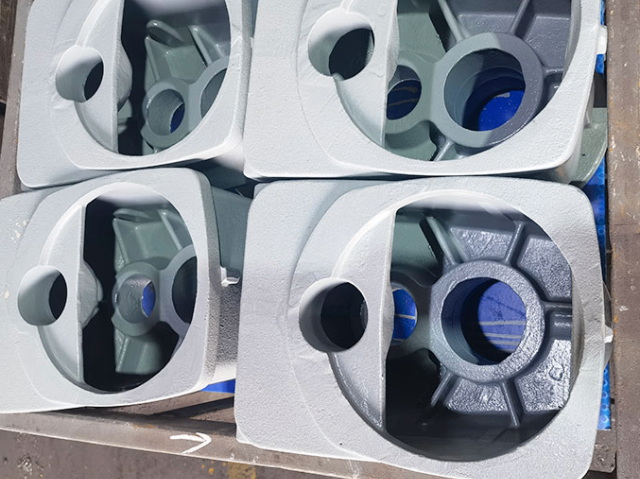
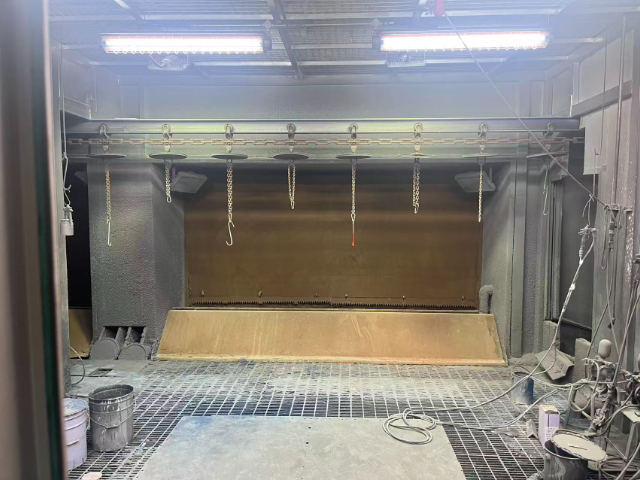
金属表面处理厂家讲述如何对车间环境设备人身安全规范3、喷涂加工车间总体布局通常情况下,在厂区常年小频率风向的上风侧布置喷漆加工作业场所,并且在一定程度上合理控制与厂前区、人流密集处、洁净度要求高的厂房之间的距离,通常情况下,按照厂房的方式进行设置,按照GB50016-2006《建筑设计防火规范》的相关规定设置消防通道,畅通的出入口确保在2个以上。对于超大型厂房来说,其内部的喷漆加工操作工位与出入口、安全门之间的紧急撤离距离控制在25m。当塑胶喷油厂家采用封闭喷漆工艺进行喷漆加工作业,在封闭喷漆空间内保持适当的负压,并且设置可燃气体浓度报警系统或自动抑爆系统,在整个喷漆加工车间,喷漆工段防火分区占面积控制在20%,在这种情况下,其防火要求按照生产的火灾危险性分类中的丁、戊类进行确定。四川异形件喷漆公司4、生产效率高:适用于自动化流水线涂装,提高生产效率。
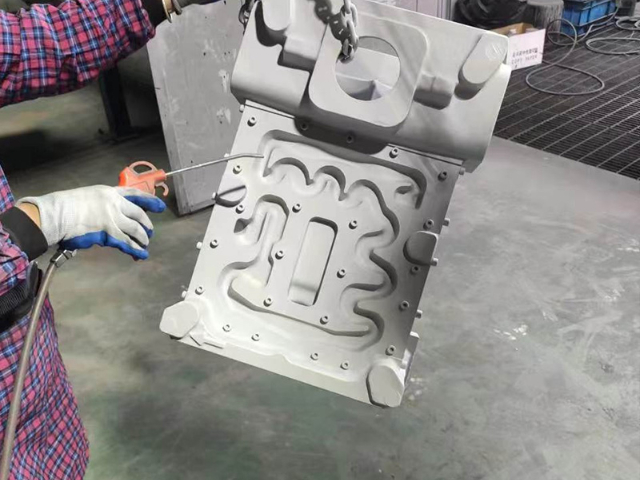
一起来探讨热喷涂加工后还需要进行哪些工作?一般情况下,工件热喷涂加工后的涂层不能直接使用,还要对工件进行一些后续处理工作。后续处理工作是非常明显的,为了防止工件涂层中的腐蚀性介质通过涂层的孔隙到达基材,从而造成基材的腐蚀,所以人体喷涂加工的后续处理工作就显得尤为重要。后续处理主要是指涂料的密封处理,可用作封孔剂的材料有很多种,包括石蜡、硅酮、环氧树脂等有机材料和氧化物等无机材料。具体的选择需要根据工件的工作介质、温度、环境、成本等因素来考虑。此外,对于那些须承受较高冲击磨损的工件,喷涂厂家除了进行封孔处理外,还需要重新熔化涂层,以进一步延长工件的使用寿命,提高工件质量。对于有尺寸精度要求的工件,经过热喷涂后,涂层加工厂家需要对涂层进行机加工,以提高工件的尺寸精度,满足用户的要求。
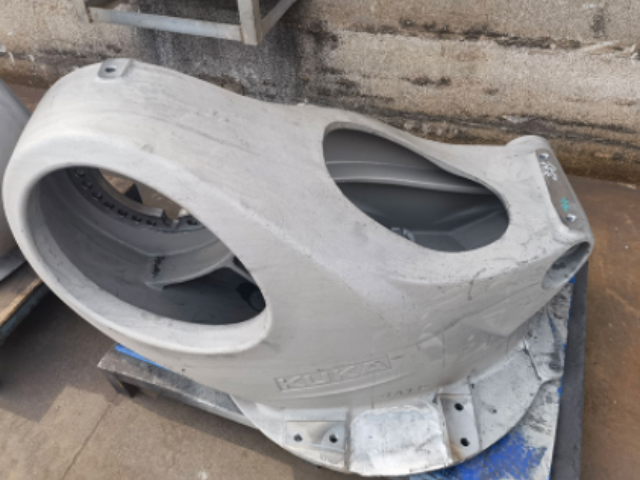
迅捷新型材料是专业从业金属产品喷涂的服务化公司,对您的领域较为掌握,有着专业的工艺精英团队,为您供应的技术服务。静电喷塑与喷涂对比有什么优势呢?常州金属喷漆厂带各位认识下:1.不用较稀原材料,对自然环境零污染,对身体不含毒性;2.镀层外型品质质量,粘合力和冲击韧性强;3.喷出工程施工保养时间较短;4.镀层的耐腐蚀性和耐磨性能要高得多;5.不用面漆;6.工程施工简易,对职工技术标准低;7.成本费小于同样实际效果的喷漆工艺;8.有的运用中明确指出了选用静电粉末喷涂加工工艺;9.静电粉末喷涂全过程中不可能发生喷漆全过程中多见的流动性状况;10.喷漆实际效果在冲击韧性、粘合力、耐腐蚀性、抗老化性等层面好于涂装工艺。通过调换不同粒度的磨料,可以达到不同程度的粗糙度。
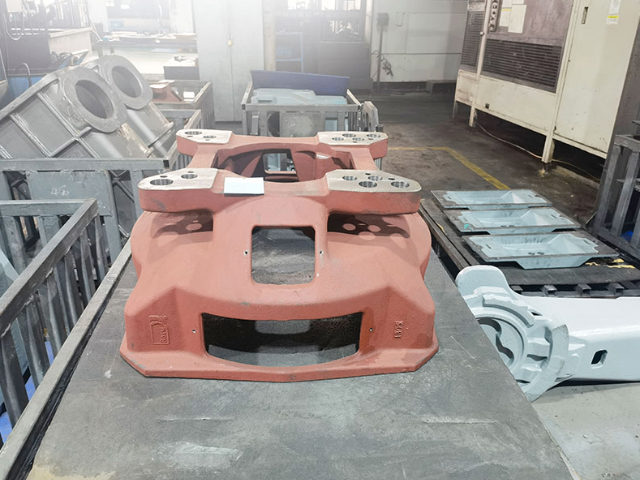
常州金属喷涂厂新型热喷涂技术及特点5、超音速等离子弧喷涂技术具有高温、高速的特点。特别是,所获得的氧化物和碳化物陶瓷涂层和金属陶瓷涂层具有涂层致密、孔隙率低和结合强度高的特点。6、冷喷涂冷喷涂也称冷空气动力喷涂,使用预热的压缩气体(通常在100-700℃)将固体粉末颗粒(5um-50um)加速至300-1500m/s。粉末颗粒以完全固态的高速撞击基材,产生较大的塑性变形,并沉积在基材表面形成涂层。冷喷涂具有工作温度低、喷涂粒子沉积率高、孔隙率低、设备相对简单和涂层表面压应力高等优点。2、阳极氧化膜微孔吸附能力强,可着色成各种美观艳丽的色彩,实现除白以外的任何颜色。江西钣金喷漆
喷枪通过高压静电发生器在喷嘴的电极针处产生电晕放电,在电极附近产生密集的负电荷。舟山异形件喷漆公司
三、1、产生的原因①槽液中杂质离子含量过高,施工电压偏高,电解反应加剧,被涂工件表面产生气体等。②槽液温度偏低,或搅拌不充分,助溶剂含量偏低。③电泳涂装后被涂工件出槽清洗不及时,湿涂膜产生再溶解现象。④工件带电入槽、槽液液面流速低、有气泡堆积,泡沫随着被涂工件表面上形成。2、防止方法①加强控制槽液中的杂质离子的浓度,定期检测槽液各种离子浓度,降低杂质离子含量,根据槽液的工艺参数调整涂装电压。②控制槽液温度在工艺规定范围,加强槽液搅拌。③被涂工件离开槽液应立即用UF液或纯水进行冲洗。时间不超过1min。④为消除带电入槽易产生,一定要控制好槽液表面流速介于0.2~0.25m/s,以防止泡沫堆积,控制好运输链速度不应低于工艺要求。舟山异形件喷漆公司
常州迅捷新材料有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来常州迅捷新材料供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!