- 品牌
- 金属喷漆
- 型号
- 齐全
常州金属表面处理工艺的九种方法6、粉末涂料粉末涂料常用于建筑家具产品及翅片的外观上,粉末涂料工艺在上面——静电除尘喷涂——低温流平烘烤五个步骤,主要通过粉末喷涂设备喷涂到工件表面,应用粉末涂料在静电的作用下吸附在工件表面,形成粉末涂料,经过高温烘烤后形成不同的效果。7、金属拉丝拉丝加工是为了使金属表面产生非镜面金属光泽,也可以消除细微缺陷,主要是通过研磨产品在工件表面形成线条,起到装饰效果的手段。8、抛光为了提高工件的尺寸精度和几何进度,抛光可以使产品表面光滑和镜面光泽,这一过程的方式是使用灵活的抛光工具和磨粒等抛光介质对表面进行修饰。9、蚀刻通过制版曝光显影后,时间区域的保护膜将被除去,刻蚀过程中金属将接触化学溶液。采用两个正数图形,从两侧达到化学驱蚀溶解的效果,形成凹凸或中空成型的效果。实现工艺有两种方法:曝光法、网印法。喷砂处理能够彻底清理工件表面的锈皮、油污、氧化皮等一切污物.山东异形件喷漆厂家
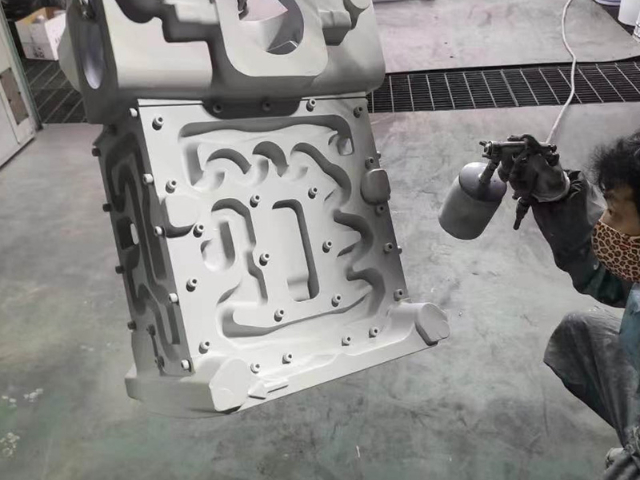
提升金属表面光滑度常见的几类方式有什么?2.阳极氧化工艺是将原材料融解在有机化学物质中,凹痕一部分优先选择融解,进而得到平滑的表面。该方式的具体特点是可以在没有繁杂机器设备的情形下打磨抛光样子比较复杂的工件,而且可以效率高地与此同时打磨抛光好几个工件。阳极氧化工艺的主要问题是抛光剂的秘方。根据阳极氧化工艺提升金属表面光滑度通常为几十μm。3.化学抛光电解抛光的基本概念与阳极氧化工艺同样,即根据可选择性地融解原材料表面的细微突显一部分使表面光洁。与阳极氧化工艺对比,可以负极反映的实际效果,效果优良。电阳极氧化工艺全过程可分为2个流程:温州各类金属件喷漆咨询喷枪通过高压静电发生器在喷嘴的电极针处产生电晕放电,在电极附近产生密集的负电荷。
常州金属表面处理厂介绍电泳漆的常见缺陷分析与解决方法一、漆膜粗糙1、产生原因及解决办法①槽液颜基比过高。(先取槽液测颜基比,同时排除其它因素,然后如果没有其他问题就往电泳槽补加乳液,如效果改善可与供应厂家联系研究继续补加方案。)②进入电泳槽的被涂工件及挂具不干净。(可能污染环节:1、预脱脂、脱脂,温度过低或脱脂剂浓度过高,预脱脂、脱脂槽液污染严重,杂质含量过高。2、磷化,磷化渣没有及时清理。)③电泳槽由于过滤不良,使槽液机械杂质过多。(连续更换过滤袋,清洗过滤罐。如发现过滤罐中杂质过多时,需连续清洗)④槽液中助溶剂含量偏低。(PH值过高时可适量补加冰醋酸)⑤超滤喷淋效果差,工件挂漆较多形成漆点。(加强后续清洗)⑥电泳后清洗不充分或未经UF1、UF2、纯水2清洗。(严格按操作规程操作)
常州金属表面处理厂介绍电泳漆的常见缺陷分析与解决方法2、防止办法①根据检测结果调整颜基比在控制范围内。②加强槽液及用具的管理,保持各工序、环节符合涂装要求。③经常检查、更换过滤袋,加强过滤。④按技术要求定期检测助溶剂含量,保持助溶剂含量在控制范围内。⑤改善超滤喷淋效果,避免工件过多挂漆。⑥加强电泳后清洗。二、缩孔、陷穴1、产生原因及解决办法①槽液颜基比失调,颜料含量低。(先取槽液测颜基比,同时排除其它因素,然后如果没有其他问题就往电泳槽补加色浆,如效果改善可与供应厂家联系研究继续补加方案。)②被涂工件前处理不良或清洗后磷化膜上面落上油污、尘埃等。③槽液中混入油污、尘埃、油飘浮在槽液面或乳化在槽液中。④电泳后冲洗液混入油污。⑤外来油污污染电泳涂膜。⑥烘干室内不干净、循环风内含油。由于磨料对工件表面的冲击和切削作用,工件表面的外表或形状会发生变化.
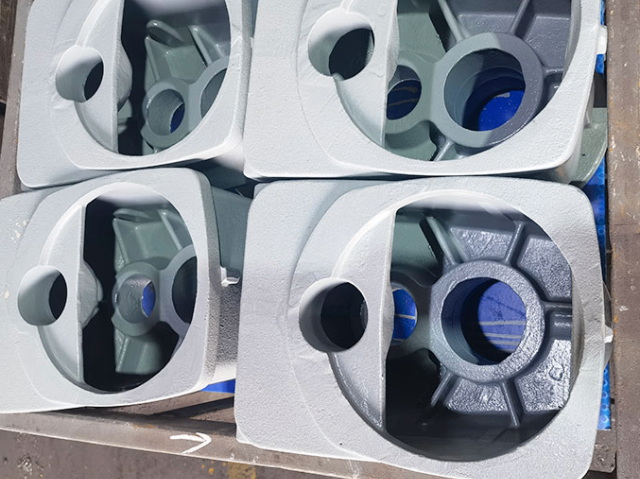
提升金属表面光滑度适用于减少工件的表面表面粗糙度。当想金属工件开展可选择性打磨抛光时,可以按照不一样的规定选用差异的方式。下列是几类提升金属表面光滑度的常见方式。1.研磨抛光是提升金属表面光滑度的一种打磨抛光方式,根据在原材料表面上的塑性形变除去打磨抛光的凸出一部分,以得到平滑的表面。通常,应用磨刀石条,羊毛轮,打磨砂纸等,关键根据人工实际操作,及其转动等独特构件。针对车体表面,可以采用例如轮盘的辅助软件,及其非常方式。细致打磨抛光可用以表面品质。极细碾磨和打磨抛光是一种型打磨工具。在带有粗蜡的抛光剂中,将其压在生产加工表面内以开展高速运转健身运动。选用该技术性,可以完成Ra0.008μm的表面表面粗糙度,这也是各种各样打磨抛光方式中合理的。该方式通常用以光学镜片模貝中。2、电镀:电镀是一种利用电解原理在某些金属表面上镀上一层薄层其他金属或合金的过程。河北异形件喷漆公司
由于该类产品含有金属颜料,在使用静电喷枪喷涂时,应确保系统良好接地.山东异形件喷漆厂家
三、1、产生的原因①槽液中杂质离子含量过高,施工电压偏高,电解反应加剧,被涂工件表面产生气体等。②槽液温度偏低,或搅拌不充分,助溶剂含量偏低。③电泳涂装后被涂工件出槽清洗不及时,湿涂膜产生再溶解现象。④工件带电入槽、槽液液面流速低、有气泡堆积,泡沫随着被涂工件表面上形成。2、防止方法①加强控制槽液中的杂质离子的浓度,定期检测槽液各种离子浓度,降低杂质离子含量,根据槽液的工艺参数调整涂装电压。②控制槽液温度在工艺规定范围,加强槽液搅拌。③被涂工件离开槽液应立即用UF液或纯水进行冲洗。时间不超过1min。④为消除带电入槽易产生,一定要控制好槽液表面流速介于0.2~0.25m/s,以防止泡沫堆积,控制好运输链速度不应低于工艺要求。山东异形件喷漆厂家
常州迅捷新材料有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**常州迅捷新材料供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!