5、焊件夹紧机构6、主控制器,亦称系统控制器,主要用于各组成部分的联动控制,焊接程序的控制,主要焊接参数的设定,调整和显示。必要时可扩展故障诊断和人机对话等控制功能。7、计算机软件,焊接设备中常用的计算机软件有:编程软件,功能软件,工艺方法软件和**系统等8、焊头导向或跟踪机构,弧压自动控制器,焊枪...
焊接自动化设备基本参数
- 品牌
- 枫锦
- 型号
- 齐全
焊接自动化设备企业商机
厚度不同的两块钢板对接时,为避免截面急剧变化引起严重的应力集中,常把较厚的板边逐渐削薄,达到两接边处等厚。对接接头的静强度和疲劳强度比其他接头高。在交变、冲击载荷下或在低温高压容器中工作的联接,常优先采用对接接头的焊接。用焊接方法连接的接头称为焊接接头,它主要起连接和传递力的作用。焊接接头由焊缝、熔合区和热影响区三部分组成,如图《焊接接头》对接接头的焊前准备工作简单,装配方便,焊接变形和残余应力较小,因而在工地安装接头和不重要的结构上时常采用。一般来说,对接接头不适于在交变载荷、腐蚀介质、高温或低温等条件下工作。现代焊接技术已能焊出无内外缺陷的、机械性能等于甚至高于被连接体的焊缝。虎丘区销售焊接自动化设备对比价
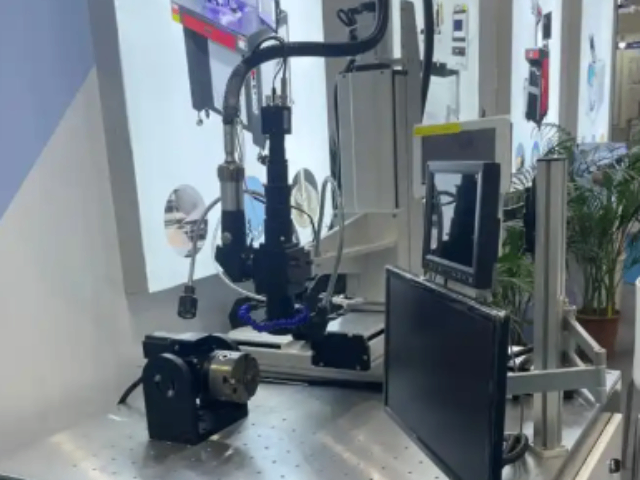
自动化焊接设备的构成:1、焊接电源,其输出功率和焊接特性应与拟用的焊接工艺方法相匹配,并装有与主控制器相连接的接口.2、送丝机及其控制与调速系统,对于送丝速度控制精度要求较高送丝机,其控制电路应加测速反馈3、焊接机头用其移动机构,其由焊接机头,焊接机头支承架,悬挂式拖板等组成,对于精密型焊头机构,其驱动系统应采用装有编码器的伺服电动机4、焊件移动或变位机构,如焊接滚轮架,头尾架翻转机,回转平台和变位机等,精密型的移动变位机构应配伺服电动机驱动昆山直销焊接自动化设备销售厂利用激光束进行焊接,适合于高精度和焊接需求,常用于薄板材料的焊接。
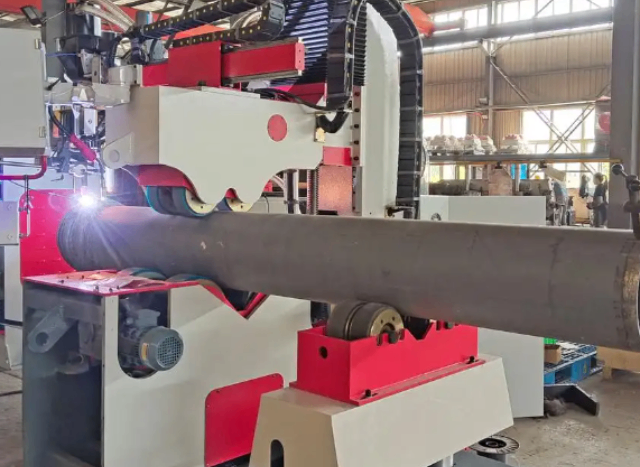
金属焊接方法有40种以上,按照焊接过程中金属所处的状态不同,可以把焊接方法分为熔焊、压焊和钎焊三大类。熔焊是在焊接过程中将工件接口加热至熔化状态,不加压力完成焊接的方法。熔焊时,热源将待焊两工件接口处迅速加热熔化,形成熔池。熔池随热源向前移动,冷却后形成连续焊缝而将两工件连接成为一体。在熔焊过程中,如果大气与高温的熔池直接接触,大气中的氧就会氧化金属和各种合金元素。大气中的氮、水蒸汽等进入熔池,还会在随后冷却过程中在焊缝中形成气孔、夹渣、裂纹等缺陷,恶化焊缝的质量和性能。
研究方向主要研究方向包括基于旋转电弧传感的机器人焊缝跟踪系统、基于激光视觉传感的机器人焊缝跟踪系统、基于摆动电弧传感的机器人焊缝跟踪系统、基于磁控电弧传感的机器人焊缝跟踪系统等 [22]。代表性研究机构与团队湘潭大学“焊接机器人及自动化”研究团队在洪波教授的带领下,长期致力于焊接设备及智能化方向的研究 [22]。团队依托湘潭大学焊接研究所成立了“焊接机器人及应用技术”湖南省重点实验室,先后与株洲天一焊接、中集集团、中国中车等企业合作研发了多条自动焊接生产线 [22]。配备焊接工具的工业机器人,能够在复杂的焊接任务中提供灵活性和高精度,适用于大规模生产。
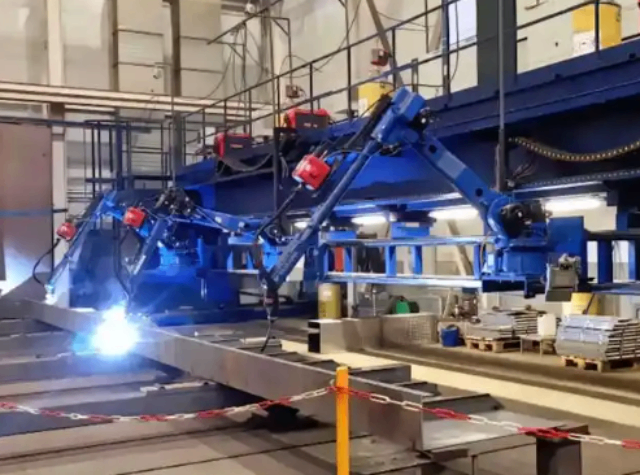
在此期间,美国的诺布尔利用电弧电压控制焊条送给速度,制成自动电弧焊机,从而成为焊接机械化、自动化的开端。1930年美国的罗宾诺夫发明使用焊丝和焊剂的埋弧焊,焊接机械化得到进一步发展。40年代,为适应铝、镁合金和合金钢焊接的需要,钨极和熔化极惰性气体保护焊相继问世。1951年苏联的巴顿电焊研究所创造电渣焊,成为大厚度工件的高效焊接法。1953年,苏联的柳巴夫斯基等人发明二氧化碳气体保护焊,促进了气体保护电弧焊的应用和发展,如出现了混合气体保护焊、药芯焊丝气渣联合保护焊和自保护电弧焊等。焊接为自动焊接,焊枪做多自由度运动,工件可作旋转运动,以达到所需位置的焊缝。昆山直销焊接自动化设备销售厂
适用于焊接工艺较为复杂、对焊接质量要求较高的场景。虎丘区销售焊接自动化设备对比价
1957年美国的盖奇发明等离子弧焊;40年代德国和法国发明的电子束焊,也在50年代得到实用和进一步发展;60年代又出现激光焊等离子、电子束和激光焊接方法的出现,标志着高能量密度熔焊的新发展,**改善了材料的焊接性,使许多难以用其他方法焊接的材料和结构得以焊接。其他的焊接技术还有1887年,美国的汤普森发明电阻焊,并用于薄板的点焊和缝焊;缝焊是压焊中**早的半机械化焊接方法,随着缝焊过程的进行,工件被两滚轮推送前进;二十世纪世纪20年代开始使用闪光对焊方法焊接棒材和链条。至此电阻焊进入实用阶段。1956年,美国的琼斯发明超声波焊;苏联的丘季科夫发明摩擦焊;1959年,美国斯坦福研究所研究成功焊;50年代末苏联又制成真空扩散焊设备。虎丘区销售焊接自动化设备对比价
苏州枫锦自动化设备科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州枫锦自动化设备科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
与焊接自动化设备相关的文章
常熟整套焊接自动化设备规格尺寸
- 昆山定做焊接自动化设备规格尺寸 2026-09-17
- 江苏整套焊接自动化设备服务电话 2026-09-17
- 太仓定做焊接自动化设备费用 2026-09-16
- 吴江区整套焊接自动化设备加装 2026-09-16
- 昆山购买焊接自动化设备销售厂 2026-09-16
- 虎丘区销售焊接自动化设备对比价 2026-09-16
- 相城区购买焊接自动化设备对比价 2026-09-16
- 吴江区直销焊接自动化设备维保 2026-09-16
- 姑苏区比较好的焊接自动化设备保养 2026-09-16
- 昆山常见焊接自动化设备设备厂家 2026-09-16
- 吴江区绿色环保焊接自动化设备规格尺寸 2026-09-16
- 苏州绿色环保焊接自动化设备服务电话 2026-09-16
与焊接自动化设备相关的产品
与焊接自动化设备相关的新闻
-
太仓国内焊接自动化设备联系方式 2026-09-15 07:12:22另外,焊接是一个局部的迅速加热和冷却过程,焊接区由于受到四周工件本体的拘束而不能自由膨胀和收缩,冷却后在焊件中便产生焊接应力和变形。重要产品焊后都需要消除焊接应力,矫正焊接变形。现代焊接技术已能焊出无内外缺陷的、机械性能等于甚至高于被连接体的焊缝。被焊接体在空间的相互位置称为焊接接头,接头处的强度除...
-
相城区直销焊接自动化设备销售厂 2026-09-15 03:39:00焊接工作站:集成了焊接设备、工装夹具和控制系统的工作平台,适合于小批量或多品种的焊接作业。激光焊接设备:利用激光束进行焊接,适合于高精度和**度的焊接需求,常用于薄板材料的焊接。点焊机:专门用于金属板材的点焊,广泛应用于汽车车身的制造。焊接监控系统:用于实时监测焊接过程,确保焊接质量,能够记录焊接参...
-
苏州直销焊接自动化设备私人定做 2026-09-15 05:12:35焊接产品比铆接件、铸件和锻件重量轻,对于交通运输工具来说可以减轻自重,节约能量。焊接的密封性好,适于制造各类容器。发展联合加工工艺,使焊接与锻造、铸造相结合,可以制成大型、经济合理的铸焊结构和锻焊结构,经济效益很高。采用焊接工艺能有效利用材料,焊接结构可以在不同部位采用不同性能的材料,充分发挥各种材...
-
吴江区直销焊接自动化设备联系方式 2026-09-14 15:11:56焊接工作站:集成了焊接设备、工装夹具和控制系统的工作平台,适合于小批量或多品种的焊接作业。激光焊接设备:利用激光束进行焊接,适合于高精度和**度的焊接需求,常用于薄板材料的焊接。点焊机:专门用于金属板材的点焊,广泛应用于汽车车身的制造。焊接监控系统:用于实时监测焊接过程,确保焊接质量,能够记录焊接参...
与焊接自动化设备相关的问题
新闻资讯
产品推荐
-
姑苏区比较好的焊接自动化设备保养
2026-09-16 -
常熟直销电气控制柜保养
2026-09-16 -
张家港本地电气控制柜销售厂
2026-09-16 -
昆山常见焊接自动化设备设备厂家
2026-09-16 -
吴江区绿色环保焊接自动化设备规格尺寸
2026-09-16 -
太仓绿色环保电气控制柜联系方式
2026-09-16 -
苏州绿色环保焊接自动化设备服务电话
2026-09-16 -
常熟直销焊接自动化设备服务电话
2026-09-16 -
吴江区常见电气控制柜维保
2026-09-16