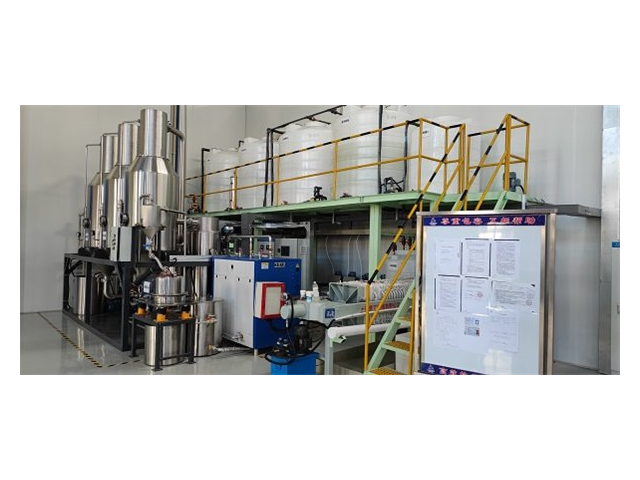
唯恒塬环保食品废水蒸发器适合食品饮料、果蔬加工、乳制品、调味品等行业废水与料液处理,可在不同温度区间内稳定运行。设备处理清洗废水、发酵废水、糖浆母液等物料时,可实现水量缩减与水资源回用,冷凝水可回用于清洗、配料等前道工序。设备采用卫生级结构设计,拆装与维护流程简便,符合食品生产环境管理要求。整机运行平稳,噪音控制合理,无明显异味外泄,可布置在生产车间附近。在多家食品加工企业应用中,设备可减少废水外排与危废产生,同时提升厂区水资源循环利用率。废水蒸发器具备自动清洗定时功能,可预设清洗时间,无需人工提醒。吉林工业废水蒸发器日常维护

唯恒塬环保养殖废水蒸发器针对畜禽养殖、水产养殖产生的高浓度有机废水设计,可处理COD浓度在8000-50000mg/L的养殖废水,单台设备日处理量可达5-30吨,适配养殖场、养殖小区等场景。设备采用低温负压蒸发技术,蒸发温度控制在40-55℃,减少异味扩散,同时避免废水变质,提升处理效果。系统可将养殖废水浓缩减量,冷凝水经处理后可用于养殖冲洗、绿化灌溉,浓缩液可用于有机肥加工,实现资源化利用。设备采用密闭式结构,减少气味外泄,搭配除臭辅助装置,改善周边环境,安装灵活,可根据养殖场规模定制,在多个规模化养殖项目中应用。国产废水蒸发器多少钱废水蒸发器采用抗结垢加热技术,无需频繁停机除垢,大幅提升设备作业效率。
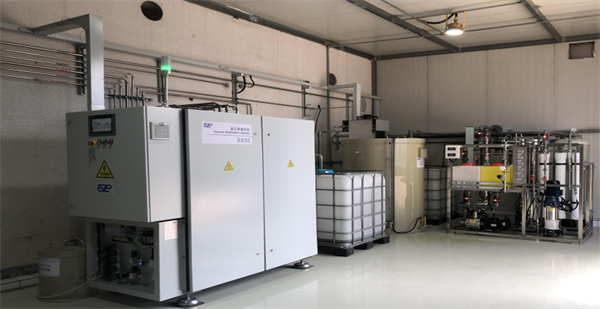
唯恒塬环保水产加工废水蒸发器针对水产加工、鱼虾屠宰、海鲜制品生产产生的高有机物、高盐分、含腥味废水设计,可处理COD浓度在8000-40000mg/L的水产废水,单台设备日处理量可达5-30吨。设备采用低温负压蒸发技术,蒸发温度控制在40-50℃,减少腥味扩散,同时避免废水变质,提升处理效果。系统采用防粘壁与除臭辅助设计,减少有机物附着与异味外泄,改善操作环境,冷凝水可回用于加工场地清洗、设备冲洗,浓缩液可用于饲料加工,实现资源化利用。设备卫生级结构设计,易拆装、易清洗,符合食品加工行业卫生要求,在多个水产加工企业项目中应用。
化工行业的含DMAC、DMF有机溶剂废水处理中,唯恒塬环保科技(苏州)有限公司的“精馏回收+MVR浓缩”系统了行业难题。此类废水成分复杂,有机溶剂回收难度大,直接蒸发易造成二次污染。该系统先通过精馏工艺回收废水中的DMAC、DMF等有机溶剂,回收率超98%,再利用MVR蒸发器对精馏残液进行浓缩出盐。回收的有机溶剂可回用于生产,浓缩后的盐分结晶析出,冷凝水达标排放。设备采用耐腐蚀材质,可有效应对有机溶剂的腐蚀,运行稳定可靠。某精细化工企业应用后,每年回收有机溶剂价值超200万元,危废处置成本降低35%,实现了资源回收与环保达标双赢。废水蒸发器设备重量轻,可吊装移动,适配车间布局调整需求。
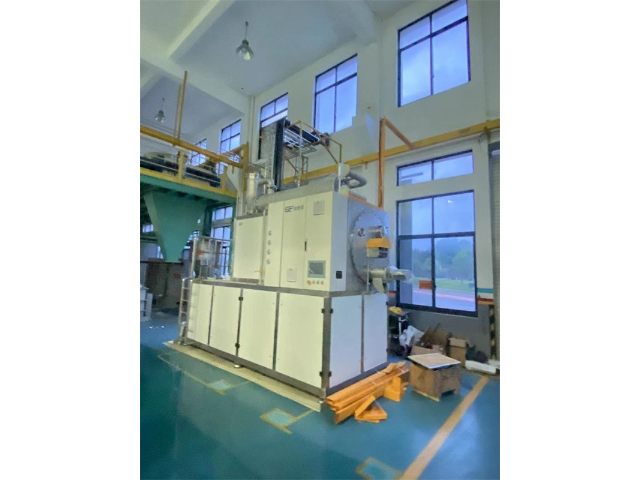
化工行业高盐废水处理一直是环保难题,唯恒塬的多效蒸发器凭借高效分离性能实现了突破。该设备利用多效串联的热能回收设计,将前一效的二次蒸汽循环利用,大幅提升热能利用率。针对化工废水含大量氯化钠、硫酸钠等盐分的特点,通过蒸发浓缩使盐分结晶析出,净化后的水可达到回用标准,实现水资源循环利用。这种处理模式不减少了水资源浪费,还降低了企业购买新水的成本,同时避免了高盐废水直接排放对环境的污染。众多化工企业应用实践表明,该设备运行稳定、处理效果可靠,实现了经济效益与环保效益的双赢。废水蒸发器具备超温报警与自动降温功能,防止设备高温损坏,保障安全。湖北低温真空废水蒸发器工作原理
废水蒸发器采用节能型压缩机,可回收二次蒸汽,进一步降低能耗投入。吉林工业废水蒸发器日常维护
唯恒塬环保制药废水蒸发器可适应 COD 在 80000mg/L 以内的有机废水,在原料药、中间体、制剂生产场景中保持稳定运行。设备采用防粘壁与强制循环结构,降低有机物焦化与结垢情况,延长连续运行时长。系统可将废水体积进行缩减,同时回收冷凝水用于生产环节,减少外排与新鲜水取用。设备搭配全自动控制与提醒功能,可减少人工操作强度,满足长时间连续运行需求。在多个制药企业废水治理项目中,设备可配合厂区整体工艺实现稳定运行,适应 GMP 车间周边环境要求,为企业清洁生产提供支撑。吉林工业废水蒸发器日常维护