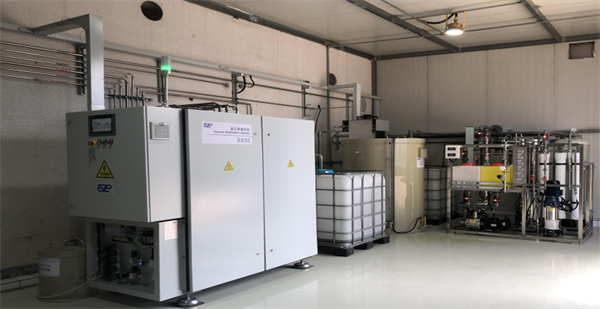
唯恒塬环保垃圾渗滤液蒸发器可处理垃圾填埋场、焚烧厂产生的高浓度废水,在高有机物、高氨氮、高盐分工况下可保持连续运行时长超过 6000 小时。设备采用抗污染结构与强化换热设计,提升复杂水质下的运行稳定性,减少结垢与堵塞情况。系统可将渗滤液进行浓缩减量,降低后续处置压力,冷凝水经处理后可满足回用或排放要求。设备配备完善的安全保护与自动控制结构,适应 24 小时连续运行,降低人工运维工作量。在多个固废综合处置项目中,设备可为渗滤液稳定处理提供可行方案。废水蒸发器能耗比传统蒸发设备节省50%以上,长期使用节能效益突出。云南低温真空废水蒸发器设备

制药废水蒸发器满足高 COD 有机废水处理
唯恒塬环保废水蒸发器面向制药行业高 COD、高盐、高有机物复杂废水设计,可处理 COD 高达 80000mg/L 的有机废水,在原料药、中间体、制剂生产场景中保持稳定蒸发效率。设备采用防粘壁与强制循环结构,降低有机物焦化与结垢风险,延长连续运行时间。系统可实现浓缩减量与水资源回用,冷凝水满足车间回用标准,减少外排与新鲜水消耗。设备搭配全自动控制与报警系统,支持无人值守运行,降低人工操作强度。在多个制药企业零排放项目中,该机型帮助企业将废水体积减少 90% 左右,同时提升厂区环保合规水平,适配 GMP 车间周边环境要求,成为制药企业废水治理与资源化的常用选择。 天津含油废水蒸发器多少钱废水蒸发器具备防干烧、防溢液双重保护,避免设备空烧损坏与废水溢出污染。
化工废水蒸发器应对复杂组分母液处理
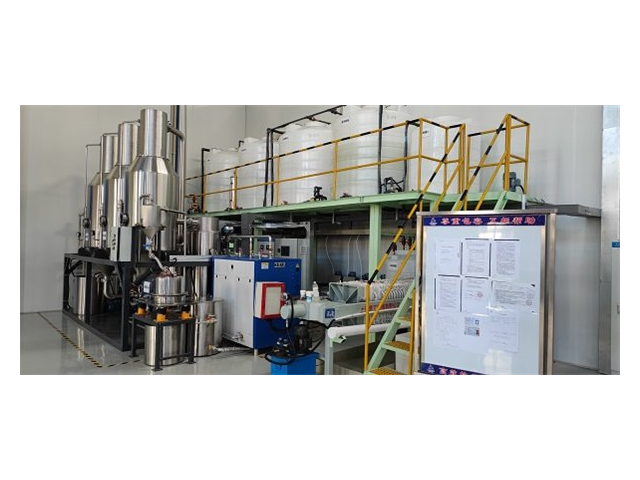
唯恒塬环保废水蒸发器适配化工行业各类反应母液、精馏残液、洗涤废水等复杂组分废水,可耐受高粘度、高结晶、易起泡物料,在有机化工、无机化工、精细化工场景中保持连续运行。设备采用大流量循环泵与防堵设计,减少停机维护频次,在长周期运行中保持蒸发效率稳定。系统可将废水高度浓缩,减少委外处置量,同时回收可用水资源,降低企业综合处理成本。设备主体耐酸碱、耐高温,适配多种化学环境,搭配消泡、除沫结构提升运行稳定性。在多个化工园区项目中,该设备帮助企业实现废水稳定达标与减量目标,为连续化生产提供可靠保障。
唯恒塬环保 MVR 废水蒸发器依靠机械式蒸汽再压缩结构运行,吨水平均电耗控制在 25kWh 至 40kWh 之间,与传统蒸发设备相比可减少大量蒸汽消耗。设备适合制药、食品、新能源等行业连续生产场景,可在中低温条件下完成蒸发作业,减少物料结构变化。整机采用全自动控制系统,可实现进料、加热、蒸发、浓缩、排料全过程自动化运行,支持参数实时调节与数据记录,方便企业进行生产管理与环保台账留存。设备主体选用不锈钢材质制作,能够适应酸碱环境,延长设备使用周期,在多个连续化生产线配套项目中保持稳定运行状态。废水蒸发器采用静音型风机,运行噪音低,不影响车间正常生产与员工工作。
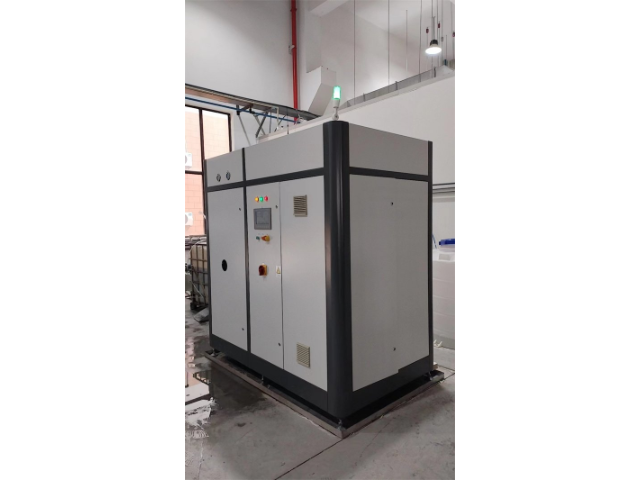
食品饮料行业的乳清废水处理中,唯恒塬环保科技(苏州)有限公司的三效降膜蒸发器凭借高效资源化优势备受青睐。乳清废水含乳糖、乳清蛋白等有价成分,传统处理方式易造成资源浪费和环境污染。该设备采用三级串联蒸发设计,利用前效二次蒸汽作为后效热源,蒸汽消耗较单效蒸发降低70%。降膜式换热结构传热系数高,可在低温环境下完成浓缩,保留乳清蛋白的活性。处理过程中,废水先经预处理去除悬浮物,再进入蒸发器浓缩,浓缩液可回收乳糖和乳清蛋白,冷凝水达标后回用于生产清洗。某乳制品厂应用后,排水量减少80%,年回收乳糖价值超百万元,实现了废水资源化的良性循环。废水蒸发器设备体积紧凑,可嵌入现有废水处理系统,无需额外改造。盐城印染废水蒸发器优势
废水蒸发器采用静音型真空泵,运行无杂音,改善车间作业环境。云南低温真空废水蒸发器设备
唯恒塬环保定制化流程废水蒸发器可根据企业现有废水处理工艺、场地条件、治理目标,定制专属蒸发流程,处理量从500L/天到150吨/天全覆盖,适配化工、医药、新能源等多个行业复杂工况。设备可搭配预处理、深度处理、资源化回收等功能模块,实现与前端工艺无缝衔接,满足企业多样化治理需求。定制方案经过水质小试与中试验证,确保投用后稳定达标,同时优化能耗与运维成本,提升处理效率。公司提供从方案设计、生产制造到安装调试、售后运维的全流程服务,在多个复杂工艺配套项目中,以定制化流程匹配企业需求,获得客户认可。云南低温真空废水蒸发器设备