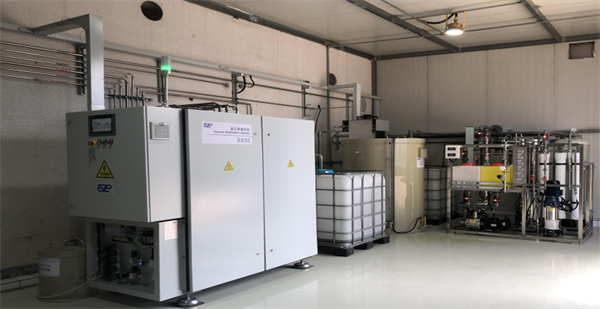
化工废水蒸发器应对复杂组分母液处理
唯恒塬环保废水蒸发器适配化工行业各类反应母液、精馏残液、洗涤废水等复杂组分废水,可耐受高粘度、高结晶、易起泡物料,在有机化工、无机化工、精细化工场景中保持连续运行。设备采用大流量循环泵与防堵设计,减少停机维护频次,在长周期运行中保持蒸发效率稳定。系统可将废水高度浓缩,减少委外处置量,同时回收可用水资源,降低企业综合处理成本。设备主体耐酸碱、耐高温,适配多种化学环境,搭配消泡、除沫结构提升运行稳定性。在多个化工园区项目中,该设备帮助企业实现废水稳定达标与减量目标,为连续化生产提供可靠保障。 废水蒸发器支持远程操控与数据监控,可通过手机、电脑实时查看运行状态。湖北零排放废水蒸发器方案
闪蒸蒸发器利用减压原理,使高温废水在瞬间降压后快速蒸发。当经过预热的废水进入闪蒸室时,压力骤降,废水温度高于该压力下的沸点,水分迅速汽化形成蒸汽。在火力发电厂处理锅炉排污水时,闪蒸蒸发器可将高温高压的排污水快速减压蒸发,回收的蒸汽可用于加热其他系统,而浓缩后的污水再进行后续处理。该设备处理速度快,能有效回收废水中的热能,其热能回收率可达60%0%,同时减少了污水排放体积,是电厂实现节能减排的重要设备之一。北京节能型废水蒸发器环保吗废水蒸发器可处理化工行业高COD废水,浓缩后焚烧处理,降低处理成本。

稀土冶金行业的重金属废水处理中,唯恒塬的MVR蒸发器实现了资源回收与环保达标双重目标。稀土萃取分离过程产生的废水含重金属和高浓度盐分,直接排放会造成严重污染。该公司MVR蒸发器采用“预处理+蒸发浓缩+结晶分离”工艺,先去除废水中的悬浮物和杂质,再通过蒸发使盐分结晶析出,重金属回收率超90%。设备运行过程中,二次蒸汽经压缩机压缩后循环利用,吨水电耗控制在25-40kWh,较传统工艺节能明显。某稀土企业应用后,废水处理后达到近零排放要求,回收的重金属和盐分实现资源化再利用,每年减少固废排放数千吨。
唯恒塬环保饮料加工废水蒸发器针对果汁、饮料、果醋生产产生的高糖分、高有机物、含悬浮物废水设计,可处理COD浓度在8000-35000mg/L的饮料废水,单台设备日处理量可达8-40吨。设备采用卫生级结构设计,易拆装、易清洗,符合食品饮料行业卫生管理要求,同时采用低温蒸发技术,避免废水变质,保护物料风味相关成分。系统可将饮料废水浓缩减量,冷凝水可回用于清洗、配料前道工序,浓缩液可用于果酱加工或饲料生产,实现资源化利用。设备运行平稳、无异味外泄,可布置在饮料生产车间附近,搭配全自动控制功能,减少人工操作强度,在多个饮料加工企业项目中稳定应用。废水蒸发器可处理化工行业高粘度废水,搅拌装置可调节转速,适配不同粘度。
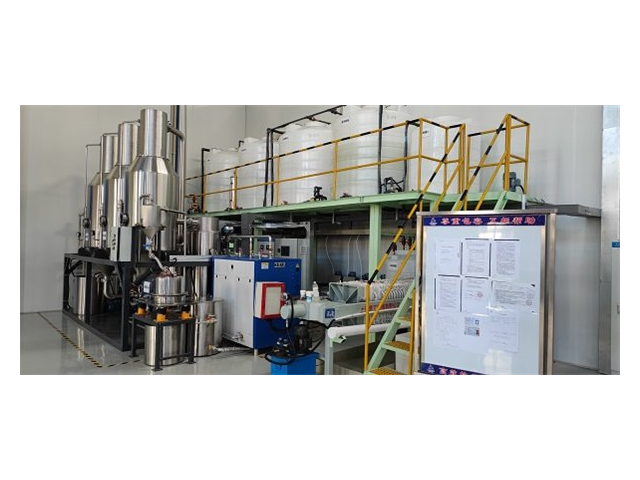
唯恒塬环保水产加工废水蒸发器针对水产加工、鱼虾屠宰、海鲜制品生产产生的高有机物、高盐分、含腥味废水设计,可处理COD浓度在8000-40000mg/L的水产废水,单台设备日处理量可达5-30吨。设备采用低温负压蒸发技术,蒸发温度控制在40-50℃,减少腥味扩散,同时避免废水变质,提升处理效果。系统采用防粘壁与除臭辅助设计,减少有机物附着与异味外泄,改善操作环境,冷凝水可回用于加工场地清洗、设备冲洗,浓缩液可用于饲料加工,实现资源化利用。设备卫生级结构设计,易拆装、易清洗,符合食品加工行业卫生要求,在多个水产加工企业项目中应用。废水蒸发器可回收结晶盐中的有效成分,进一步提升企业回收效益。吉林制药废水蒸发器优势
废水蒸发器能耗可控,可根据废水处理量灵活调节,避免能源浪费。湖北零排放废水蒸发器方案
唯恒塬环保锂电池废水蒸发器面向锂电池正极材料、负极材料、电解液生产废水设计,可处理含锂、含氟、高盐废水,适应锂电行业连续化生产节奏。设备日处理量可覆盖10吨至80吨,在多个锂电生产基地稳定运行。系统采用耐腐蚀结构与自动控温模式,减少物料对设备的影响,同时维持运行状态稳定。设备可将废水中的盐分与有用物质浓缩富集,为后续资源化利用提供条件,冷凝水可回用于生产环节。整机配备多重安全保护与自动控制功能,降低人工操作强度。在锂电行业高速发展背景下,该设备为企业环保治理与成本控制提供支持。湖北零排放废水蒸发器方案