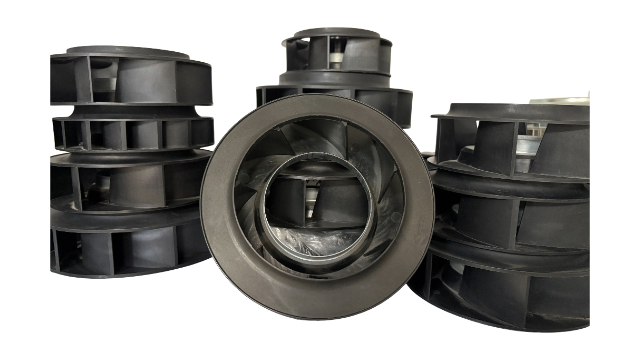
疲劳失效多发于焊接叶轮焊缝区域,设备频繁启停、管路压力波动、机械持续震动,都会让构件承受周期变应力。焊缝本身存在细微焊接缺陷、晶粒间隙,应力长期集中堆积会催生微观疲劳裂纹,裂纹沿着焊缝走向缓慢延展扩张。叶片根部、盖板与轮毂衔接位置应力较为集中,是疲劳裂纹的高发区域。裂纹扩张至临界尺寸后,构件结构强度骤降,会出现叶片脱落、焊缝撕裂、板材断裂等严重故障。碳钢、合金材质焊接叶轮,在高频震动、压力不稳定的工况下,金属疲劳速度加快,疲劳失效发生概率高于平稳工况设备。生产商苏州奥特盛提示:焊接叶轮出厂前应进行静平衡和动平衡双重校验。温州使用焊接叶轮
氩弧焊接工艺常应用于薄板焊接叶轮的精细化生产,施焊过程采用高纯惰性气体隔绝外界空气,保护高温熔池,避免焊接位置出现氧化、夹渣等瑕疵。焊接电弧燃烧稳定,热量集中且热影响区域范围狭小,薄板板材不会出现大面积热形变,叶片、盖板、轮毂之间的衔接缝隙填充饱满密实。焊缝成型细密平整,表面无明显焊瘤与凸起,后期人工打磨修整的操作难度低,能够完整保留流畅顺滑的叶片曲面。氩弧焊接对操作人员手法、设备参数调试要求偏高,单件生产耗时较长,生产效率有限,适合小批量、外观平整度要求严苛的焊接叶轮,多应用于不锈钢洁净型叶轮加工制造。泰州环保焊接叶轮生产厂家船用压载泵焊接叶轮,生产厂家苏州奥特盛耐海水腐蚀。
碳钢是焊接叶轮生产加工中常用的基础金属材质,碳钢板材硬度适中,金属延展性良好,焊接融合性能优异,施焊过程焊缝成型平整顺滑,不易出现开裂、虚焊、断弧等常见焊接瑕疵。碳钢原材料采购渠道广,市场流通量大,加工成本低廉,适合工业化大批量制作通用型焊接叶轮。金属本体具备良好的可塑性,裁切、折弯、卷边等冷加工工序难度低,技术人员可加工制作多种弧度曲面叶片,适配不同流体通行需求。碳钢材质耐锈蚀性能偏弱,潮湿空气、水汽接触表层后容易生成氧化铁锈,加速板材损耗。这类碳钢焊接叶轮通常需要搭配防腐涂层使用,多用于常温干燥、介质纯净、无酸碱腐蚀的普通通风输送机械设备。
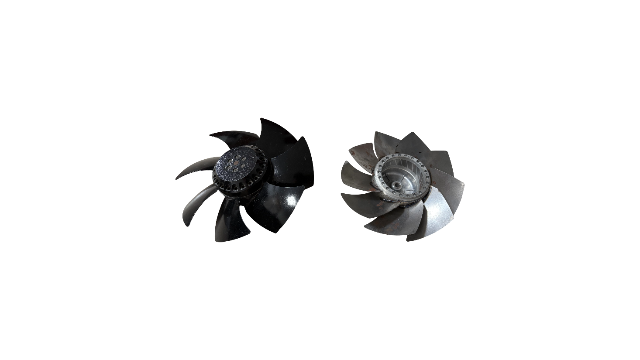
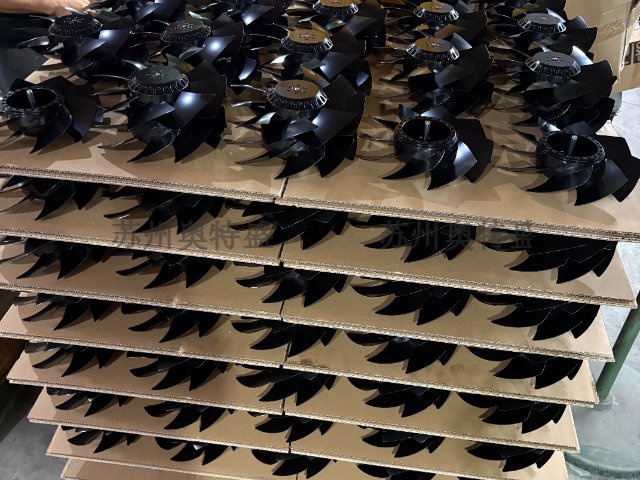
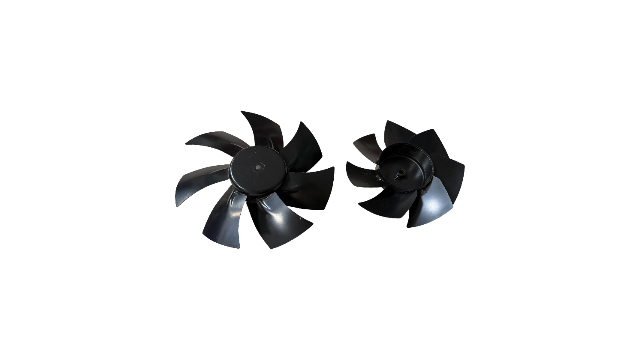
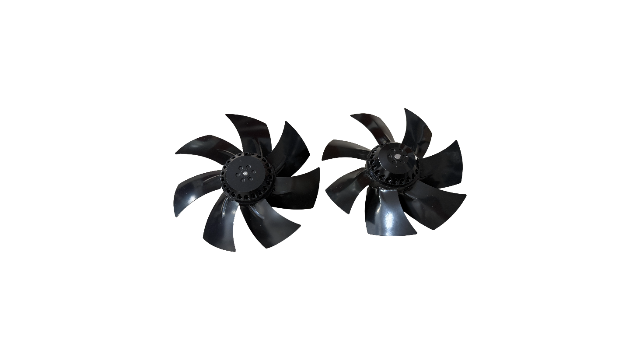
高铬合金板材可加工制造耐磨型焊接叶轮,板材内部富含硬质碳化物,晶体结构紧实,表层硬度偏高,能够长时间抵御固体颗粒的持续冲刷与摩擦损耗。合金板材导热性能较差,施焊前需要进行匀速预热处理,缩小焊缝与板材本体的温差,降低焊接产生的内应力,从源头规避焊缝开裂、板材脆断等问题。高铬合金焊接叶轮表层抗剥离能力较强,砂石、矿渣、粗颗粒杂质反复摩擦板面,不会快速造成板材损耗,适配矿山排污、河道清淤、尾矿输送等恶劣工业工况。合金材质自身密度偏大,叶轮成型后整体自重较高,设备装配阶段需要匹配承载负荷达标、稳定性良好的轴承配件。采购寻源,散热排风风机用焊接叶轮,7叶片、9叶片,认准苏州奥特盛。
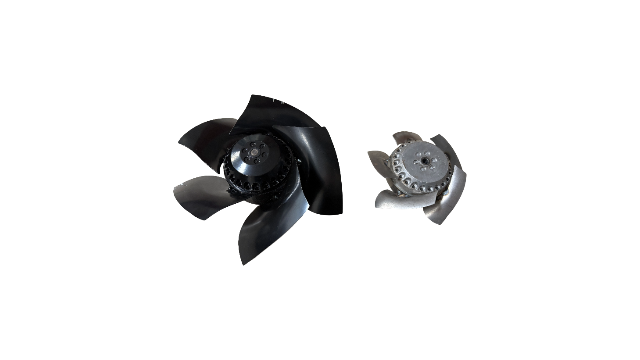
防腐涂装工艺大多应用于碳钢材质的焊接叶轮,喷涂材料分为防锈底漆与防腐面漆两类,双层涂料叠加喷涂在金属表层,形成致密隔离防护膜。液态涂料均匀覆盖板材外表面以及焊缝细小缝隙,隔绝空气、水汽、腐蚀性物质与金属基体的直接接触,减缓氧化锈蚀反应速率。涂装作业必须在无尘、干燥、恒温的车间开展,喷涂前需擦拭焊缝表面油污、粉尘杂质,保证涂层贴合紧密,减少后期起皮、脱落、鼓包等不良现象。涂层厚度需要严格把控,过厚涂料会改变叶片曲面形态,加大介质流动阻力,过薄则防护时长不足,工业生产中需将厚度控制在合理区间。生产厂家苏州奥特盛,焊接叶轮交货期短至7天。汕头直销焊接叶轮设备
大型工业引风机焊接叶轮,生产厂家苏州奥特盛承接定制。温州使用焊接叶轮
埋弧焊接工艺专门适配厚板、大尺寸结构的焊接叶轮,施焊过程中颗粒状焊剂均匀覆盖电弧燃烧区域,隔绝空气的同时减少飞溅火花,有效降低焊缝内部气孔的生成概率。该工艺承载焊接电流载荷大,金属熔接深度充足,板材衔接密实牢固,成型后的叶轮能够承受工业生产中的持续性机械震动。埋弧焊接自动化适配度高,机械设备匀速完成焊接走线,焊缝间距、熔敷厚度保持一致,人为操作造成的误差占比偏低。加工成型后的焊接叶轮结构稳定性强,焊缝耐久度良好,多用于重工除尘、矿山物料输送、工业排烟等大型叶轮,单件成型后无需频繁修补焊缝。温州使用焊接叶轮
苏州奥特盛精密机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,苏州奥特盛精密机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!