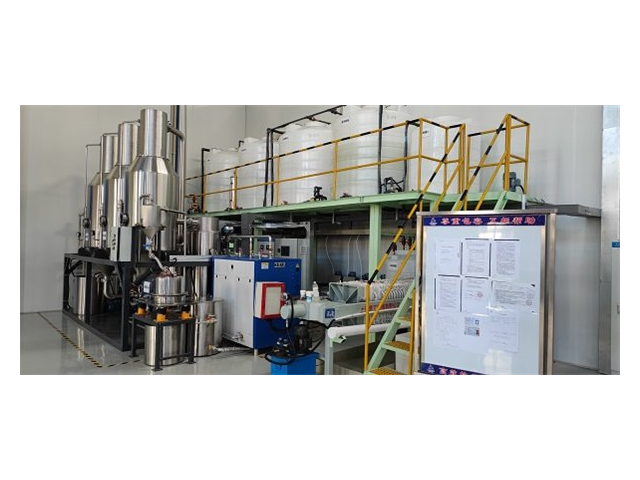
中药提取废水含多种热敏性有效成分和多糖类物质,直接处理会造成资源浪费,传统蒸发设备易导致成分分解。唯恒塬环保科技(苏州)有限公司的低温MVR蒸发器,在60℃以下的真空环境中完成废水浓缩,比较大限度保留中药有效成分,浓缩液可进一步提取有用物质。设备采用高效分离器减少雾沫夹带,避免有效成分流失,配备的防结垢涂层减少多糖类物质附着,延长运行周期。通过余热回收系统将二次蒸汽的余热用于预热进水,进一步降低能耗。某中药企业应用该设备后,有效成分回收价值年增100余万元,废水处理后COD达标排放,水资源回用率90%,实现了中药废水的资源化利用。废水蒸发器采用密封式管道设计,无废水泄漏,符合安全生产规范。上海化工废水蒸发器设备
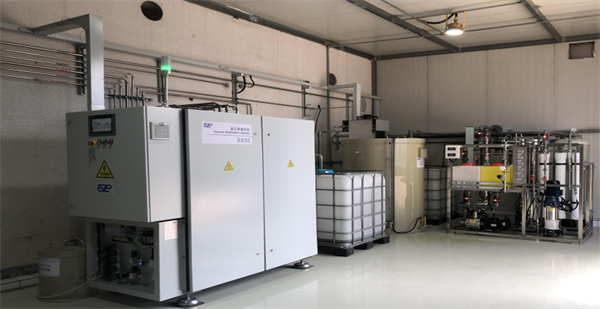
唯恒塬环保矿山废水蒸发器针对矿山开采、选矿产生的高盐、含悬浮物、含重金属废水设计,可处理TDS在35000mg/L以内的矿山废水,单台设备日处理量可达15-80吨。设备采用耐磨、耐腐蚀材质,耐受矿山废水的复杂工况,减少磨损与腐蚀,延长使用周期。系统采用强化循环与自动排渣功能,减少悬浮物与重金属结晶附着,降低堵管概率,同时实现废水浓缩减量,冷凝水可回用于矿山冲洗、绿化,浓缩液可合规处置。设备适配矿山野外作业环境,具备防暴雨、防尘设计,运行稳定,在多个矿山废水治理项目中帮助企业实现环保达标。河北含油废水蒸发器方案废水蒸发器具备超压自动泄压功能,防止设备因压力过高损坏,延长寿命。
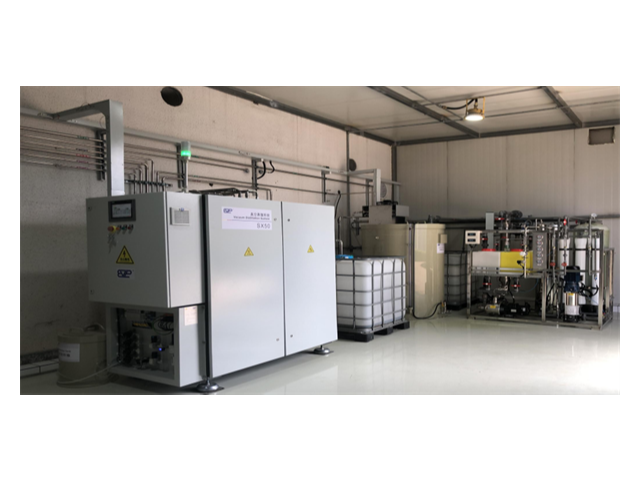
针对部分企业生产间歇性导致蒸汽供应波动的问题,唯恒塬环保科技(苏州)有限公司推出相变蓄热-废水蒸发器系统。该系统通过相变蓄热材料在蒸汽充足时吸收储存热能,在蒸汽供应不足或中断时释放热量,保障蒸发器正常运行。在工业园区应用中,该系统有效解决了企业废水处理连续性问题,即使在蒸汽供应不稳定时段,仍能确保废水处理不中断。同时,系统可利用夜间低谷电价时段储存热量,白天高峰时段释放,平衡电网负荷的同时降低企业能源成本,实现了经济效益和环保效益的双重优化。
唯恒塬环保食品加工废水蒸发器针对果蔬加工、果汁生产、罐头加工产生的废水设计,可处理含糖分、有机酸、悬浮物的食品废水,单台设备日处理量可达8-45吨。设备采用卫生级结构设计,易拆装、易清洗,符合食品行业卫生管理要求,同时采用低温蒸发技术,避免废水变质,保护物料风味相关成分。系统可将食品废水浓缩减量,冷凝水可回用于清洗、配料前道工序,浓缩液可用于饲料加工,实现资源化利用。设备运行平稳、无异味外泄,可布置在食品生产车间附近,搭配全自动控制功能,减少人工操作强度,在多个食品加工企业项目中稳定应用。废水蒸发器对热敏性废水友好,低温蒸发不破坏废水成分,适配医药废水处理。

煤化工行业的高盐废水零排放项目中,唯恒塬环保科技(苏州)有限公司的多效蒸发耦合MVR系统发挥了主要作用。煤化工废水含大量氯化钠、硫酸钠混合盐,成分复杂且腐蚀性强,处理难度大。该组合系统先通过多效蒸发完成废水预浓缩,降低后续MVR处理负荷,再利用MVR技术实现深度浓缩结晶。设备采用双相不锈钢材质,抗腐蚀性能优异,搭配分质结晶工艺,可将混合杂盐转化为纯度>99%的工业盐,杂盐率降至5%以下。某煤制氢企业应用该系统后,年处理高盐水15万吨,淡水回收率超90%,回收的工业盐实现外售,使环保项目从“成本中心”转变为“利润中心”。99%的工业盐,杂盐率降至5%以下。某煤制氢企业应用该系统后,年处理高盐水15万吨,淡水回收率超90%,回收的工业盐实现外售,使环保项目从“成本中心”转变为“利润中心废水蒸发器具备故障自诊断与提示功能,快速定位故障点,便于维修。上海化工废水蒸发器设备
废水蒸发器具备温度均匀分布设计,腔体各部位温度一致,蒸发效果均匀。上海化工废水蒸发器设备
精密制造行业的PCB板生产废水含铜离子、蚀刻剂及有机污染物,成分复杂且波动大,传统处理方法难以实现铜资源高效回收。唯恒塬环保科技(苏州)有限公司定制的MVR耦合重金属吸附蒸发器,将蒸发浓缩技术与选择性吸附工艺有机结合,实现了废水处理与资源回收的协同增效。设备先通过特种吸附剂精细捕获废水中的铜离子,吸附率超99.5%,再对脱铜后的废水进行蒸发浓缩,盐分结晶析出,冷凝水回用于PCB板漂洗工序。蒸发器采用钛材换热组件,抗蚀刻剂腐蚀能力优异,强制循环设计确保高流速运行,避免有机污染物附着结垢。配备的PLC+SCADA自动化系统,可实时监测铜离子浓度和蒸发参数,保障运行稳定性。某电子企业应用后,年回收铜资源价值超80万元,水资源回用率93%,大幅降低了环保成本和原料采购成本。上海化工废水蒸发器设备