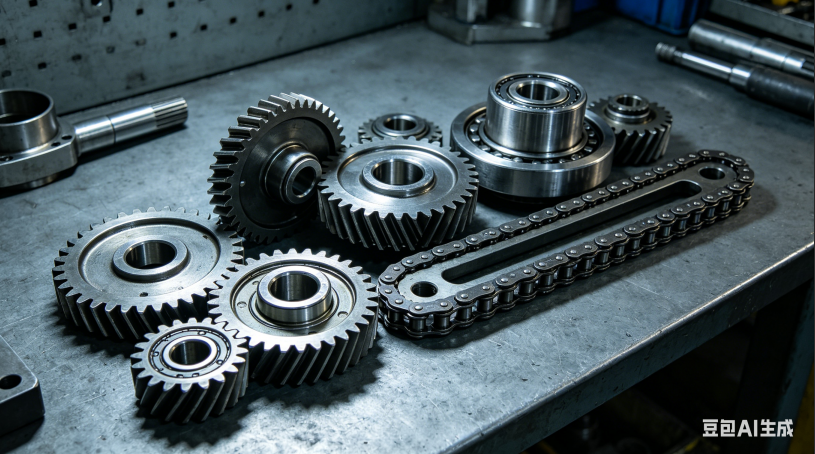
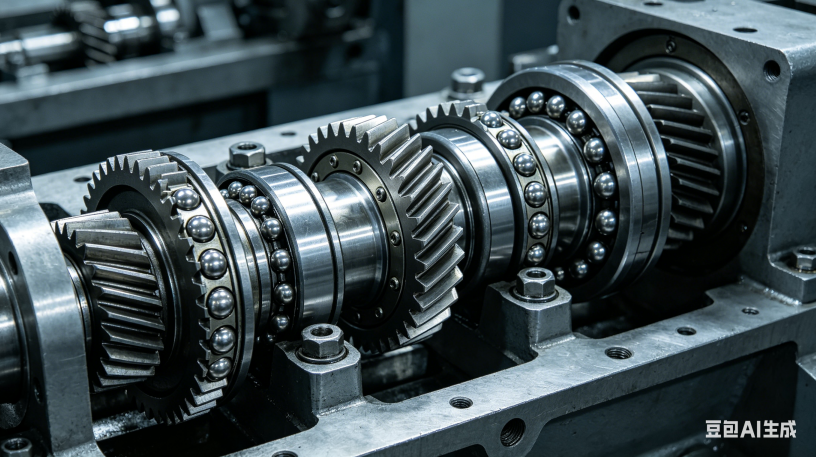
齿轮的模态分析是避免共振的关键手段。每个齿轮传动系统都有其固有的模态频率和振型,当外部激励频率(如齿轮啮合频率及其倍频)与某一阶模态频率接近时,就会发生共振,导致振动和噪音急剧放大,严重时会造成齿轮或箱体疲劳开裂。在设计阶段,工程师会建立齿轮箱的有限元模型,进行模态分析,得到**阶甚至更高阶的固有频率。然后计算齿轮在不同转速下的啮合频率,确保常用转速范围内不出现共振。如果发现共振风险,可以采取多种措施来调整模态频率,例如增加加强筋、改变壁厚、修改齿轮齿数以改变啮合频率、或者增加阻尼材料。还有一种方法是使用动力吸振器,即在齿轮箱上附加一个小的质量-弹簧系统,将其调谐到主要共振频率附近,利用反相位振动来抵消齿轮箱的振动。在高速齿轮箱中,转子的临界转速分析同样重要,当齿轮轴的旋转频率与其弯曲模态频率重合时,会引起轴的剧烈弯曲振动,甚至导致轮齿脱啮或轴断裂。因此,齿轮轴的设计必须使其工作转速远低于一阶临界转速,或者快速通过临界转速区。模态分析工具的发展,让工程师能够在计算机上反复优化设计,避免样机试制后才发现振动问题,**缩短了开发周期。在汽车中,齿轮系统负责将发动机的动力传递到车轮。张家港本地齿轮大概多少钱
齿轮的设计正在经历从经验到仿真、从静态到动态的变革。过去,齿轮设计主要依靠手册中的公式和安全系数,留有很大的裕量,导致齿轮箱笨重。现在,借助有限元分析和多体动力学仿真,工程师可以精确计算每个轮齿在真实工况下的应力分布、温度场和变形量。以风电齿轮箱为例,它需要在风速不断变化的条件下运行二十年,期间承受无数次冲击载荷和交变应力。通过雨流计数法和疲劳累积损伤理论,可以预测齿轮的疲劳寿命,并针对高应力区域进行优化,比如齿根圆角半径加大、齿面微量修形等。仿真还帮助工程师探索了一些非传统齿形,例如双压力角齿形、不对称齿形等。不对称齿形的工作侧压力角较大,非工作侧压力角较小,可以在不影响强度的情况下降低噪音。这些创新正在突破齿轮设计的百年传统,让齿轮变得更轻、更静、更强。张家港本地齿轮大概多少钱齿轮的动态特性影响着机械系统的稳定性。
齿轮的故障诊断技术已经从传统的振动分析扩展到声发射、温度场成像和电流特征分析。声发射技术可以捕捉到齿面微裂纹扩展时释放的应力波,比振动信号更早地发现早期故障,尤其适合低速重载齿轮的监测,因为低速下振动信号能量微弱,而声发射信号依然明显。温度场成像使用红外热像仪,可以直观地看到齿轮箱表面的温度分布,如果某个轴承位置或齿轮啮合区对应的外壳温度明显偏高,说明该部位存在异常摩擦或润滑不良。电流特征分析则适用于电机驱动的齿轮系统,当齿轮出现局部故障时,负载波动会反向传递到电机电流中,通过分析电流信号的频谱,可以提取出齿轮故障特征频率,这种方法不需要在齿轮箱上安装任何传感器,成本极低。此外,油液在线监测技术也越来越成熟,电感式磨粒传感器可以实时检测油液中的铁磁性金属颗粒数量和大小,当颗粒浓度超过阈值时发出报警。多种监测手段的融合诊断,**提高了齿轮故障识别的准确率,降低了误报率和漏报率。一些先进的预测性维护平台还引入了机器学习算法,通过大量历史故障数据训练模型,自动识别齿轮的退化阶段并预测剩余寿命。齿轮故障诊断正在从“事后维修”和“定期维修”迈向“视情维修”的智慧时代。
齿轮的装配误差补偿是一项高级工程技巧。无论加工精度多高,装配过程中总会产生各种误差,如轴平行度误差、中心距偏差、齿轮轴向错位等。这些误差会导致齿面接触区偏移、偏载和噪音增大。传统的做法是通过修配垫片或刮研箱体结合面来调整,但这种方法费时费力,对工人技术要求较高。现代设计中,越来越多地采用自补偿结构,例如使用偏心轴承座,通过旋转偏心套圈来微调齿轮副的中心距和轴交角。另一种巧妙的方法是采用锥度齿或鼓形齿,锥度齿允许一定的轴向位移来调整侧隙,鼓形齿则在齿宽方向呈圆弧形,即使齿轮轴有小幅偏斜,齿面接触区仍能保持在中间区域。在大型齿轮箱装配中,还会采用激光对中仪来精确校准轴系对中,精度可达0.01毫米。对于行星齿轮系统,浮动元件的设计就是一种典型的误差补偿策略,让太阳轮或行星架能够轻微浮动,使其自动定心,从而均匀分配各行星轮的载荷。此外,弹性隔圈或波形弹簧也能起到补偿轴向误差和预紧的作用。设计者在图纸上留出的每一个公差,都是对现实世界不确定性的妥协与包容,而装配者的手艺,则是在这些公差范围内寻找**工作状态的艺术。齿轮的安装精度直接影响到整个机械系统的运行。
齿轮的加工工艺本身就是一门精湛的艺术。传统的齿轮加工方法包括铣齿、滚齿、插齿、剃齿、磨齿等。其中,滚齿是**常见的粗加工方法,一把滚刀像螺纹一样旋转着切削齿坯,每转一圈就切出一个齿槽。滚齿的效率很高,但加工精度有限,通常只能达到8级或9级精度。对于高速重载齿轮,还需要进一步剃齿或磨齿。剃齿是用一把带有细微切槽的剃齿刀,与齿轮作啮合运动,像梳子一样刮去齿面上极薄的一层金属,可以修正齿形误差和齿向误差。磨齿是精度**的齿轮加工方法,利用成型砂轮或蜗杆砂轮对淬硬后的齿轮进行精加工,精度可达3级以上,齿面粗糙度极低。一台**的数控磨齿机价值可达数百万元,但它能够加工出直径数米的大型风电齿轮,也能加工出直径几毫米的微型齿轮。近年来,强力珩齿技术也开始普及,它不**可以提高齿面光洁度,还能在齿面上形成微小的凹坑结构,有利于润滑油膜的保持,从而降低齿面磨损。齿轮的生产效率与自动化程度密切相关。昆山多功能齿轮厂家电话
不同类型的齿轮适用于不同的工作环境和需求。张家港本地齿轮大概多少钱
齿轮的加工误差溯源是一项复杂的工作。当一对齿轮的噪音或振动超标时,需要找出究竟是哪些制造环节出了问题。通常的流程是首先用齿轮测量中心检测齿距累积误差、齿形误差和齿向误差。如果齿距累积误差超差,可能是滚齿机分度蜗轮副磨损、工件装夹偏心或滚刀轴向窜动引起的。如果齿形误差出现对称性的凹心或凸起,可能是滚刀刃磨不当或滚刀前角偏差造成的。如果齿向误差呈扭曲状,说明机床差动挂轮计算有误或工件轴向窜动大。对于磨齿齿轮,齿面波纹度是影响噪音的重要指标,波纹度超标可能是砂轮不平衡、砂轮主轴轴承磨损或磨削参数不当所致。在批量生产中,如果突然出现一批不合格齿轮,需要立即检查工装夹具是否松动、冷却液是否变质、机床热变形是否达到稳定。为了快速定位问题,很多齿轮加工车间配备了在线测量装置,在加工过程中实时监控尺寸和精度,一旦超出公差范围即刻报警并自动补偿。这种闭环控制**降低了废品率。误差溯源不**需要精密仪器,更需要经验丰富的工程师,他们能从误差曲线中读出机床、刀具、夹具和材料的信息。齿轮加工误差的治理,是一场与设备老化、热变形、振动和磨损的持久战,每一个微米都来之不易。张家港本地齿轮大概多少钱
苏州欧迪恩传动科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,苏州欧迪恩传动科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!