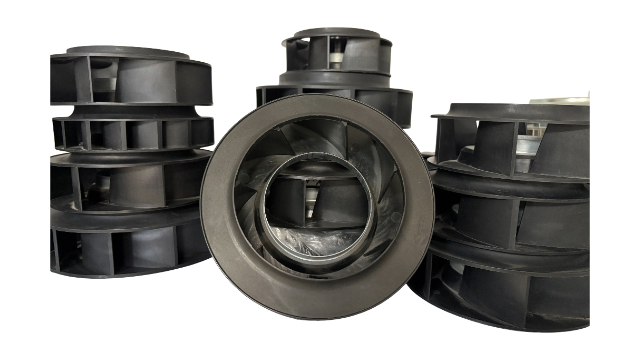
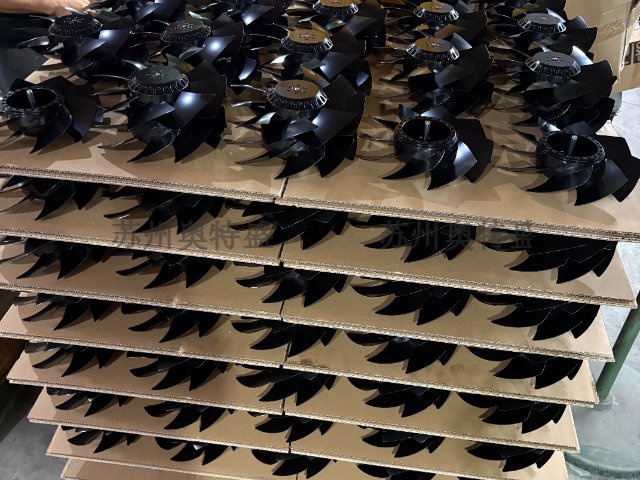
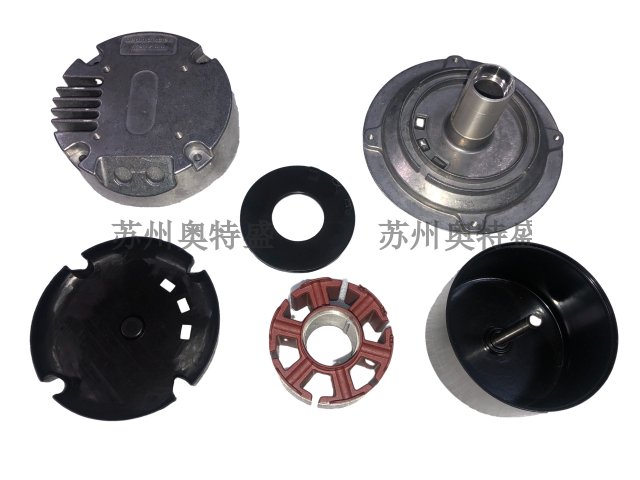
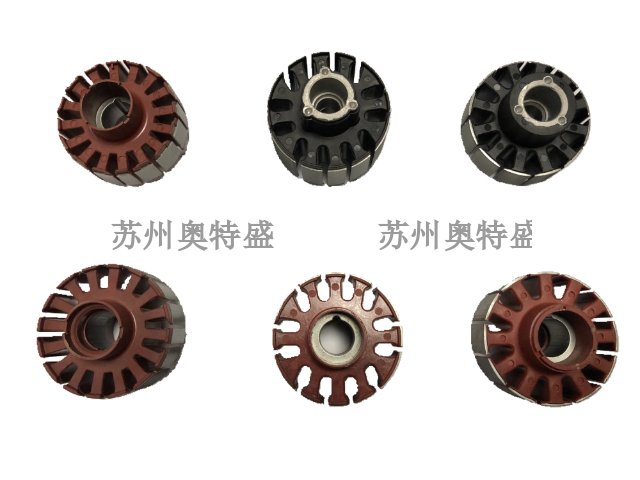
焊接叶轮属于金属装配式旋转构件,依靠焊接工艺将叶片、轮毂、盖板进行固定成型,常装配于风机、工业泵、通风除尘流体机械内部。焊接叶轮依托旋转运动带动空气或工业介质流动,完成机械能的传递与转化,依靠离心作用力改变介质流速与压力。这类叶轮区别于一体浇筑成型构件,整体由多金属零件拼接组合而成,成型方式灵活,可适配多种异形结构设计。焊接叶轮运转过程中,金属构件配合紧密,能够适配中高转速作业环境,在通风输送、废气处理、物料输送等工业流程中承担介质转运工作,是流体机械设备里通用性较强的结构件。生产商苏州奥特盛提示:焊接叶轮动平衡等级应达到G2.5以上。无锡常规焊接叶轮诚信合作
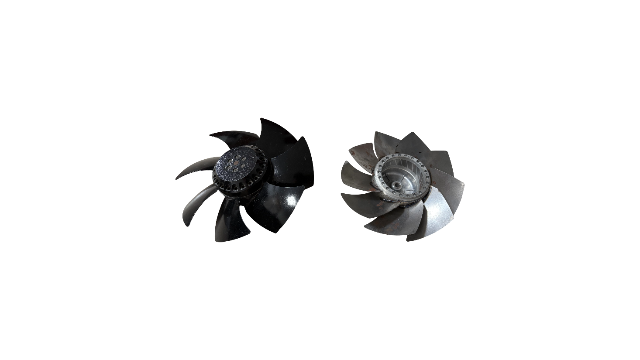
碳钢是焊接叶轮生产加工中常用的基础金属材质,碳钢板材硬度适中,金属延展性良好,焊接融合性能优异,施焊过程焊缝成型平整顺滑,不易出现开裂、虚焊、断弧等常见焊接瑕疵。碳钢原材料采购渠道广,市场流通量大,加工成本低廉,适合工业化大批量制作通用型焊接叶轮。金属本体具备良好的可塑性,裁切、折弯、卷边等冷加工工序难度低,技术人员可加工制作多种弧度曲面叶片,适配不同流体通行需求。碳钢材质耐锈蚀性能偏弱,潮湿空气、水汽接触表层后容易生成氧化铁锈,加速板材损耗。这类碳钢焊接叶轮通常需要搭配防腐涂层使用,多用于常温干燥、介质纯净、无酸碱腐蚀的普通通风输送机械设备。南通焊接叶轮出厂价电厂脱硫风机焊接叶轮,生产厂家苏州奥特盛防腐涂层可选。
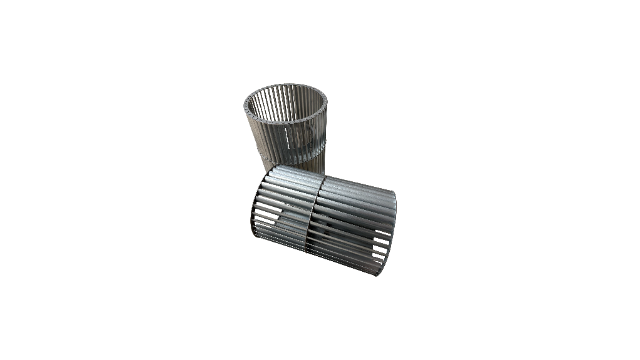
叶轮外径是界定焊接叶轮规格的基础外形参数,在转速保持一致的运行条件下,外径尺寸越大,介质获得的离心作用力越强,设备产生的风压与输送扬程同步提升。外径改动会直接改变设备整体装配尺寸,壳体间距、进排管路口径、安装基座都需要同步适配调整。生产加工阶段需要严格管控焊接叶轮外径误差,板材裁切偏差过大会造成装配错位,叶轮运转过程中容易触碰壳体内壁,产生摩擦磕碰。选型设计阶段,技术人员需结合设备腔体结构预留安全间隙,同时考量金属高温热膨胀形变特性,规避高速运转工况下出现的剐蹭故障。
耐磨喷涂工艺主要用于矿山、建材、排污等恶劣工况下的焊接叶轮,利用高温热源熔融硬质合金粉末,借助高压喷涂设备均匀喷射在叶片表层。喷涂重点覆盖叶片迎流面、外缘边角等磨损高频区域,熔融粉末冷却凝固后形成致密坚硬的防护涂层,阻隔固体颗粒与金属基体直接接触,削弱冲刷摩擦带来的损耗。涂层与板材咬合紧密,结合强度较高,设备持续震动环境下不易出现分层、剥落现象,喷涂厚度可依据工况磨损强度灵活调整。喷涂完工后进行精细平整打磨,消除涂层凸起瑕疵,规避不规则表层引发的流体紊流,维持焊接叶轮运转过程中的流体通行流畅性。叶轮焊接、电泳、压轴,苏州奥特盛提供一步到位的定制方案。
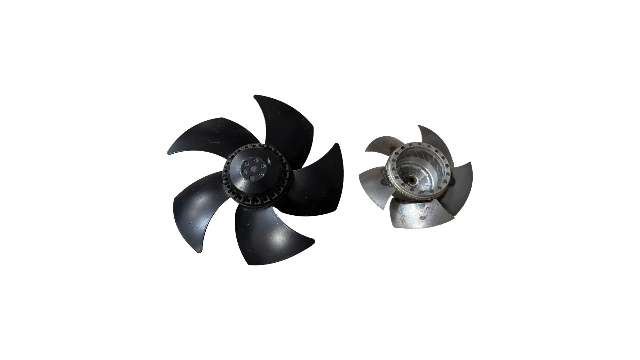
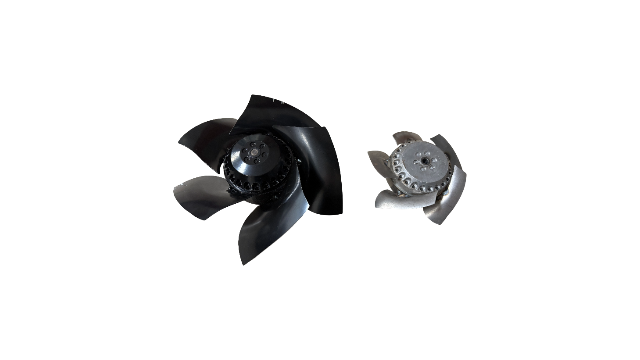
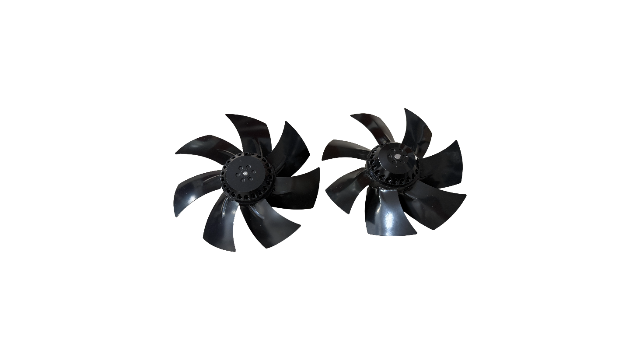
外观检测是焊接叶轮出厂质检的首道基础工序,工作人员借助直尺、塞尺、放大镜等通用量具,搭配目视观察方式排查构件表面各类焊接缺陷。检测工作重点排查焊缝成型状态,识别气孔、夹渣、未焊透、表面裂纹等常见焊接瑕疵,同时检查叶片形变、板面划痕、边缘缺口、板面凹凸等外观问题。行业标准明确规定焊缝宽窄不均、表面凹凸差值的允许范围,超出限定数值的构件判定为不合格产品。外观检测操作流程简便,检测耗时短、成本低,适合大批量焊接叶轮完成初步筛选,快速剔除成型瑕疵直观明显的残次构件,缩减后续深度检测工作量。采购寻源,散热排风风机用焊接叶轮,7叶片、9叶片,认准苏州奥特盛。泰州焊接叶轮
焊接叶轮由多块钢板拼焊而成,生产商苏州奥特盛擅长控制焊缝变形。无锡常规焊接叶轮诚信合作
动平衡检测是焊接叶轮出厂前必不可少的检测项目,将成品叶轮固定在检测设备上,仪器带动构件保持恒定转速匀速旋转,实时采集设备震动、构件偏心等运行数据。板材裁切、焊接拼接过程容易造成金属质量分布不均,偏心偏差会引发设备高频震动,加剧零部件损耗。检测仪器自动标注偏重位置,工作人员通过打磨去重、配重焊接的方式调整质量分布,将不平衡量严格控制在行业标准区间。单次校正完成后重复检测核验,确认震动参数稳定达标。规范的动平衡检测能够降低轴承磨损幅度,弱化设备运行噪音,提升焊接叶轮长期连续运转的稳定程度。无锡常规焊接叶轮诚信合作
苏州奥特盛精密机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州奥特盛精密机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!