唯恒塬环保电加热废水蒸发器采用高效电加热管作为加热源,无需蒸汽与导热油,适配小型企业、实验室、小型车间等场景,处理量覆盖500L/天至8吨/天。设备加热效率高,热利用率达96%以上,运行功耗可控,可根据处理量调节加热功率,降低能源消耗,单吨水蒸发能耗控制在30-45kWh。系统采用一体化结构,占地2-5㎡,安装灵活,无需复杂改造,操作界面简洁,一键启动即可自动运行,支持无人值守。设备适配高盐、清洗废水、小型生产废液等多种场景,可实现废水浓缩减量与水资源回用,为小型企业提供低成本、易操作的废水处理方案。废水蒸发器可处理实验室小批量废水,处理效率高,无需长时间等待。泰州零排放废水蒸发器优势

纳米涂层技术在废水蒸发器上的应用,有效解决了设备结垢难题。传统蒸发器在处理高硬度、高盐废水时,钙镁离子和盐分极易在加热管表面结晶结垢,导致传热效率下降,设备频繁停机清洗。而采用纳米涂层技术后,加热管表面形成一层超疏水、超光滑的纳米膜层,水垢和污染物难以附着,延长了设备的连续运行周期。在火力发电厂脱硫废水处理中,应用纳米涂层蒸发器后,设备清洗周期从原来的1-2周延长至3个月,减少了因清洗带来的设备损耗和停机成本,同时提高了废水处理效率,使脱硫废水的零排放目标更易实现。重庆节能型废水蒸发器性价比废水蒸发器操作简单便捷,启动后无需人工值守,节省人力成本。
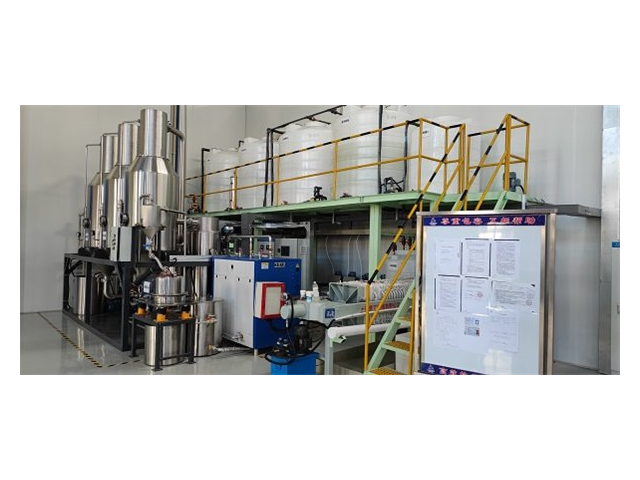
智能化升级是工业废水处理的发展趋势,唯恒塬环保科技(苏州)有限公司的智能废水蒸发器为行业树立了。该设备配备先进的自动化控制系统,通过各类传感器实时监测温度、压力、液位等运行参数,并根据设定值自动调节运行状态。在大型工业园区集中式废水处理中心应用中,操作人员可在中控室远程监控设备运行,不*提高了管理效率,还减少了人工干预带来的操作失误风险。当设备出现异常情况时,系统会立即发出警报并采取保护措施,确保废水处理过程稳定可靠。智能化设计使设备故障响应时间缩短,维护成本降低,推动工业园区废水处理迈向精细化管理。
唯恒塬环保食品废水蒸发器适合食品饮料、果蔬加工、乳制品、调味品等行业废水与料液处理,可在不同温度区间内稳定运行。设备处理清洗废水、发酵废水、糖浆母液等物料时,可实现水量缩减与水资源回用,冷凝水可回用于清洗、配料等前道工序。设备采用卫生级结构设计,拆装与维护流程简便,符合食品生产环境管理要求。整机运行平稳,噪音控制合理,无明显异味外泄,可布置在生产车间附近。在多家食品加工企业应用中,设备可减少废水外排与危废产生,同时提升厂区水资源循环利用率。废水蒸发器可处理电镀行业含重金属废水,去除率高,达标排放。
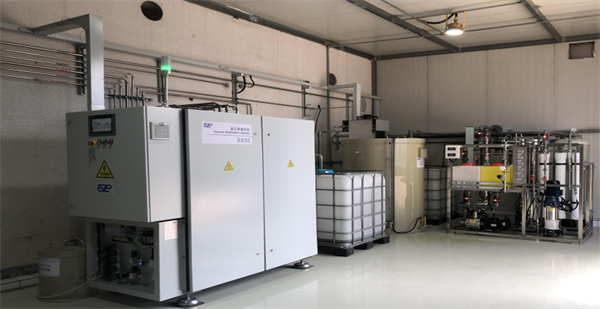
电镀废水蒸发器适配重金属废水处理场景
唯恒塬环保废水蒸发器针对电镀行业含镍、含铬、锌镍合金等重金属废水进行结构优化,可在高盐、高金属离子浓度工况下稳定运行,单台设备月均可处理重金属废水超3000吨。设备采用耐腐蚀材质与防堵流道,减少重金属结晶附着与管路磨损,延长主要部件使用寿命。系统可将废水浓缩至较小体积,重金属富集后便于后续资源化与合规处置,出水可回用于漂洗工序,降低企业用水成本与排污压力。设备配备在线水质监测与自动联锁保护,在液位、温度、电流异常时自动响应,提升运行安全性。在长三角多家电镀园区项目中,该设备帮助企业稳定满足环保管控要求,同时减少危废委外数量,提升资源循环利用率,适配电镀企业长期稳定生产需求。 废水蒸发器采用高效换热管束,热交换效率可达96%以上,节能效果突出。山东节能型废水蒸发器方案
废水蒸发器采用高效降噪结构,运行噪音比同类产品低8dB,更贴合环保车间要求。泰州零排放废水蒸发器优势
唯恒塬环保酿酒废水蒸发器针对白酒、啤酒、黄酒生产产生的高有机物、高糖分、高悬浮物废水设计,可处理COD浓度在10000-60000mg/L的酿酒废水,单台设备日处理量可达15-80吨。设备采用低温负压蒸发技术,蒸发温度控制在40-55℃,避免废水变质与异味扩散,同时保护废水中的可回收成分。系统采用防粘壁与强制循环设计,减少糖分与菌体附着,降低管路堵塞概率,维护间隔可达3.5个月以上。设备可将酿酒废水浓缩减量,冷凝水可回用于酿酒清洗、场地冲洗,浓缩液可用于饲料加工,实现资源化利用,在多个酿酒企业项目中帮助企业减少排污压力与资源浪费。泰州零排放废水蒸发器优势





