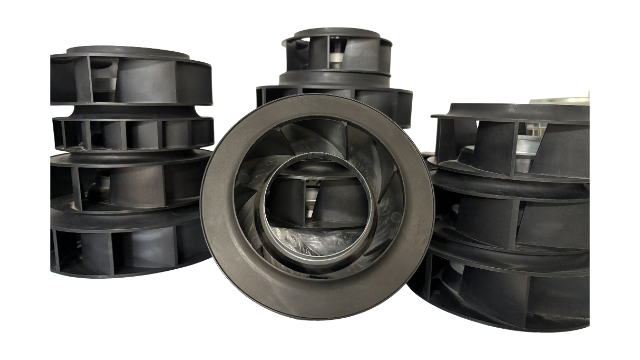
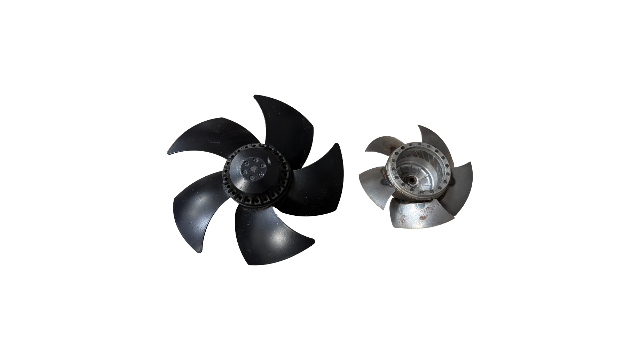
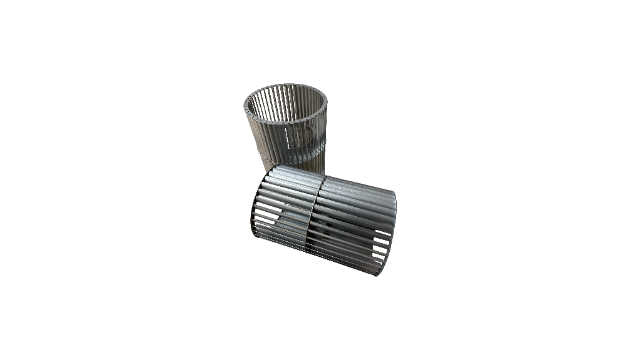
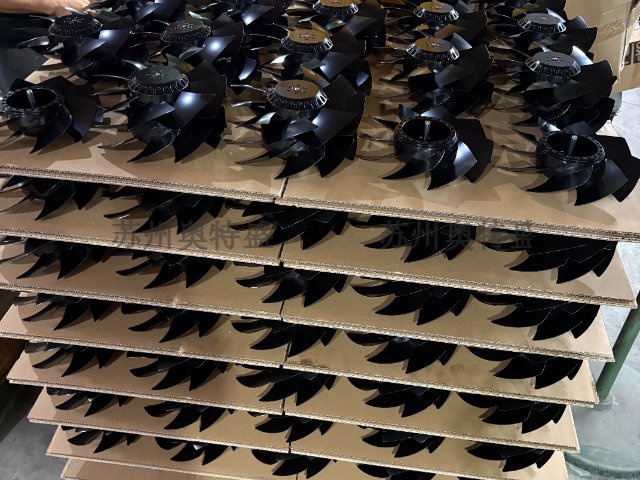
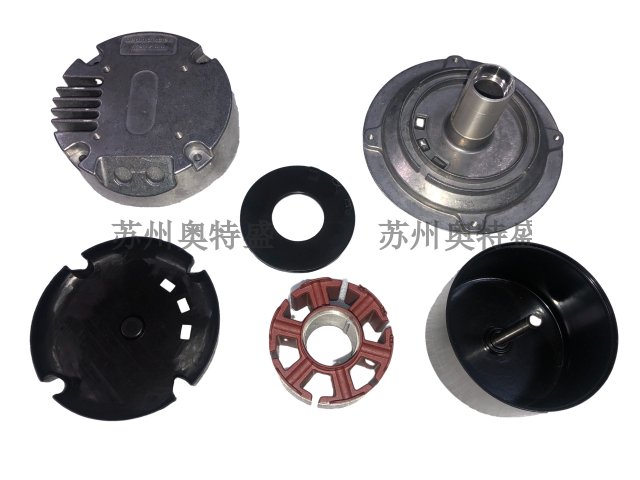
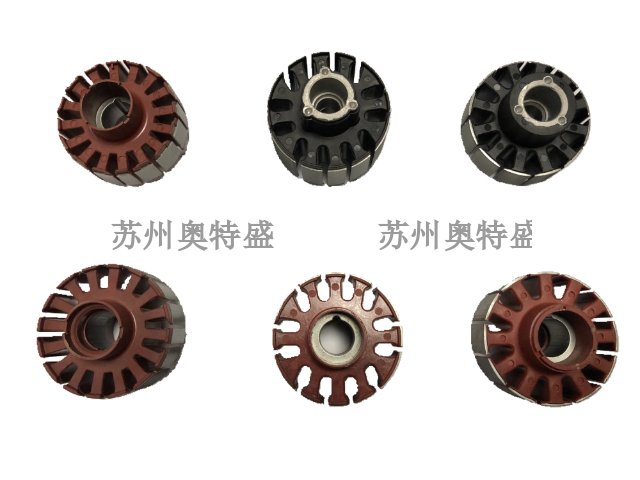
冲压焊接工艺多用于薄板金属风机叶轮,利用大型冲压设备将平整金属板材压制成预设弧度的弧形叶片。单片叶片加工成型后,通过电弧焊接方式固定在轮毂与连接板之间,组装形成完整叶轮结构。工艺成型速度快,板材厚度均匀统一,构件自重轻便,转动阻力更小。焊接位置需要做专业无损探伤检测,排查焊接裂纹、虚焊、夹渣等缺陷,防止高速运转过程中叶片脱落断裂。该工艺制作的叶轮承压能力有限,结构强度一般,只适配低压通风、常温换气、空气循环类设备。叶轮叶片采用复合材料可以减轻质量约30%,明显降低风机的启动力矩。国内叶轮厂家报价
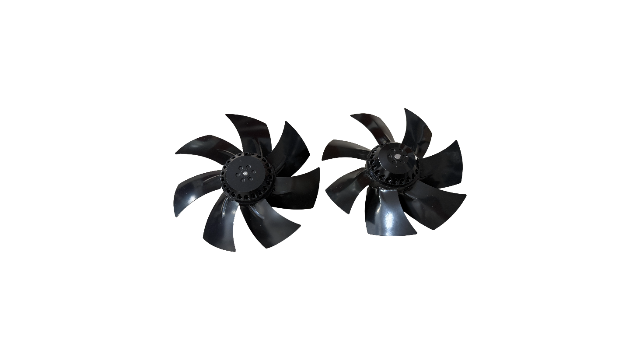
磨损失效多见于杂质介质输送叶轮,属于工业叶轮较为普遍的失效形式。介质内部固体颗粒在流体带动下,反复撞击、摩擦叶片表层,造成表层材料逐层剥离脱落。磨损初期叶片表面出现细微划痕、点状麻坑,表面光滑度下降;长期损耗后叶片厚度持续缩减,边缘呈现不规则缺口、毛刺,叶片原始造型遭到破坏。磨损程度受介质杂质含量、运行转速、材质硬度共同影响,颗粒硬度越高、运转时长越久,磨损发展速度越快。磨损失效会打乱流体流动轨迹,引发流量下降、能耗升高、输送不稳等运行问题。温州国内叶轮价格比较叶轮叶片表面打磨光滑后,风机噪声可降低1~2分贝,效率略有提升。
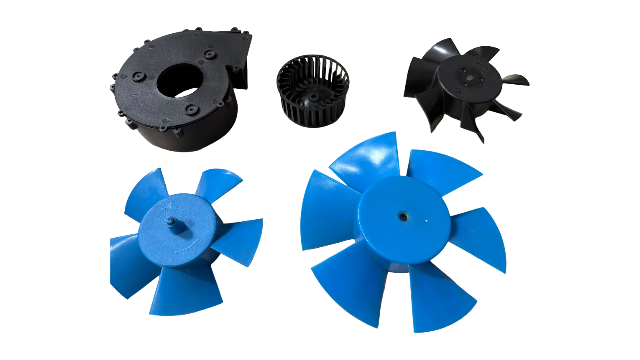
疲劳失效源于叶轮长期承受交变应力,是金属构件常见的隐性失效方式。设备启停、管路压力波动、机械震动冲击都会引发应力循环变化,金属内部晶粒结构受力错位,逐步产生细微疲劳裂纹。裂纹初期尺寸微小,肉眼难以识别,随运行时长不断延展、扩张、贯通。疲劳裂纹多集中出现在叶片根部、焊接转角等应力集中位置,这类区域受力集中,损耗速度更快。合金、铸铁材质叶轮在高频震动工况下,疲劳失效发生概率会明显提升,裂纹贯通后会直接造成叶片断裂。
叶轮长期处于高速运转状态,受介质、环境等因素影响,极易出现各类损耗故障,常见问题包含表面磨损、内壁结垢、叶片弯曲变形等。在输送含杂质流体时,固体颗粒会持续冲刷叶片表面,造成金属磨损;化工介质、污水会对叶轮产生缓慢腐蚀,破坏表层结构;长期高速摩擦也会加速部件老化。为保障设备稳定运行,工作人员需要定期对叶轮进行清洁除垢、外观检测、磨损校验,及时更换老化损坏的配件,科学的维护保养方式能够有效降低故障概率,大幅延长叶轮的实际使用寿命。叶轮动平衡校正精度等级不低于G2.5,否则会引起风机剧烈振动和轴承早期损坏。
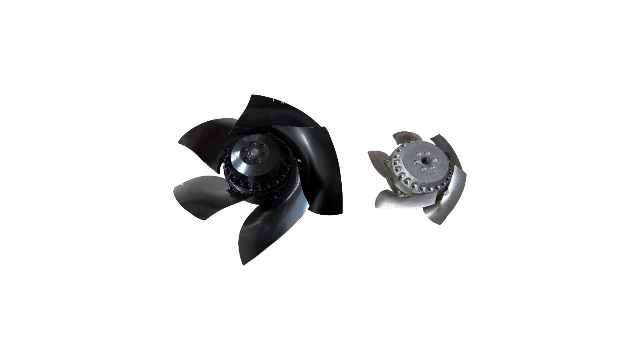
叶轮的运转模式可分为单级运转与多级运转两类,两种结构适配不同压力区间的工业管路。单级叶轮结构排布简单,依靠单个叶片盘完成介质加压,内部流道构造直观,多用于中小型输水、通风输送设备。多级叶轮采用纵向串联排布方式,通过多级压力叠加完成介质升压作业,适配高压输送工况。多级叶轮设备内部会增设固定导流结构,引导介质平缓流入下一级叶轮腔体,降低流体冲击带来的动能损耗,维持流动稳定性。工作人员可根据管路输送压力、流量要求自由选型搭配,结合介质物理特性调整运转组合方式,以此匹配工业生产的实际作业条件。叶轮与进风口之间的间隙过大时,泄漏涡流加剧,风机全压效率明显下降。苏州环保叶轮哪家好
叶轮叶顶间隙每增大1毫米,轴流风机的效率可能下降2%~4%。国内叶轮厂家报价
数控铣削加工依靠数字化编程设备完成叶轮切削成型,加工毛坯多采用实心金属锻件,基础结构密实稳固。设备按照预设编程轨迹逐层切除多余金属,把控叶片曲面弧度、板材厚度以及叶片间距等各项参数。加工后的叶片表面光滑平整,不存在铸造毛刺、尖锐凸起,内部结构致密均匀,无疏松孔隙。加工流程自动化程度高,人为操作产生的误差占比偏低,适合定制化、小批量、高标准叶轮生产。加工过程耗材损耗较高,单次生产时长偏久,单件制作成本远高于传统铸造工艺。国内叶轮厂家报价
苏州奥特盛精密机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**苏州奥特盛精密机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!