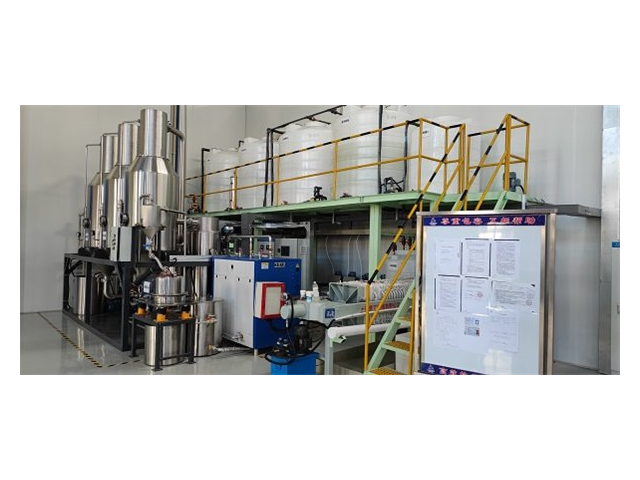
唯恒塬环保矿山废水蒸发器针对矿山开采、选矿产生的高盐、含悬浮物、含重金属废水设计,可处理TDS在35000mg/L以内的矿山废水,单台设备日处理量可达15-80吨。设备采用耐磨、耐腐蚀材质,耐受矿山废水的复杂工况,减少磨损与腐蚀,延长使用周期。系统采用强化循环与自动排渣功能,减少悬浮物与重金属结晶附着,降低堵管概率,同时实现废水浓缩减量,冷凝水可回用于矿山冲洗、绿化,浓缩液可合规处置。设备适配矿山野外作业环境,具备防暴雨、防尘设计,运行稳定,在多个矿山废水治理项目中帮助企业实现环保达标。废水蒸发器能耗低,比传统蒸发设备节能40%,长期使用优势明显。辽宁化工废水蒸发器优势
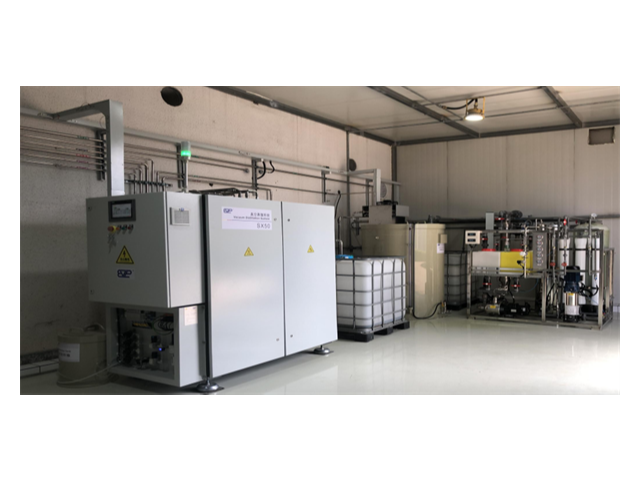
化工行业高盐废水处理一直是环保难题,唯恒塬环保科技(苏州)有限公司的多效蒸发器凭借高效分离性能实现了突破。该设备利用多效串联的热能回收设计,将前一效的二次蒸汽循环利用,大幅提升热能利用率。针对化工废水含大量氯化钠、硫酸钠等盐分的特点,通过蒸发浓缩使盐分结晶析出,净化后的水可达到回用标准,实现水资源循环利用。这种处理模式不*减少了水资源浪费,还降低了企业购买新水的成本,同时避免了高盐废水直接排放对环境的污染。众多化工企业应用实践表明,该设备运行稳定、处理效果可靠,实现了经济效益与环保效益的双赢。辽宁化工废水蒸发器优势废水蒸发器设备使用寿命长,比同类产品延长3-5年,性价比更高。

造纸行业的黑液处理中,唯恒塬环保科技(苏州)有限公司的多效蒸发器实现了木质素和碱的有效回收。造纸黑液含大量木质素、碱和有机物,直接排放会造成严重的水体污染。该设备采用多效蒸发工艺,通过多级蒸汽利用,降低能耗的同时,将黑液浓缩至一定浓度,便于后续提取木质素和回收碱。设备采用防堵塞设计,可有效应对黑液中杂质造成的设备堵塞问题。某造纸企业应用后,年处理黑液8万吨,回收木质素数千吨、碱液数万吨,不*降低了环境污染,还实现了资源的循环利用,每年增加经济效益超百万元。
反渗透浓水是水资源循环利用的瓶颈,含高浓度盐分和难降解有机物,直接排放造成水资源浪费。唯恒塬环保科技(苏州)有限公司的MVR蒸发器,专为反渗透浓水深度处理设计,通过机械蒸汽再压缩技术实现浓水的深度浓缩结晶,淡水回收率超93%,结晶盐分可回收作为工业盐售卖。设备采用高效换热组件,传热效率高,吨水电耗32kWh,较传统蒸发工艺节能65%。针对反渗透浓水水质波动特点,智能系统可自动调整运行参数,适配不同TDS浓度的浓水处理。某工业园区应用该系统后,年处理反渗透浓水25万吨,产出淡水23万吨,回收工业盐1.2万吨,实现了水资源的梯级利用和近零排放目标,推动园区绿色低碳发展。废水蒸发器可处理粘度≤500cp的高粘度废水,无需稀释,直接进入蒸发工序。
对于高浓度有机废水,厌氧-蒸发联合处理工艺展现出强大的处理能力。先利用厌氧生物反应器降解废水中大部分有机物,降低废水的COD浓度,再通过蒸发器进一步浓缩处理。在食品发酵企业中,该工艺可处理含有大量糖类、蛋白质的高浓度废水,厌氧过程产生的沼气可作为蒸发器的辅助能源,实现能源的内部循环利用。经联合处理后,废水的体积可缩减至90%以上,剩余的浓缩液便于安全处置,有效解决了高浓度有机废水处理难度大、成本高的难题0。废水蒸发器具备超压保护功能,防止设备因压力过高损坏,延长使用寿命。辽宁化工废水蒸发器优势
废水蒸发器可对接现有废水处理系统,无缝衔接,无需整体改造生产线。辽宁化工废水蒸发器优势
唯恒塬环保含氟废水蒸发器针对新能源、光伏、氟化工行业产生的含氟废水设计,可处理氟离子浓度高达1000mg/L的废水,单台设备日处理量可达8-50吨。设备采用耐氟腐蚀材质打造主要部件,避免氟离子对设备的侵蚀,延长使用周期,同时优化流道设计,减少氟化物结晶附着,降低堵管概率。系统可将含氟废水浓缩,氟离子富集后便于后续稳定处置,冷凝水回收率达80%以上,可回用于生产工序,帮助企业减少排污压力与新鲜水消耗。设备搭配在线氟离子监测功能,实时掌握处理效果,在多个光伏、氟化工项目中稳定应用,满足行业环保管控要求。辽宁化工废水蒸发器优势