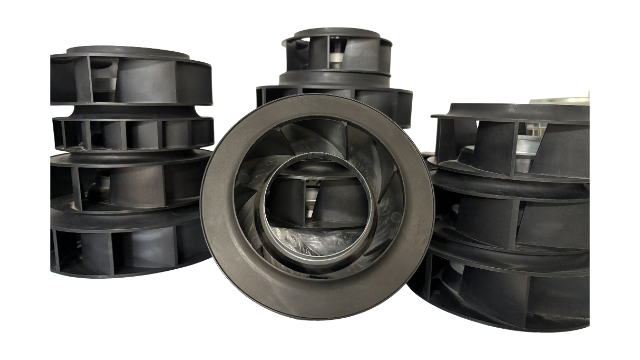
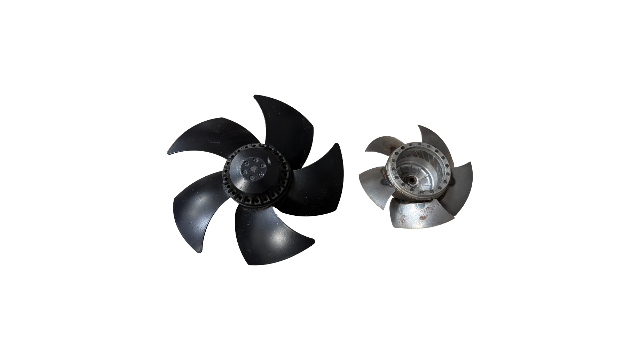
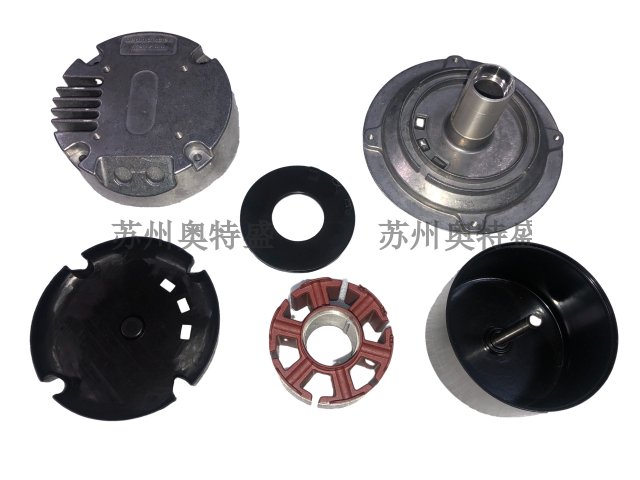
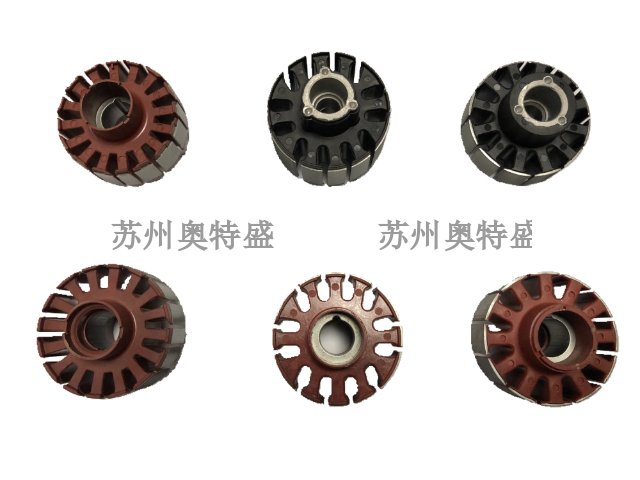
叶轮常规技术参数包含外径、叶片数量、安装倾角、额定转速、流通口径等多项内容,各项参数之间相互配合,共同决定设备的流体输送表现。叶轮外径大小可以调整流体输送扬程与风压数值,外径尺寸偏大的叶轮,介质升压行程更长;叶片数量能够改变流体扰动状态,叶片排布疏密会影响介质流动的平稳程度;转速快慢管控介质输送流量,转速变化可直接改变单位时间内的介质输送体量。开展工业选型工作时,工作人员需要结合介质密度、工作温度、输送高度、管路阻力等工况条件,搭配适配的叶轮参数。流体密度偏大的介质,需搭配适配口径的叶轮降低运行负荷;高温工况下,还要兼顾材质耐热性能完成参数搭配。参数搭配不合理的情况下,设备容易出现能耗增加、运行噪音偏大、输送能力不足等状况,还会产生多余涡流,加剧内部构件磨损。合理把控并匹配各项参数,是设备安装与调试阶段的重要流程。叶轮的转动惯量对风机的启停时间和调速响应速度有直接影响。无锡国内叶轮出厂价
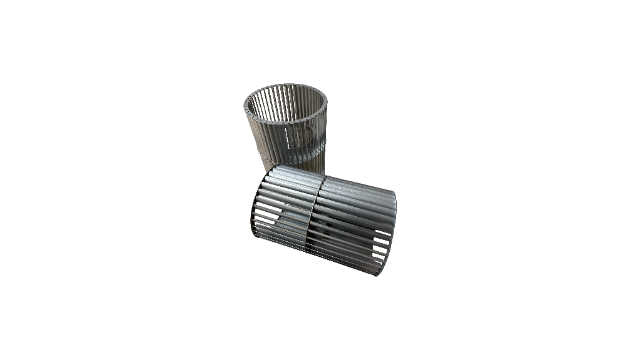
树脂砂铸造工艺多用于铸铁叶轮批量生产,利用树脂粘合剂将型砂固化,制作成型规整的铸造模具,再将高温熔融金属注入模具内部完成浇筑。模具成型精度适中,能够制作轮廓规整、曲面平缓的叶片结构,成型后构件内部气孔、夹渣缺陷占比较低。砂型拆卸流程简便,无需复杂拆解工具,适配中等复杂度叶轮毛坯制作。铸造完成的叶轮需要进行专门退火处理,缓慢降温消除金属内部应力,规避后期使用出现自然形变、弯曲等问题。该工艺生产周期短,操作流程成熟,综合生产成本可控,适配通用工业叶轮量产加工。常州直销叶轮设备叶轮叶片数减少时,单叶片负荷增大,气流滑移系数减小,压比下降。
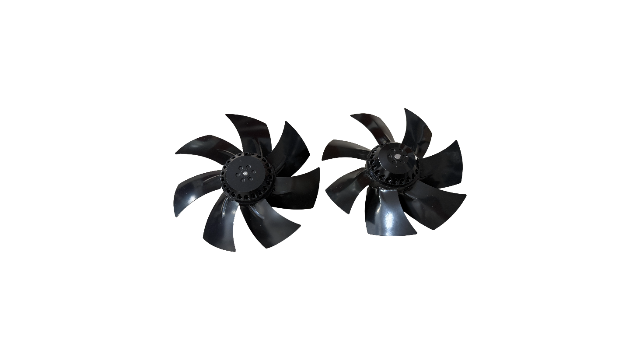
叶轮生产制造环节需要遵循通用机械行业规范,行业对产品尺寸公差、动平衡参数、材质成分均设置明文管控要求。所有成品叶轮都要完成动平衡检测,避免高速旋转阶段产生偏心震动问题。具备承压能力的叶轮,必须通过专业耐压测试,防止腔体出现形变、开裂等破损情况。行业会依据使用用途划分叶轮质量等级,排污类叶轮侧重检测抗堵塞能力,清水类叶轮侧重检测水力输送效率。标准化生产模式可以统一产品质量水准,维持工业设备运行过程的平稳状态。
流体结构改进依托流体力学模拟测算,通过优化叶片形态提升输送性能。技术人员优化叶片曲面弧度与进出水角度,将传统平直叶片替换为平滑弯曲叶片,弱化介质流动产生的涡流、紊流现象,减少动能无用损耗。结合流体模拟数据合理调整叶片间距配比,平衡介质流通通量与流动阻力,降低介质滞留、淤积概率。同时优化叶轮内部流道圆滑程度,消除直角拐角、尖锐凸起,缓解流体冲击带来的压力波动,让介质流动更加平缓,维持设备长期运行的平稳状态,降低动力消耗。叶轮在屋顶风机中常做成直连式结构,简化传动并避免皮带轮产生的摆动。
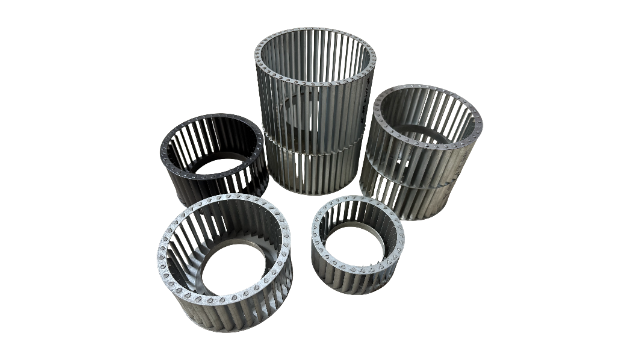
灰铸铁是叶轮制作过程中常用的基础材质,内部石墨组织结构让材料具备良好的减震、吸震性能。材质硬度适中,切削打磨加工难度低,浇筑成型工艺成熟,整体生产成本低廉,适合大批量生产通用型工业叶轮。铸铁材料抗拉伸性能偏弱,脆性特征明显,外力剧烈冲击下容易产生开裂破损,不宜用于高压、持续震动的严苛工况。材料表面分布细微透气孔隙,长期接触潮湿介质容易发生氧化锈蚀,成品出厂前需要搭配防锈涂层、防腐处理。该材质叶轮大多应用在常规常温清水输送设备,适配民用普通供水场景。叶轮的出口宽度与叶轮直径之比影响流量系数,比值越大适用风量越大。无锡国内叶轮出厂价
叶轮后盘加装导流叶片可以减少流动分离,提高多工况下的静压效率。无锡国内叶轮出厂价
疲劳失效源于叶轮长期承受交变应力,是金属构件常见的隐性失效方式。设备启停、管路压力波动、机械震动冲击都会引发应力循环变化,金属内部晶粒结构受力错位,逐步产生细微疲劳裂纹。裂纹初期尺寸微小,肉眼难以识别,随运行时长不断延展、扩张、贯通。疲劳裂纹多集中出现在叶片根部、焊接转角等应力集中位置,这类区域受力集中,损耗速度更快。合金、铸铁材质叶轮在高频震动工况下,疲劳失效发生概率会明显提升,裂纹贯通后会直接造成叶片断裂。无锡国内叶轮出厂价
苏州奥特盛精密机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,苏州奥特盛精密机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!