
- 品牌
- ENRX,易孚迪
- 牌号
- Weldac
- 材质
- 碳素管,合金管
- 涂层
- 镀锌管,镀铬管
- 截面形状
- 矩形管,方管,圆管
- 连接方式
- 焊接式
- 加工定制
- 是
- 是否进口
- 是
不同行业对管材的尺寸规格有不同要求,管材生产企业经常需要切换不同尺寸的管材生产,换型效率直接影响企业的接单能力,换型慢就会耽误生产进度,增加生产成本。Weldec 高频感应焊管针对换型场景做了专门优化,感应器换型只需几秒钟的时间,换型完成后频率会根据每一个管的尺寸自动调整,不需要人工反复调试,缩短了换型时间。易孚迪感应设备(上海)有限公司的这款设备,从设计上提升了多规格生产的灵活性,不管是固定尺寸大批量生产,还是多尺寸小批量生产,都能很好适配,帮助企业快速完成换产,承接更多不同规格的订单,提升整体生产收益。易孚迪(ENRX)的Weldac 高频焊管机具有感应焊和接触焊双功能。高频风冷式感应焊管生产线
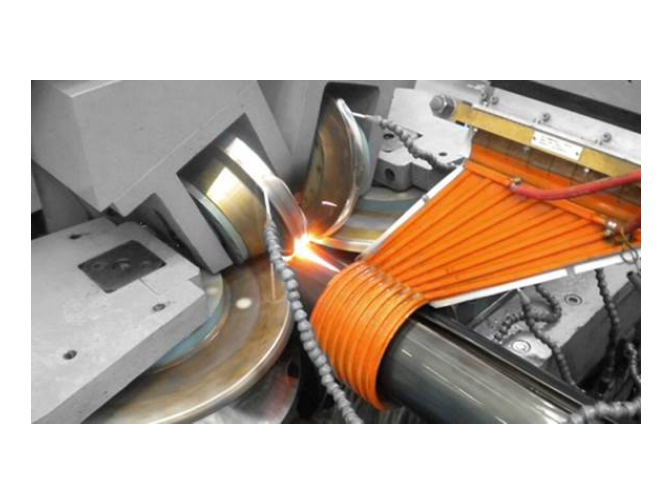
高频感应焊管机的操作难度适中,得益于其自动化控制和用户友好界面。现代设备通常配备触摸屏控制系统,可预设焊接参数(如功率、速度、压力),并实时显示运行状态。操作人员只需接受基础培训(约40小时),即可掌握开机、参数调整及故障排查技能。易孚迪的设备进一步简化操作流程,其智能控制系统可自动识别管材规格,并推荐好的焊接参数。此外,设备配备安全联锁装置,如过载保护、紧急停机按钮及防护门,确保操作安全。公司还提供远程技术支持服务,通过互联网实时诊断设备问题,减少现场维护需求。作为ENRX集团在中国的技术基地,易孚迪定期举办操作培训课程,帮助客户提升技能水平,确保设备高效运行。进口高中频感应焊管感应器易孚迪(ENRX)的高频焊管设备适用于低碳钢、不锈钢、镀锌、铝合金等管材和型材的生产。
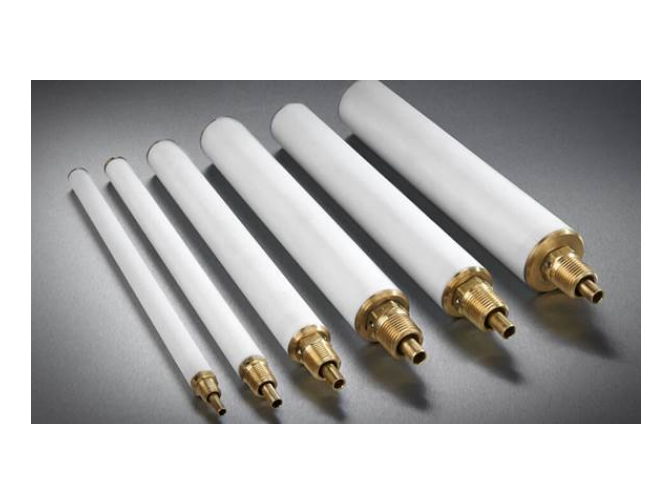
现在很多下游的行业对管材焊缝的外观要求越来越高,焊接后不需要大量打磨就能进入下工序,这样可以减少打磨工序的人力与时间投入,降低生产成本。高中频感应焊管焊接出来的焊缝均匀平整,毛刺少,后续打磨工作量小,能帮助企业节省后续加工成本。易孚迪感应设备(上海)有限公司的高中频感应焊管设备,焊接热输入控制精确,焊接过程稳定,不会出现焊穿或者焊缝凸起过大的问题,焊缝成型美观,很多对外观要求高的管材只需要简单处理就能进入下工序,提升了整体生产效率,降低了后续加工成本,得到了很多生产企业的认可。
在金属管材生产领域,焊接环节是影响管材整体质量与生产效率的主要工序,传统焊接方式在焊接不同材质管材时容易出现焊缝强度不足、外观不平整等问题,影响后续使用。Weldec 高频感应焊管作为成熟的焊接解决方案,能适配多种金属管材的焊接加工,帮助生产企业提升管材焊接的质量与效率。易孚迪感应设备(上海)有限公司推出的 Weldec 高频感应焊管,属于高输出固态焊管机系列,久经行业应用验证,性能稳定可靠。它可以适配铝材、高强度钢、低碳钢和不锈钢等多种材质的管材焊接,能满足不同行业对管材材质的多样化需求,是管材生产企业值得选择的焊接设备。高频焊管可用于生产各种形状和尺寸的管材,如圆管、方管、矩形管等。
厚壁大直径管材焊接需要足够的功率输出才能保证熔透深度,焊缝强度才能达标,很多小功率设备无法满足厚壁管的焊接需求,容易出现焊缝未熔透的质量问题。Weldec 高频感应焊管功率可以达到 2200 千瓦,能满足厚壁大直径管材的焊接功率需求,保证足够的熔透深度,让焊缝强度符合使用要求。易孚迪感应设备(上海)有限公司的高功率型号设备,输出稳定,就算是大厚度管材焊接也能保持稳定的热输入,焊接质量均匀,不会出现焊缝局部未熔合的问题。能生产大直径厚壁管材,帮助企业拓展产品品类,承接更高要求的订单,提升企业的市场竞争力。直缝焊管机可以通过在线检测和质量控制来确保生产的焊管质量。碳化硅焊管装置
易孚迪(ENRX)的Weldac 焊管机的维修和保养方便,减少停机时间和生产损失。高频风冷式感应焊管生产线
多品种小批量的管材订单已经成为很多管材企业的常态,这类订单要求设备能快速换型,适应不同规格的生产,传统设备换型慢,很难满足这种生产模式的需求,Weldec 高频感应焊管的快速换型设计,刚好适配这种生产模式。Weldec 高频感应焊管的感应器换型只需几秒钟,换型后自动调整频率,整个换产过程十几分钟就能完成,对比传统设备几个小时的换型时间,提升了换产效率,能帮助企业快速交付多品种小批量订单,提升客户满意度。易孚迪感应设备(上海)有限公司的这款设备,让企业在承接多规格订单时更有竞争力,不会因为换型慢错过订单。高频风冷式感应焊管生产线


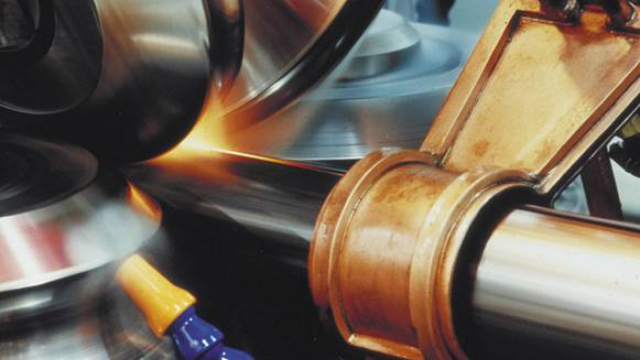
未熔合与错边是焊管常见缺陷。未熔合多因温度不足或速度过快;错边来自成型对不齐。排查时先看外观,再切样观察。在感应加热中,感应器错位也会造成局部不熔。焊管质量靠前置控制而非事后挑废。把常见原因列成检查表响应更快。逐项排除比凭感觉靠谱。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。定期检查与记录运行参数,是维持稳定的做法。把使用习惯纳入考量,表现会更符合预期。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书...
- 铜管中频焊管机 2026-09-03
- 方钢焊管电源 2026-09-03
- 中频水冷式感应焊管电源 2026-09-03
- Weldec高频感应焊管全管体退火电源 2026-09-03
- 钢管焊管生产线 2026-09-03
- 国产中频感应焊管 2026-09-03
- EFD Weldec中频感应焊管 2026-09-03
- 高频直缝焊管 2026-09-02
- 上海 Weldec中频双功能焊管 2026-09-02
- 法国中频接触焊管 2026-09-02
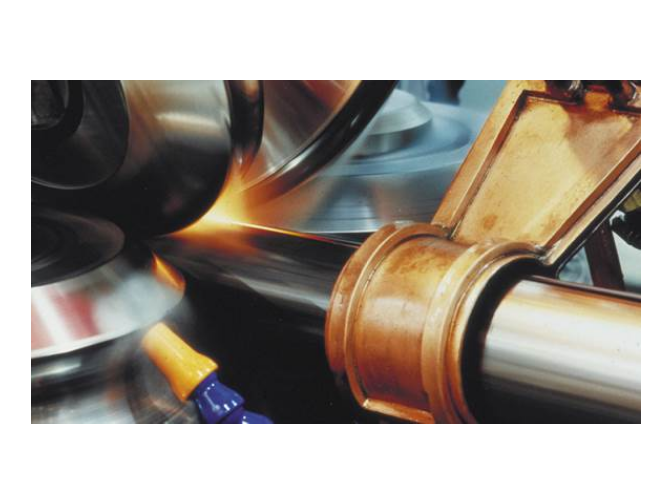
- 国产Weldec高频感应焊管电源 2026-09-02
- Sinac焊管正火及退火感应器 2026-09-01
- 美国 Weldec中频接触焊管 2026-09-01
- 直缝焊管 2026-09-01
- 风冷式感应焊管生产线 2026-09-01
- Weldec中频感应焊管全管体退火设备 2026-08-31

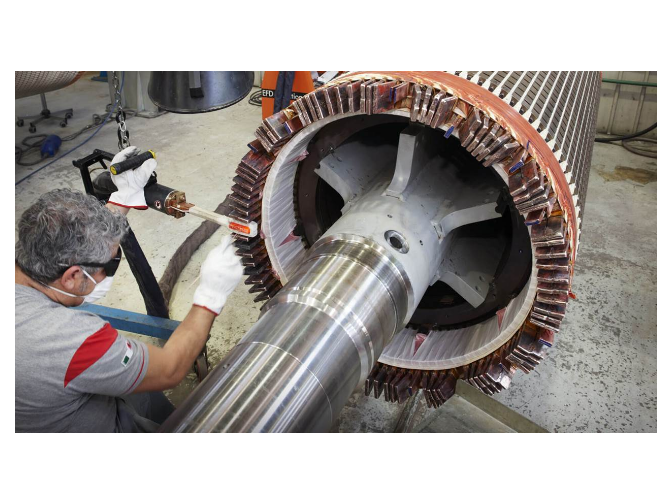
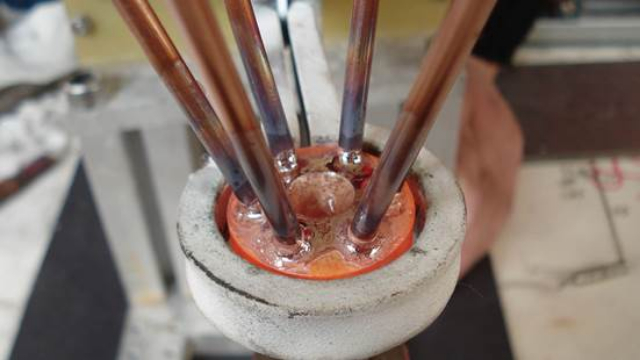
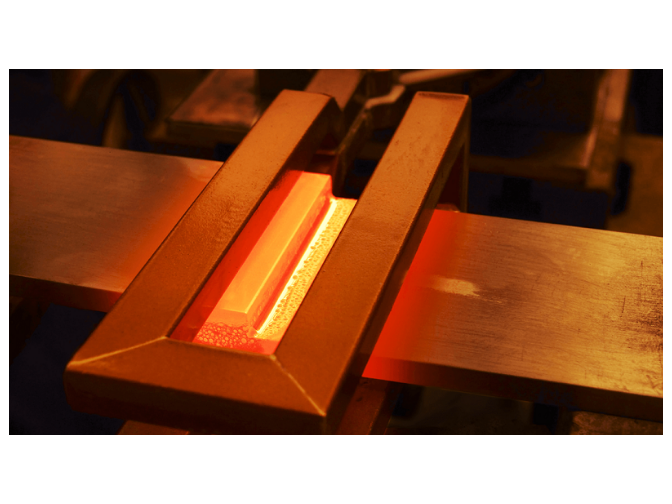
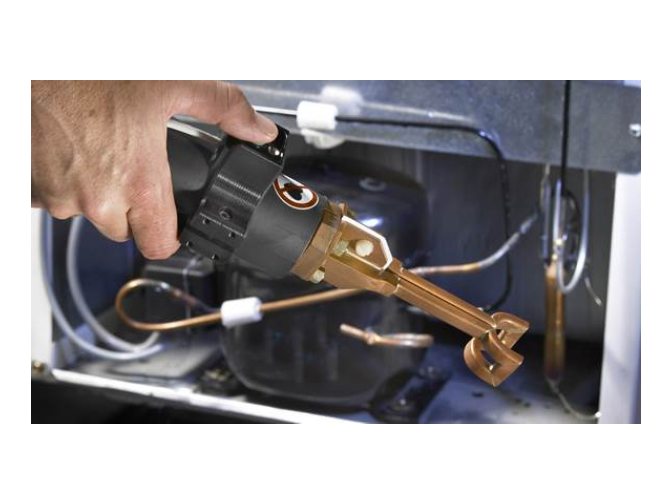
- 汽轮发电机短路环感应钎焊 09-17
- 制冷元器件钎焊 09-17
- 航空发动机铝管感应钎焊系统 09-17
- 汽车铜管感应钎焊 09-17
- 中频感应钎焊自动化线 09-17
- 发电机线圈绕组感应钎焊 09-16
- 变压器绞线感应钎焊 09-16
- Sinac智能化感应钎焊系统 09-16
- 商用冰柜铝管感应钎焊系统 09-16
- 德国感应钎焊设备 09-16