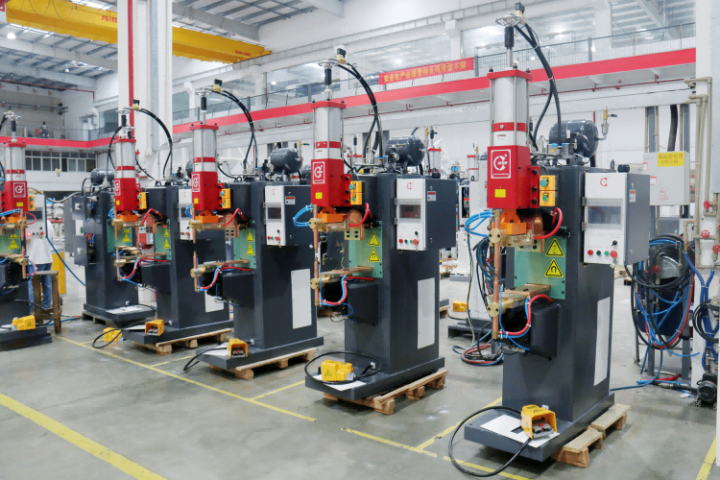
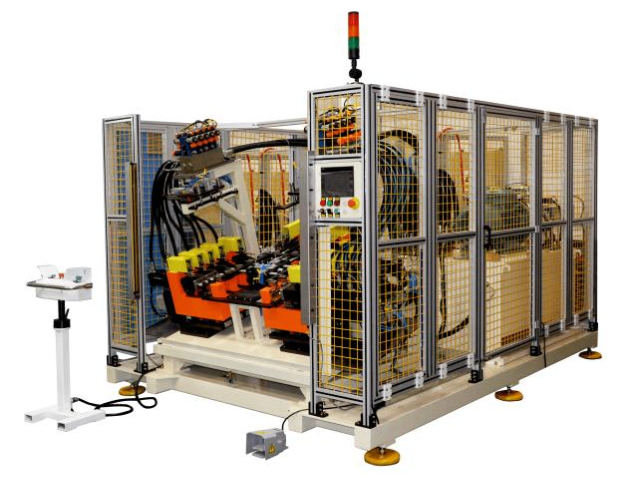
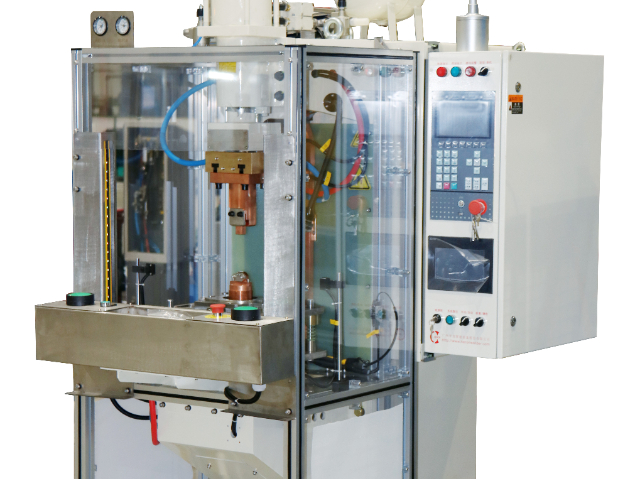
在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电阻焊凭借自动化程度高、高速低耗环保、焊接变形小以及操作简便等特性,与电机行业的生产需求高度契合,当前在马达转子、驱动电机、马达定子以及新能源电机等焊接场景中得到了普遍应用。在焊接质量直接关系到设备的导电性能、机械强度和长期可靠性。一、电机基础知识科普汽车电机一般由三部分组成:定子、转子、壳体,而电机技术的关键点就在定子、转子。从结构层面解析,传统电机架构遵循电磁学基本原理:定子组件(固定线圈绕组)与转子部件(搭载永磁体或电磁体)构成动力源双核。当电流通过定子绕组时,瞬间激发的旋转磁场如同无形的"磁力推手",精确驱动转子完成圆周运动,将电能转化为推动车辆前行的物理动能,实现能源利用效率与动力性能的完美平衡。由此看出定子组件的焊接线在整个电机制造过程中扮演着不可或缺的角色。具体电机分为直流电机和交流电机,一般电动汽车是交流电机,电瓶车为直流电机。交流电机根据转子与定子之间的相对转速又可以分为同步交流电机和异步交流电机。一般来说。24小时连续产,午休轮班不中断,人工效率翻倍。湖北大型储液器焊机
###储液器焊机技术创新发展:精细与高效的跨越
在工业制造领域,储液器焊机的技术创新正**着行业迈向新的高度。早期的储液器焊机,主要以基础的焊接功能为主,精度和效率都存在一定的局限。然而,随着科技的不断进步,现代储液器焊机在技术上实现了质的飞跃。
如今,先进的储液器焊机采用了高精度的传感器和智能控制系统。传感器能够实时监测焊接过程中的各项参数,如温度、电流、压力等,并将数据反馈给控制系统。控制系统根据这些数据进行精确调整,确保焊接质量的稳定性和一致性。这种智能化的控制方式**提高了焊接的精度,减少了次品率,为企业节省了大量的成本。
同时,储液器焊机的焊接速度也得到了***提升。通过优化焊接工艺和改进电源设计,新一代储液器焊机能够在更短的时间内完成焊接任务,提高了生产效率。而且,其操作更加简便,操作人员只需进行简单的设置,焊机就能自动完成复杂的焊接过程,降低了对操作人员技能的要求。 湖北大型储液器焊机柔性快换夹具,女工也能换型,告别壮劳力。
有效减少结构变形,确保焊接精度与质量不受影响;同时具备出色的抗疲劳能力,即使在长时间连续焊接的**度下不易出现结构疲劳损坏,保持性能稳定,更好地适应复杂多变的工业生产环境。**维护,安全省心水/气路采用模块化结构设计,便于快速定位和解决问题,缩短维护耗时。此外,配备完善安全防护装置,为操作人员提供***保护,使用更安全,降低维护与使用风险。智能触屏,操作便捷DB-280搭载智能触控屏界面,操作逻辑清晰,界面简洁直观,有效提升操作便捷性和整体生产效率。空间效能***提升DB-280结构紧凑,布局合理,缩减占地面积,企业的空间利用率提升。三、售后护航:真正做到全生态支持售后迅速,即时响应DB-280提供CRM全时域售后系统+AI工单调度,实现故障极速响应;系统可远程诊断修复,快速解决故障,降低设备停机损失。客户终身维护成本大幅降低,保障设备长期稳定运行。【客户价值:智造工厂的“经济型”解决方案】全生命周期成本的“颠覆者”DB-280用料精良,有效减少维修需求;同时,精益生产模式的应用优化了生产流程,降低了制造成本。它在TCO(全生命周期成本)的环节上表现出色,从而在长期使用过程中为企业带来持续的成本节约。
随着生活质量的逐步提高,人们对产品的质量要求标准也日渐提高。在当***益发展的制造业领域,对于对**、精细和**的生产工艺的需求日益凸显,小到一个配件的金属连接工艺都有大讲究。数年前,一家空调制造业的杰出客户,因空调挂板的焊点频繁生锈,导致产品使用寿命大打折扣,频繁受到市场与客户的负面反馈。此**板的制造过程中不*需要依赖焊材,更因未能实现自动化作业,使得焊材与人工成本居高不下,令客户倍感困扰与压力。面对这一棘手问题,客户带着满心的忧虑找到了我们。我们团队经过深入的技术评估与细致的交流,结合客户的实际需求与期望,为其量身打造了一款空调挂板自动化铆接工作站。产品概述这台空调挂板自动化铆接工作站是一款专为空调挂板制造而设计的智能制造设备。它集成了**的Tog-L-Log无铆钉铆接技术和视觉识别系统,能够实现自动取料、送料和铆接作业,全程无需人工干预,**提高了生产效率和产品质量。工作站中部分-铆接设备技术特点Tog-L-Log无铆钉铆接技术:与传统的交流电阻焊相比,Tog-L-Log无铆钉铆接技术具有***的优势。该技术无需使用焊材,通过机械压力将铆钉压入工件,形成坚固的铆接点。这种连接方式不*避免了焊点生锈的问题。省打磨工:飞溅降低70%,打磨岗位直接取消。
以混合气体保护焊为例)技术特点:混合气体保护焊通常采用氩气和二氧化碳等混合气体作为保护介质,依靠焊丝与焊件之间产生的电弧来熔化金属进行焊接。具有成本相对较低、焊接工艺适应性强、可进行全位置焊接等优点。适用范围:可焊接各种厚度的热成型钢,对于中厚板(3-10mm)的焊接应用较为广。在汽车制造的一些非关键结构部位或维修领域使用较多。操作要点:保证气体保护的效果,防止空气侵入焊缝。合理选择焊丝直径、焊接电流、电压和气体流量等参数。根据热成型钢的厚度和焊接位置调整参数,确保焊缝成型良好。同时,要注意焊接过程中的防风措施,风速过大时应采取防护措施或停止焊接。此外,要对焊接区域进行严格清理,去除油污、铁锈等杂质,以保证焊接质量。五、热成型钢的技术难点及解决方法(一)焊接裂纹技术难点:热成型钢在焊接过程中极易产生冷裂纹和热裂纹。冷裂纹主要是由于氢的扩散、焊接应力以及淬硬组织的形成所导致;热裂纹则是由于焊缝金属在凝固过程中,低熔点共晶物的存在,在拉应力作用下产生。解决方法:对于冷裂纹,焊前进行预热,预热温度一般在100-200℃之间,根据钢材厚度和成分适当调整;严格控制焊接工艺参数,减少氢的来源。焊层减薄20%,速度反升15%,质量更快。湖北大型储液器焊机
水冷IGBT,热损失降低,空调电费同步降。湖北大型储液器焊机
0520-汽车行业科普-点焊焊钳点焊焊钳——藏在车身里的“隐形裁缝”,亨龙带你揭秘焊钳的全线知识点焊焊钳作为现代工业制造中不可或缺的**设备,是电阻点焊工艺的关键执行部件。它通过电极施加压力并传递电流,利用电阻热效应使金属材料在接触面熔化并结合,形成坚固的焊点。在汽车制造、家电生产、航空航天等工业领域,点焊焊钳发挥着"钢铁裁缝"的关键作用,直接影响产品的质量与生产效率。点焊焊钳的基本原理点焊焊钳基于电阻点焊的基本原理工作,整个焊接过程主要分为四个阶段:电极加压阶段:焊钳的电极臂将待焊接的金属工件夹紧,确保工件间有良好的接触,减少电阻热的损失。通电加热阶段:通过焊钳向工件施加高电流,电流在工件接触面产生大量电阻热,使金属迅速熔化。熔核形成阶段:在电极压力和电流的共同作用下,熔化的金属在接触点处形成熔核,实现工件的连接。冷却凝固阶段:断开电流后,熔核在电极压力的作用下冷却凝固,形成**终的焊点。点焊焊钳的**是利用电流通过金属接触面产生的电阻热效应,将金属连接在一起。电阻热的大小与电流强度、接触电阻和通电时间成正比,因此焊钳需要精确控制这三个参数,以确保焊接质量。湖北大型储液器焊机
如汽车零部件、航空航天结构件、电子产品的外壳等。操作要点:精确控制焊接电流、时间和压力,确保...
【详情】亨龙电阻焊设备:金属连接领域的重要力量在金属连接技术不断迭代发展的当下,电阻焊凭借其高效、优...
【详情】进入焊接阶段,启动储液器焊机,焊机的电极会精细地接触到储液器的焊接部位。在焊接过程中,要密切观察...
【详情】还可以为生产决策提供有力支持。焊接质量实时监控技术的未来未来,焊接质量实时监控技术将继续向智...
【详情】储液器焊机自动化,开启高效生产新篇章 储液器焊机的自动化程度是其区别于传统焊接设备的重要特...
【详情】### 储液器焊机焊接效率提升策略之人员培训篇 人员的操作水平对储液器焊机的焊接效率有着重...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】确保散热片与壳体的密封性,降低热失效风险。三、亨龙智能装备:电阻焊设备选型亨龙为电机制造业提...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】