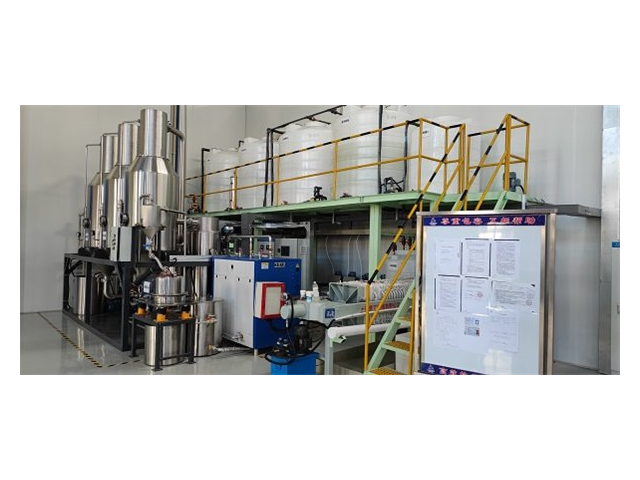
唯恒塬环保闭式循环废水蒸发器采用全密闭结构设计,蒸发与冷凝过程在封闭系统内完成,可减少废气、水汽与异味向外扩散,适合对车间环境要求较高的企业使用。设备在制药、食品、化工、养殖等行业中可维持操作环境整洁,降低对周边生产的影响。系统可将废水中的污染物控制在系统内部,配合后端处理装置实现稳定排放。设备自动化程度高,可实现进料、蒸发、排料全流程自动运行,减少人工接触物料的概率。在多个对环境密闭性有要求的项目中,该设备为企业提供合规治理路径。废水蒸发器运行稳定,不同批次废水处理效果一致性高,处理质量可控。太仓零排放废水蒸发器
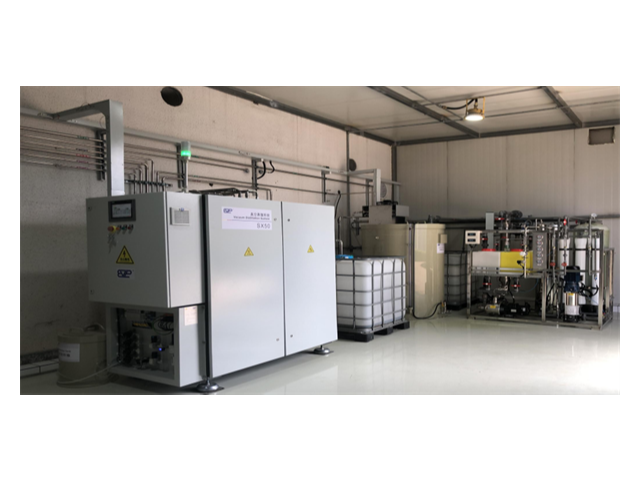
唯恒塬环保发酵废水蒸发器针对生物发酵、酿酒、生物制药等行业发酵废液设计,可处理含菌体、高有机物、高粘度的发酵废水,单台设备日处理量可达12-80吨。设备采用低温负压蒸发技术,蒸发温度控制在45-60℃,避免发酵废液中活性成分分解,同时减少泡沫产生。系统采用强制循环与防粘壁设计,降低菌体附着与管路堵塞概率,延长连续运行周期,维护间隔可达4个月以上。设备可将发酵废水浓缩至原体积的10%以下,浓缩液可用于资源化利用,冷凝水回用于车间清洗,帮助企业减少排污压力与新鲜水消耗,在多个生物发酵企业项目中获得认可。上海工业废水蒸发器工作原理废水蒸发器结晶盐可回收利用,实现固废资源化,提升企业经济效益。

化工行业的含DMAC、DMF有机溶剂废水处理中,唯恒塬环保科技(苏州)有限公司的“精馏回收+MVR浓缩”系统了行业难题。此类废水成分复杂,有机溶剂回收难度大,直接蒸发易造成二次污染。该系统先通过精馏工艺回收废水中的DMAC、DMF等有机溶剂,回收率超98%,再利用MVR蒸发器对精馏残液进行浓缩出盐。回收的有机溶剂可回用于生产,浓缩后的盐分结晶析出,冷凝水达标排放。设备采用耐腐蚀材质,可有效应对有机溶剂的腐蚀,运行稳定可靠。某精细化工企业应用后,每年回收有机溶剂价值超200万元,危废处置成本降低35%,实现了资源回收与环保达标双赢。
纳米涂层技术在废水蒸发器上的应用,有效解决了设备结垢难题。传统蒸发器在处理高硬度、高盐废水时,钙镁离子和盐分极易在加热管表面结晶结垢,导致传热效率下降,设备频繁停机清洗。而采用纳米涂层技术后,加热管表面形成一层超疏水、超光滑的纳米膜层,水垢和污染物难以附着,延长了设备的连续运行周期。在火力发电厂脱硫废水处理中,应用纳米涂层蒸发器后,设备清洗周期从原来的1-2周延长至3个月,减少了因清洗带来的设备损耗和停机成本,同时提高了废水处理效率,使脱硫废水的零排放目标更易实现。废水蒸发器可处理高盐废水,结晶盐颗粒均匀,回收利用价值高。
唯恒塬环保新能源废水蒸发器针对锂电、光伏、储能材料生产过程中产生的高盐、含氟、含锂废水优化设计,单套设备年处理水量可达 5 万吨以上。设备在复杂水质条件下可保持运行状态平稳,结晶物质与有用成分可进行回收,帮助企业控制运行成本。设备采用模块化结构,安装周期较短,占地面积适中,可快速接入现有废水处理流程。整机支持数据监测与记录,满足新能源企业数字化管理需求。在多个锂电正极材料、光伏清洗废水项目中,设备可实现废水减量与水资源回用,降低企业环保治理压力,适配行业扩产与清洁生产需求。废水蒸发器可处理电子行业清洗废水,处理后水质达标,可循环回用。工业园区食品加工废水蒸发器价格对比
废水蒸发器蒸发冷凝水水质达标,可直接回用至生产车间,降低新水消耗成本。太仓零排放废水蒸发器
唯恒塬环保水产加工废水蒸发器针对水产加工、鱼虾屠宰、海鲜制品生产产生的高有机物、高盐分、含腥味废水设计,可处理COD浓度在8000-40000mg/L的水产废水,单台设备日处理量可达5-30吨。设备采用低温负压蒸发技术,蒸发温度控制在40-50℃,减少腥味扩散,同时避免废水变质,提升处理效果。系统采用防粘壁与除臭辅助设计,减少有机物附着与异味外泄,改善操作环境,冷凝水可回用于加工场地清洗、设备冲洗,浓缩液可用于饲料加工,实现资源化利用。设备卫生级结构设计,易拆装、易清洗,符合食品加工行业卫生要求,在多个水产加工企业项目中应用。太仓零排放废水蒸发器