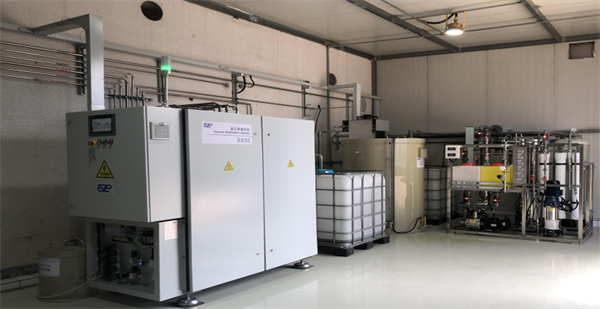
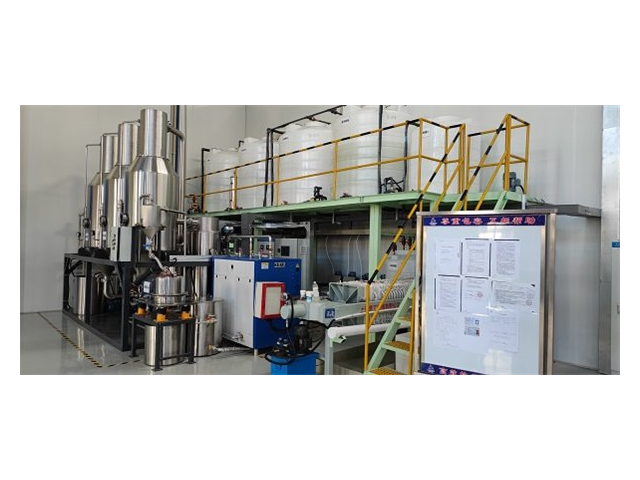
煤化工行业的高盐废水零排放项目中,废水含大量氯化钠、硫酸钠混合盐,成分复杂且腐蚀性强,处理难度大。唯恒塬的多效蒸发耦合MVR系统发挥了关键作用。该组合系统先通过多效蒸发完成废水预浓缩,降低后续MVR处理负荷,再利用MVR技术实现深度浓缩结晶。设备采用双相不锈钢材质,抗腐蚀性能优异,搭配分质结晶工艺,可将混合杂盐转化为纯度>99%的工业盐,杂盐率降至5%以下。某煤制氢企业应用该系统后,年处理高盐水15万吨,淡水回收率超90%,回收的工业盐实现外售,使环保项目从“成本中心”转变为“利润中心”。废水蒸发器采用静音型真空泵,运行无杂音,改善车间作业环境。四川化工废水蒸发器效果

石油化工行业高温废水处理兼具能源回收与环保处置双重需求,唯恒塬环保科技(苏州)有限公司的热光伏废水蒸发器实现了两者的有机结合。该设备将热能转换与蒸发过程相耦合,利用热光伏电池将蒸发器产生的高温蒸汽热量部分转化为电能,用于驱动循环泵、风机等辅助系统。在处理石油化工高温废水时,设备不*能高效完成水分蒸发与污染物分离,还能通过能源回收降低企业对外部能源的依赖。据测算,该设备可使企业能源利用率提高15%-20%,明显降低能源消耗成本,为石油化工企业践行“双碳”目标提供了创新技术路径。张家港废水蒸发器推荐废水蒸发器能耗可智能调控,根据处理量自动调节加热功率,避免能源浪费。
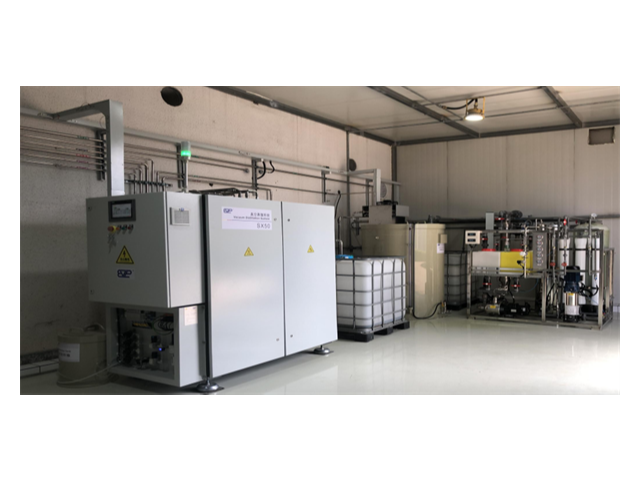
动态膜耦合的废水蒸发器,利用膜分离与蒸发过程的协同作用,实现了高效的固液分离与水分回收。动态膜由废水处理过程中产生的活性污泥或其他截留物质在支撑体表面自发形成,相比传统静态膜,具有更强的抗污染能力和更高的通量。在处理食品加工行业的高浓度有机废水时,动态膜蒸发器可先通过膜过滤截留大部分悬浮物和大分子有机物,减轻后续蒸发单元的负荷,再通过蒸发进一步浓缩处理。这种耦合系统使废水的COD去除率达到90%以上,蒸发效率提高25%,同时产生的浓缩液体积大幅减小,便于后续资源化利用或处置。
废水蒸发器配套资源化回收提升经济效益
唯恒塬环保废水蒸发器在处理废水同时可实现盐类、金属离子、有用物料等资源化回收,结晶盐纯度可达98%以上,在化工、锂电、电镀等行业创造附加收益。设备将废水中可用物质浓缩富集,便于后续回收与再利用,同时冷凝水回用于生产,双重降低企业成本。在多个资源回收项目中,设备年回收价值可达数十万元至百万元级别,有效抵消运行费用。设备运行稳定、回收效率可控,配套自动排盐、脱水、干燥结构,提升资源化流程连续性,成为企业降本增效与环保达标兼顾的实用方案。 废水蒸发器单吨废水处理能耗≤75度电,比传统蒸发器节能45%以上。
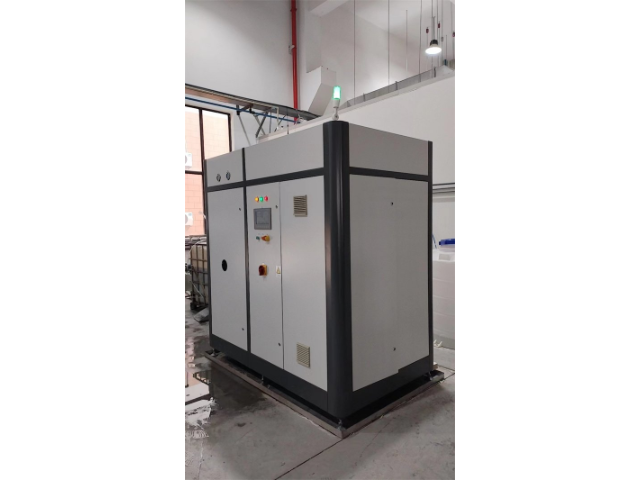
稀土冶金行业的重金属废水处理中,唯恒塬环保科技(苏州)有限公司的MVR蒸发器实现了资源回收与环保达标双重目标。稀土萃取分离过程产生的废水含重金属和高浓度盐分,直接排放会造成严重环境污染。该公司MVR蒸发器采用“预处理+蒸发浓缩+结晶分离”工艺,先去除废水中的悬浮物和杂质,再通过蒸发使盐分结晶析出,重金属回收率超90%。设备运行过程中,二次蒸汽经压缩机压缩后循环利用,吨水电耗控制在25-40kWh,较传统工艺节能明显。某稀土企业应用后,废水处理后达到近零排放要求,回收的重金属和盐分实现资源化再利用,每年减少固废排放数千吨。废水蒸发器可处理制药行业高浓度母液废水,浓缩后便于有效成分回收。姑苏区化工废水蒸发器多少钱
废水蒸发器具备故障自诊断功能,快速定位故障点,缩短维修时间。四川化工废水蒸发器效果
唯恒塬环保电加热废水蒸发器采用高效电加热管作为加热源,无需蒸汽与导热油,适配小型企业、实验室、小型车间等场景,处理量覆盖500L/天至8吨/天。设备加热效率高,热利用率达96%以上,运行功耗可控,可根据处理量调节加热功率,降低能源消耗,单吨水蒸发能耗控制在30-45kWh。系统采用一体化结构,占地2-5㎡,安装灵活,无需复杂改造,操作界面简洁,一键启动即可自动运行,支持无人值守。设备适配高盐、清洗废水、小型生产废液等多种场景,可实现废水浓缩减量与水资源回用,为小型企业提供低成本、易操作的废水处理方案。四川化工废水蒸发器效果