- 品牌
- 金属喷漆
- 型号
- 齐全
常州金属喷涂厂新型热喷涂技术及特点
5、超音速等离子弧喷涂技术具有高温、高速的特点。特别是,所获得的氧化物和碳化物陶瓷涂层和金属陶瓷涂层具有涂层致密、孔隙率低和结合强度高的特点。6、冷喷涂冷喷涂也称冷空气动力喷涂,使用预热的压缩气体(通常在100-700℃)将固体粉末颗粒(5um-50um)加速至300-1500m/s。粉末颗粒以完全固态的高速撞击基材,产生较大的塑性变形,并沉积在基材表面形成涂层。冷喷涂具有工作温度低、喷涂粒子沉积率高、孔隙率低、设备相对简单和涂层表面压应力高等优点。 因此,我们需要在喷涂过程中采取充分的预防措施。河北各类金属件喷漆咨询
金属表面处理厂家讲述如何对车间环境设备人身安全规范
1、喷涂加工设备安全按照通用的安全要求和喷漆加工作业安全规程的专业安全要求等,对喷漆加工设备进行设计。对于喷漆加工设备器械来说,通常情况下,需要具有以下资料:安全说明等使用说明书,以及名称、主要参数等产品铭牌。金属表面处理厂对于喷涂设备等移动电气设备,通常情况下需要借助防尘罩实施保护,采用支架撑托对其电源电缆进行处理,同时为了防止绝缘保护层发生磨损,以及接插端口发生松脱等,在一定程度上需要采取相应的措施。结合防爆防尘的具体要求,对粉末喷漆加工作业区所使用的照明设备,以及开关等进行处理,并且对其进行定期的测试,同时对动力源、供粉系统,以及相应的通风机之间的电气连锁系统等进行详细的检查与核实,确保其工作的稳定性与安全性。 宁波各类金属件喷漆公司机械表面处理特点:通过物理手段改变金属表面的形态和粗糙度。
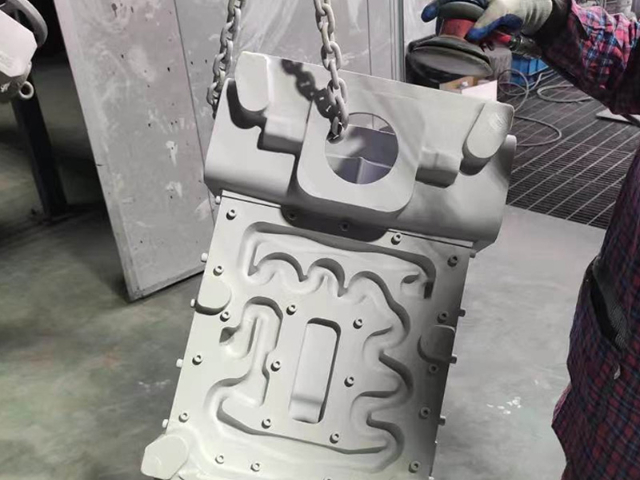
常州金属喷涂厂新型热喷涂技术及特点
4、超音速电弧喷涂超音速电弧喷涂机主要由电源、超音速喷枪、送丝装置、控制箱和压缩空气系统组成。它将金属或合金制成两个熔化电极,由电机变速驱动。喷嘴交叉处产生短路,导致电弧和熔化。在压缩空气的帮助下,颗粒被雾化并高速喷射到预处理的工件表面,形成涂层。喷枪结构采用拉瓦尔喷嘴。当压缩空气通过拉瓦尔喷嘴时,可以显著提高空气速度,驱动雾化颗粒实现超音速喷雾。超音速电弧喷涂具有使用寿命长、工艺成本低、效率高等特点。
提升金属表面光滑度常见的几类方式有什么?
2.阳极氧化工艺是将原材料融解在有机化学物质中,凹痕一部分优先选择融解,进而得到平滑的表面。该方式 的具体特点是可以在没有繁杂机器设备的情形下打磨抛光样子比较复杂的工件,而且可以效率高地与此同时打磨抛光好几个工件。阳极氧化工艺的主要问题是抛光剂的秘方。根据阳极氧化工艺提升金属表面光滑度通常为几十μm。
3.化学抛光电解抛光的基本概念与阳极氧化工艺同样,即根据可选择性地融解原材料表面的细微突显一部分使表面光洁。与阳极氧化工艺对比,可以负极反映的实际效果,效果优良。电阳极氧化工艺全过程可分为2个流程: 技术特点:内外色泽一致,光泽持久,抛光量小,抛光后的尺寸精度和形状精度可控。
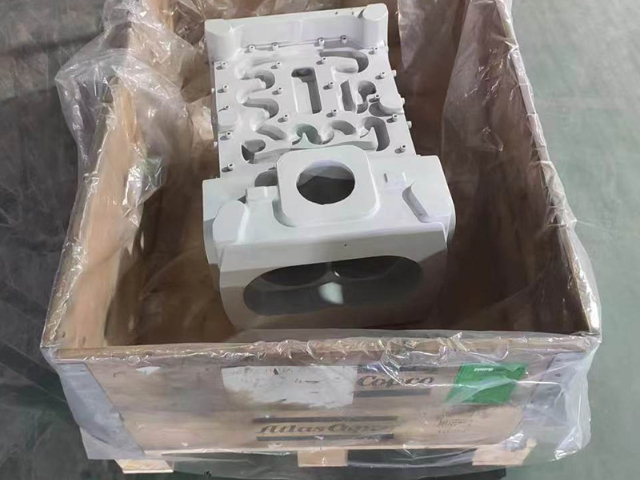
常州金属喷涂厂新型热喷涂技术及特点
1、喷涂喷涂是利用氧气和可燃气体的点燃和燃烧引起的气体膨胀产生,释放热能和冲击波,并利用脉冲气体的能量和冲击波加热和加速喷涂粉末材料轰击工件表面形成涂层。喷涂涂层结合强度高,可达70MPa以上,涂层致密(孔隙率<2);工件表面温度低,温度不超过200℃;涂层均匀,厚度易于控制。涂层厚度一般为0.025-0.3mm。涂层表面粗糙度可小于rn1.6m,研磨后可达到ra0.025m。但是,设备价格昂贵且噪音大,因此必须在隔声室内进行。 众所周知,在金属粉末喷涂过程中,粉末涂层经过流态化后通过气流输送到喷枪。江西金属件喷漆公司
2。金属粉末涂料的光泽在大多数情况下,由于误差较大,不建议使用光泽度计测量金属外观涂层的光泽度.河北各类金属件喷漆咨询
常州金属表面处理工艺的九种方法
3、微弧氧化在用电解液和高压电生产陶瓷表面膜的过程中,微弧氧化工艺由于功耗高的影响,成本,只能实现黑色和灰色两种颜色。4、PVD真空电镀PVD可以实现高硬度、高耐磨性的金属表面电镀金属陶瓷装饰涂层,PVD真空电镀工艺手段是采用物流工艺沉积膜技术。5、电镀通过电镀产品可以使镀层光泽度高、金属外观质量,电镀工艺是指通过电解将金属膜附着在金属表面从而起到腐蚀作用,可以提高耐磨性、导电性、反光性、美观性等。 河北各类金属件喷漆咨询
常州迅捷新材料有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同常州迅捷新材料供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!