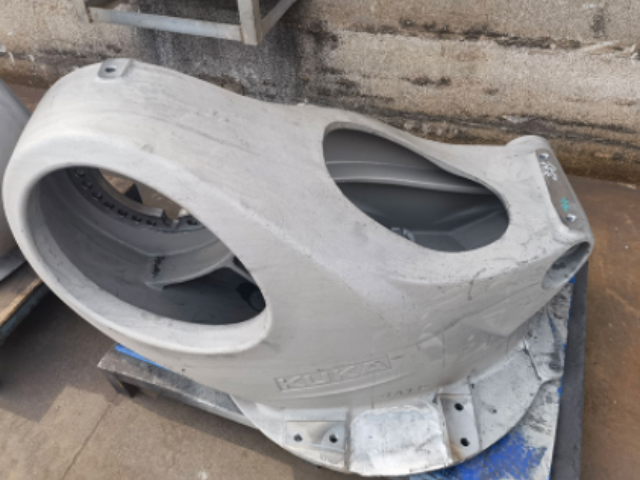
- 品牌
- 金属喷漆
- 型号
- 齐全
粉末喷涂常见故障及排除方法
第二:喷枪供粉速度不均匀或出粉量小。1.检查供粉桶中的粉量是否过少。2.检查粉末管、文丘里泵、吸粉管或喷枪是否有扭结或堵塞。过高的压缩空气温度可能会造成粉末路径的堵塞,从而导致粉末结块和不均匀的流化。。3.检查文丘里泵中得PTFE衬里是否有磨损迹象。如果PTFE套管的孔直径磨损大于Φ6.5mm,则更换。。第三:喷枪无高压输出。1.检查喷枪触发开关是否损坏。检查控制开关电源线是否断开。您可以将同步开关转到“自动”位置。如果有高压输出,可以确认是在喷枪控制部分。。2.检查高频变压器线圈、高压电容、高压二极管是否损坏,变压器油是否变质。。3.检查印刷电路板组件是否有损坏。 喷枪通过高压静电发生器在喷嘴的电极针处产生电晕放电,在电极附近产生密集的负电荷。舟山各类金属件喷漆电话
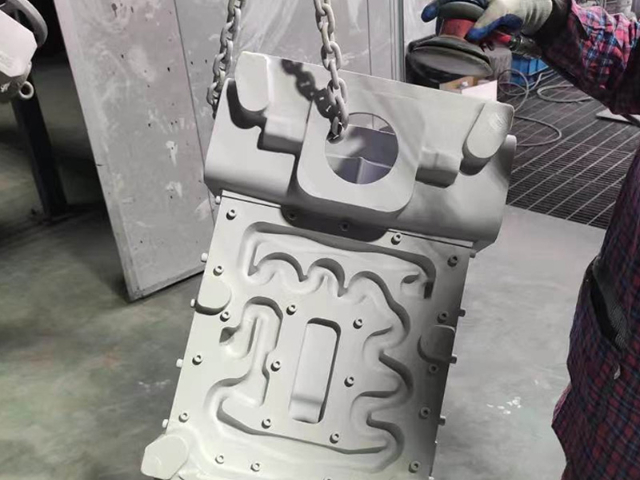
金属喷漆厂如何处理关于死角上粉率的介绍
粉末粒径偏细,带电量小,在电场中要克服粉末重力,空气动力等不利因素影响,死角上粉困难。能较好克服法拉第效应促进死角上粉的粉末粒径宜控制25~35μm范围之内。细粒径(≤10μm)控制在8%以下,超细粉一般不带电,喷涂过程中主要受空气气流的影响;粗粒径(≥70μm)控制在3%以下,能够有效地避免凹槽边沿的厚涂问题,克服粉末在未达到工件表面掉落或者粒径较细的粉末被吸走等不利因素.需要可以联系我们。 重庆异形件喷漆公司喷砂处理能够彻底清理工件表面的锈皮、油污、氧化皮等一切污物.
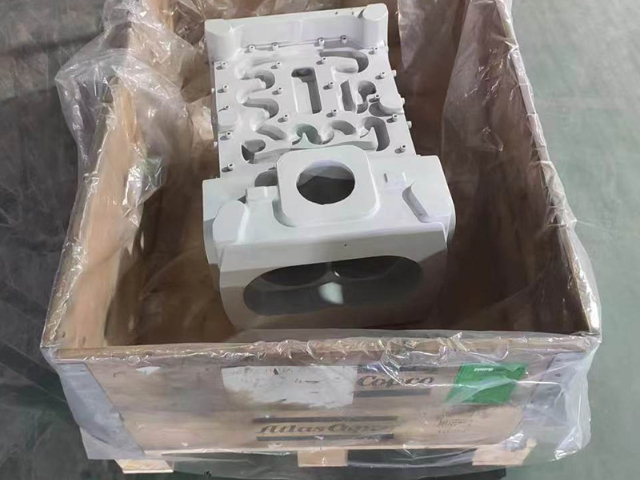
江苏喷漆厂的流程与喷涂注意要点
粉末涂料具有较高的生产效率,优异的涂膜性能,良好的生态环保性和突出的经济性等特点。在生产中,设备厂家通过对静电设备喷枪的改良和设备技改提高死角上粉率。外在因素包括被涂工件弯角大小与形状,客户喷粉系统,喷粉施工人员等,粉末配方调整和喷涂工艺中的可操作因素,属于内在因素。:清洗为了清洗掉制品表面存在着的污垢和缺陷,如灰尘、金属氧化物、残留油污、手印、轻微的划(擦)伤等,必须进行必要的表面预处理。第二:喷涂工件进入喷涂房准备喷涂作业。粉末在电场力和压缩空气压力的双重推动下喷涂在工件表面,在工件表面形成一层均匀的涂层。
清洁液针对脱油液的选择应充足考虑到工件表面的油渍状况、脱脂剂的泡沫塑料量的大小,防止泡沫塑料太多产生生产艰难或多余的糟塌。脱油工序的喷洒工作压力应较高一些,以保证脱油功效,一般其工作压力为0.1~0.5mpa。喷洒时时刻刻操纵在2分鐘,以保证脱油液与油渍的充足反应。说白了磷化就是指把金属工件根据含有磷酸钙二氢盐的酸性溶液解决,清洁液产生有机化学反应而在其表面形成一层稳定的不可溶或难溶性聚磷酸盐膜的方法,所形成的膜称之为磷化膜。磷化膜的主要功效是提升粘合力及加上镀层的耐腐蚀性。3、涂层质量好:涂层附着力和机械强度高,耐腐蚀长久。
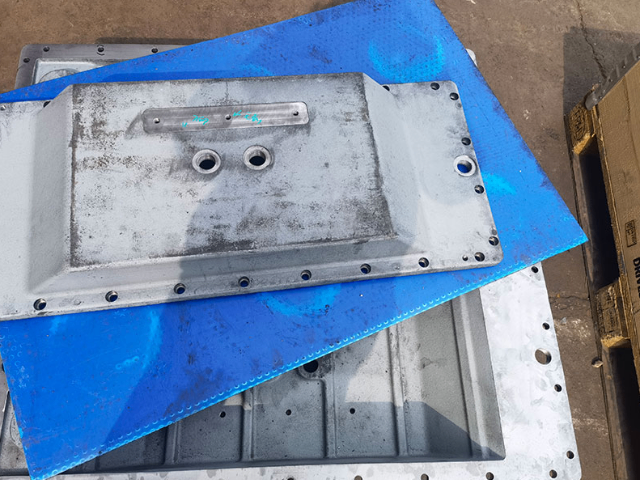
常州金属表面处理工艺的九种方法
为了改善金属表面技术产品的外观、质地、功能等方面,通常需要对金属表面进行处理。所谓表面处理,就是通过物理或化学方法在材料表面形成特殊的表面层。1、阳极氧化利用电化学原理,在铝和铝合金表面生成氧化铝膜。这种氧化膜的主要作用是保护、装饰、绝缘和耐磨。阳极氧化工艺有单色、渐变和双色两种不同的工艺采用,为了提高氧化收率主要考虑氧化剂的用量、适宜的温度和电流密度。2、电泳电泳的作用是保持金属表面的光泽,还能增强表面性能,具有较高的耐蚀性。它的方式是用不锈钢和铝合金等材料来实现产品表面的各种颜色。电泳工艺比较简单,主要通过预处理-电泳-干燥三步。 电镀时,镀层金属或其他不溶性材料作为阳极,待镀的工件作为阴极。山东各类金属件喷漆
设置低静电电压和粉末输出,以防止喷涂过程中着火。舟山各类金属件喷漆电话
提升金属表面光滑度常见的几类方式有什么?
4.超音波打磨抛光将工件放置碾磨混液中并在超声波场上置放在一起。超音波震动增加到工件的碾磨表面上。超音波生产加工具备小的宏观经济力而且不容易造成工件的形变,可是无法生产制造和安裝工具。超音波解决可以与有机化学或电化学方式融合。在饱和溶液腐蚀和电解法的根基上,选用超声波震动拌和饱和溶液将融解的物质分离出来在工件表面,表面周边的腐蚀或电解质溶液匀称;液态中超音波的空蚀还可以抑止腐蚀全过程,有益于提升金属表面光滑度。 舟山各类金属件喷漆电话
常州迅捷新材料有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同常州迅捷新材料供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!