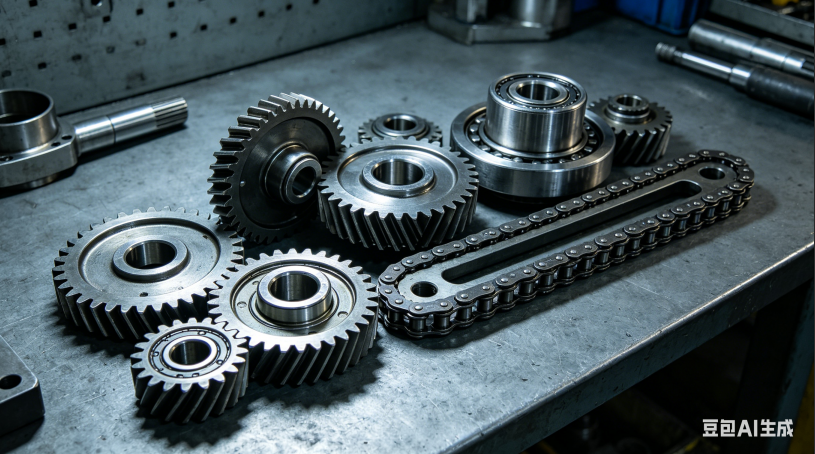
齿轮的加工误差溯源是一项复杂的工作。当一对齿轮的噪音或振动超标时,需要找出究竟是哪些制造环节出了问题。通常的流程是首先用齿轮测量中心检测齿距累积误差、齿形误差和齿向误差。如果齿距累积误差超差,可能是滚齿机分度蜗轮副磨损、工件装夹偏心或滚刀轴向窜动引起的。如果齿形误差出现对称性的凹心或凸起,可能是滚刀刃磨不当或滚刀前角偏差造成的。如果齿向误差呈扭曲状,说明机床差动挂轮计算有误或工件轴向窜动大。对于磨齿齿轮,齿面波纹度是影响噪音的重要指标,波纹度超标可能是砂轮不平衡、砂轮主轴轴承磨损或磨削参数不当所致。在批量生产中,如果突然出现一批不合格齿轮,需要立即检查工装夹具是否松动、冷却液是否变质、机床热变形是否达到稳定。为了快速定位问题,很多齿轮加工车间配备了在线测量装置,在加工过程中实时监控尺寸和精度,一旦超出公差范围即刻报警并自动补偿。这种闭环控制**降低了废品率。误差溯源不**需要精密仪器,更需要经验丰富的工程师,他们能从误差曲线中读出机床、刀具、夹具和材料的信息。齿轮加工误差的治理,是一场与设备老化、热变形、振动和磨损的持久战,每一个微米都来之不易。齿轮的润滑保养可以延长其使用寿命,减少磨损。上海小型齿轮怎么用
齿轮箱的散热问题在连续高负荷工况下尤为突出。齿轮啮合过程中的摩擦损耗和搅油损耗都会转化为热量,如果这些热量不能及时散发出去,齿轮箱内部温度会持续升高。当温度超过一定程度后,润滑油的粘度**下降,油膜变薄,齿面磨损加剧,形成恶性循环。严重时,润滑油会氧化变黑,产生漆膜和油泥,堵塞油路和过滤器。因此,大型齿轮箱通常配备强制冷却系统,如风冷式或水冷式油冷却器。风冷式冷却器结构简单,适合缺水或寒冷地区,但散热效率较低,噪音也较大。水冷式冷却器体积小、散热效率高,但需要配套冷却水塔和水处理设备,存在水管破裂导致油水混合的风险。在一些风电齿轮箱中,还会利用机舱的自然风对齿轮箱壳体进行冷却,通过优化壳体散热筋的布置来增加散热面积。设计阶段就需要进行热平衡计算,预估不同工况下的发热功率和散热功率,确保在**恶劣工况下油温仍能控制在合理范围内,通常推荐油池温度不超过80°C。对于已经投入运行的齿轮箱,如果发现油温偏高,可以考虑更换合成油或提高冷却器风扇转速,或者增加外部强制通风。温度是齿轮箱健康状况**直观的指标之一,许多预知性维护系统都将油温和轴承温度作为关键监测参数。常州本地齿轮怎么样齿轮的选型过程需要综合考虑多种技术参数。
齿轮的再制造是一种循环经济模式。当一台齿轮箱达到使用寿命后,并非所有零件都报废了。箱体、齿轮轴、轴承座等零件往往还有利用价值。再制造的**步是彻底拆解、清洗和检测。齿轮需要检查齿面磨损、点蚀和裂纹情况。如果齿面**有轻微点蚀或磨损,可以通过重新磨齿来恢复齿形精度,磨去受损的表层,然后重新热处理或表面处理。对于齿面严重损坏但齿坯完好的齿轮,可以采用堆焊或激光熔覆技术,在齿面上沉积一层合金材料,然后再加工出新的齿形。激光熔覆的热影响区小,稀释率低,修复后的齿轮性能接近新齿轮。箱体如果出现裂纹,可以采用冷焊或粘接修复。再制造齿轮的成本通常只有新齿轮的30%到50%,而寿命可以达到新齿轮的80%以上,非常具有经济性。对于一些大型齿轮,如风电齿轮箱中的太阳轮和行星轮,再制造已成为一种成熟的商业模式。当然,再制造对技术的要求很高,需要进行严格的质量控制,特别是齿面下的疲劳损伤必须彻底**,否则会引发早期失效。再制造不****是维修,它**了一种资源节约、环境友好的工业理念,符合可持续发展的全球趋势。
齿轮的设计正在经历从经验到仿真、从静态到动态的变革。过去,齿轮设计主要依靠手册中的公式和安全系数,留有很大的裕量,导致齿轮箱笨重。现在,借助有限元分析和多体动力学仿真,工程师可以精确计算每个轮齿在真实工况下的应力分布、温度场和变形量。以风电齿轮箱为例,它需要在风速不断变化的条件下运行二十年,期间承受无数次冲击载荷和交变应力。通过雨流计数法和疲劳累积损伤理论,可以预测齿轮的疲劳寿命,并针对高应力区域进行优化,比如齿根圆角半径加大、齿面微量修形等。仿真还帮助工程师探索了一些非传统齿形,例如双压力角齿形、不对称齿形等。不对称齿形的工作侧压力角较大,非工作侧压力角较小,可以在不影响强度的情况下降低噪音。这些创新正在突破齿轮设计的百年传统,让齿轮变得更轻、更静、更强。齿轮的选择需要根据具体的工作条件进行评估。
齿轮的加工工艺本身就是一门精湛的艺术。传统的齿轮加工方法包括铣齿、滚齿、插齿、剃齿、磨齿等。其中,滚齿是**常见的粗加工方法,一把滚刀像螺纹一样旋转着切削齿坯,每转一圈就切出一个齿槽。滚齿的效率很高,但加工精度有限,通常只能达到8级或9级精度。对于高速重载齿轮,还需要进一步剃齿或磨齿。剃齿是用一把带有细微切槽的剃齿刀,与齿轮作啮合运动,像梳子一样刮去齿面上极薄的一层金属,可以修正齿形误差和齿向误差。磨齿是精度**的齿轮加工方法,利用成型砂轮或蜗杆砂轮对淬硬后的齿轮进行精加工,精度可达3级以上,齿面粗糙度极低。一台**的数控磨齿机价值可达数百万元,但它能够加工出直径数米的大型风电齿轮,也能加工出直径几毫米的微型齿轮。近年来,强力珩齿技术也开始普及,它不**可以提高齿面光洁度,还能在齿面上形成微小的凹坑结构,有利于润滑油膜的保持,从而降低齿面磨损。齿轮的使用效果直接影响到设备的整体性能。小型齿轮推荐厂家
齿轮是机械传动中不可或缺的部件,**应用于各类设备。上海小型齿轮怎么用
齿轮的动力学模型正变得越来越复杂和精确。早期的齿轮动力学模型将齿轮简化为两个圆盘,中间用弹簧和阻尼器表示啮合刚度。这种集中参数模型虽然计算快,但无法反映轮齿的局部变形和接触应力的分布。后来出现了基于有限元法的轮齿接触分析,能够精确计算每个啮合位置的齿面接触力和齿根应力,但计算量巨大,不适合多体系统仿真。现在,工程师**使用混合模型,即在齿轮啮合区采用有限元子结构,其余部分采用刚体或梁单元,既保证了精度,又控制了计算规模。对于行星齿轮系统,还需要考虑行星架的柔性、各行星轮的均载特性以及齿圈的弹性变形。一些高级模型还引入了热效应,计算齿面温度分布对润滑油粘度和油膜厚度的影响。这些模型已经能够比较准确地预测齿轮箱的振动响应、传递误差和动态齿根应力。上海小型齿轮怎么用
苏州欧迪恩传动科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州欧迪恩传动科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!