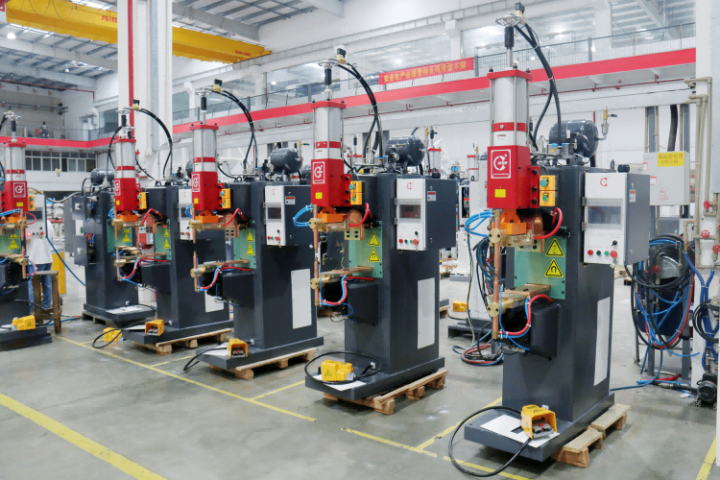
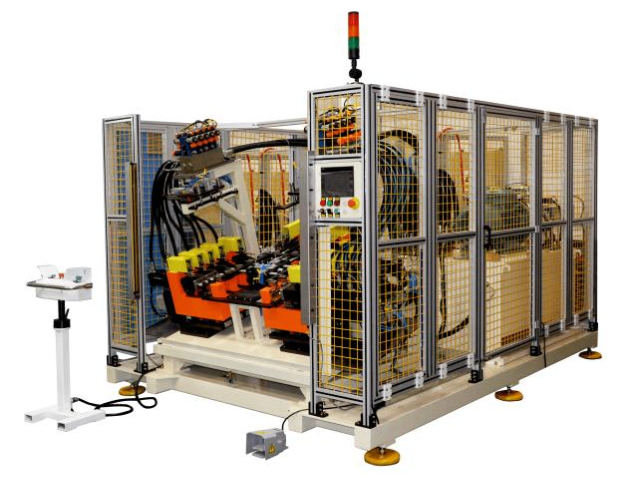
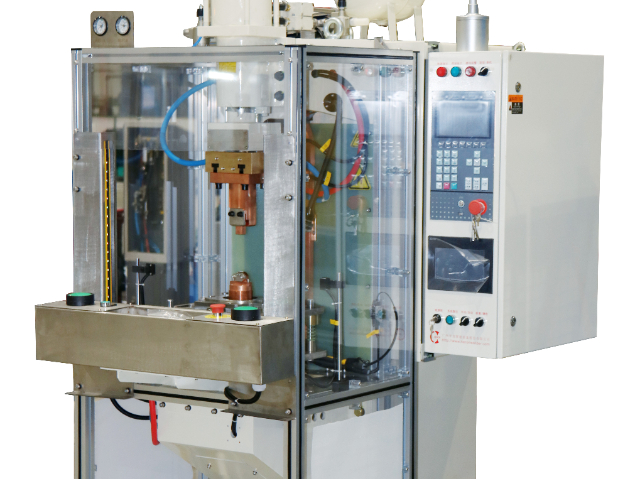
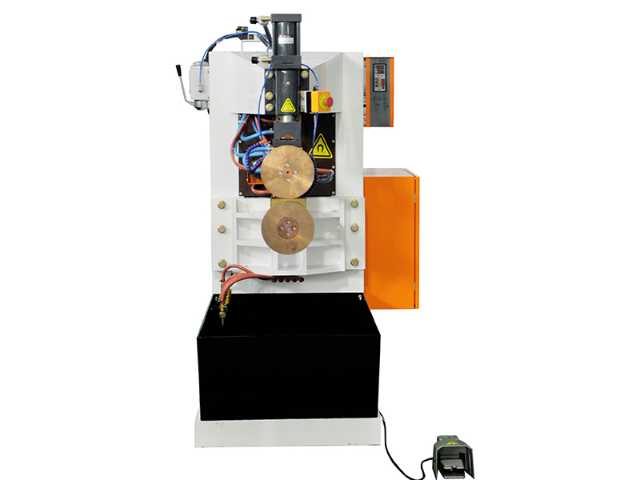
1.生产率高,无噪音和有害气体,在大规模生产中,可与其他制造工艺一起安排在装配线上。但闪光对焊由于火花飞溅,需要隔离。2.操作简单,易于实现机械化和自动化,改了工作条件。3.不需要焊丝、焊条等填充金属,以及氧气、乙炔、氩气等焊接材料,焊接成本低。4.加热时间短,热量集中,因此热影响面积小,变形和应力小,焊接后通常不需要安排校正和热处理过程。5.熔核形成时,总是被塑性环包围,熔融金属与空气隔离,冶金工艺简单。电阻焊机是一种将焊接工件压在两个电极之间并与电流连接的方法,利用电流通过工件接触面和相邻区域产生的电阻热将其加热到熔化或塑性状态,从而形成金属组合。点焊时,工件*在有限的接触面上,即所谓“点”顶部焊接,形成一个扁平的球形熔合。点焊可分为单点焊和多点焊。当多点焊接时,使用两对以上的电极在同一过程中形成多个熔核。接缝焊接类似于点焊接。在缝焊过程中,工件通过两个旋转的圆盘电极(滚子),形成连续的连续焊接。凸焊是点焊的一种变体。在工件上有一个预制的凸点。在凸焊过程中,一个或多个熔核可以一次在接头上形成。在对焊过程中,两个工件端面接触,电阻加热和压力后沿整个接触面焊接。送丝速度0–20 m/min无极调,厚板也能跑满速。湖北储液器焊机欢迎选购
如车门内板、车身框架等部位的点焊和缝焊。操作要点:严格控制焊接电流、焊接时间和电极压力。根据热成型钢的硬度和厚度调整焊接电流,确保足够的热量使焊件达到焊接温度;焊接时间要保证焊件充分加热但不过热;电极压力要适中,既能保证焊件紧密接触,又不会因压力过大导致焊件表面损伤或变形。同时,要定期清理电极,防止电极表面因粘附金属而影响焊接质量。(二)激光焊技术特点:激光焊是利用高能量密度的激光束作为热源,具有能量密度高、焊接速度快、焊缝窄、热影响区小、焊接变形小、接头性能好等优点。能够MAX限度地减少对热成型钢组织和性能的影响,保证焊接接头的强度和韧性。适用范围:适用于焊接高精度、高质量要求的热成型钢部件,尤其是薄板和超薄板(小于1mm)的焊接。在汽车制造中,常用于热成型钢的对接焊和搭接焊,如汽车发动机罩、行李箱盖等部位的焊接。操作要点:对设备的精度和稳定性要求较高,要确保激光束的聚焦精度和能量稳定性。焊件的装配精度要求也非常严格,需要严格控制焊件的间隙和错边量,一般间隙应控制在以内,错边量不超过板厚的10%。同时,要注意焊接过程中的保护措施,防止金属蒸汽对激光光路造成污染。(三)弧焊。湖北储液器焊机欢迎选购储液器五大小组,共用一套夹具底板,换型3分钟。
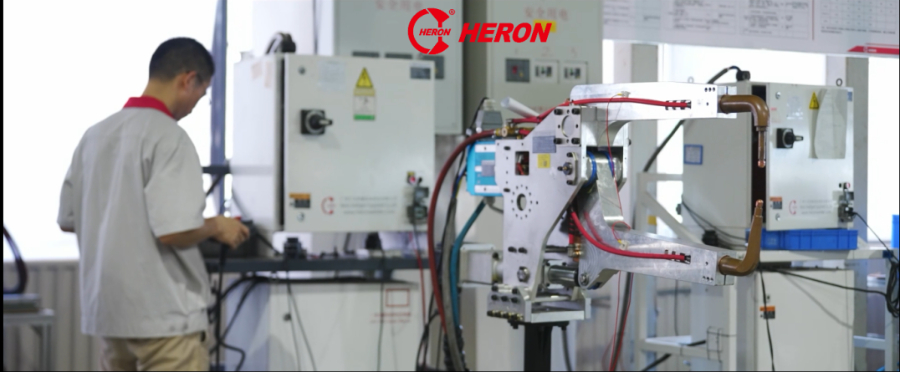
点焊焊钳的主要类型1.按结构形式分类X型焊钳:主要用于焊接平面或近于平面的焊缝,其喉深较长,可以深入焊接区域更长。X型焊钳通常用于汽车车身、家电外壳等大面积平面焊接场景。C型焊钳:主要用于焊接垂直或近于垂直的焊缝,其喉宽对加工部件的大小有要求。C型焊钳在汽车底盘、框架结构等需要垂直焊接的场景中应用***。2.按驱动方式分类气动焊钳:使用压缩空气作为动力源,结构简单,维修方便,成本较低。气动焊钳响应速度快,适合快速自动化生产线,但其焊接力相对有限,不适合高负荷焊接任务。伺服/电动焊钳:通过伺服电机驱动,能够提供更精确的压力控制和更稳定的焊接效果。伺服焊钳在压力控制精度上比气动焊钳高出约20%,特别适合复杂形状工件和精密焊接场合。亨龙全系列机器人焊钳广州亨龙智能装备股份有限公司生产一体化手工及机器人焊钳20余年,其机器人焊钳拥有全系列的钳形,含盖了重卡、轻卡、乘用车、特种车和工程车等共计300多种钳型,主要应用于汽车整车领域,市场保有量超万台,其中比亚迪客户机器人焊钳采购量已超2000台。其主要优势包括:(1)钳身轻量化设计,性能升级;(2)关键零部件自主研发,降低全生命周期成本,供应链自主可控;。
随着现代工业的发展,对材料强度的要求越来越**度高度钢作为新一代结构材料,在航空航天、汽车制造、桥梁建设等领域得到了广泛应用。然而,强度高度钢的焊接过程相对复杂,需要掌握一定的技术要点,以确保焊接接头的质量和性能。本文将介绍强度高度钢的特点、技术要点、主要焊接方式以及技术难点和解决方法。一、强度高度钢的特点强度高度:强度高度钢的主要特点是抗拉强度在860兆帕以上,屈服强度约为480MPa,远高于传统低合金结构钢。高韧性:强度高度钢不*强度高,而且韧性好,能够承受较大的变形而不破裂。高耐磨性:由于强度高度钢的合金含量较高,因此具有良好的耐磨性。良好的综合力学性能:强度高度钢在强度、韧性、耐磨性等方面表现出良好的综合性能,适用于制造要求强度高、抗冲击性能好的汽车零部件,如变速箱壳体、车桥、发动机曲轴等。二、强度高度钢的技术要点焊接前的准备:强度高度钢对化学成分控制要求较高,不允许出现较大的波动。在焊接前,需要对钢材进行严格的化学成分分析和预处理,以确保焊接接头的质量。选择合适的焊接方法:根据强度高度钢的厚度、合金含量以及所需的焊接性能,选择合适的焊接方法。常见的焊接方法包括电弧焊、激光焊、电阻焊等。智能提示缺料,省掉统计员,数据零差错。
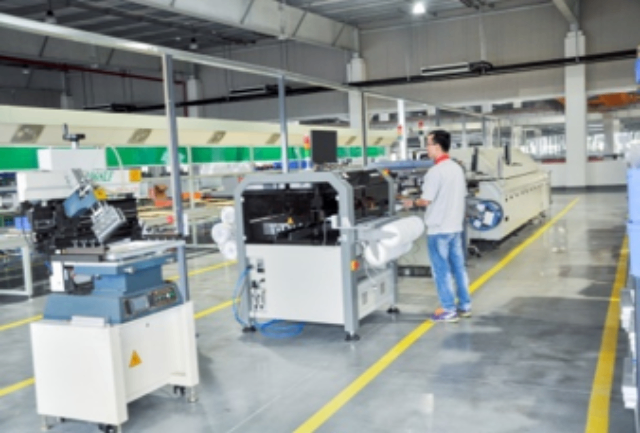
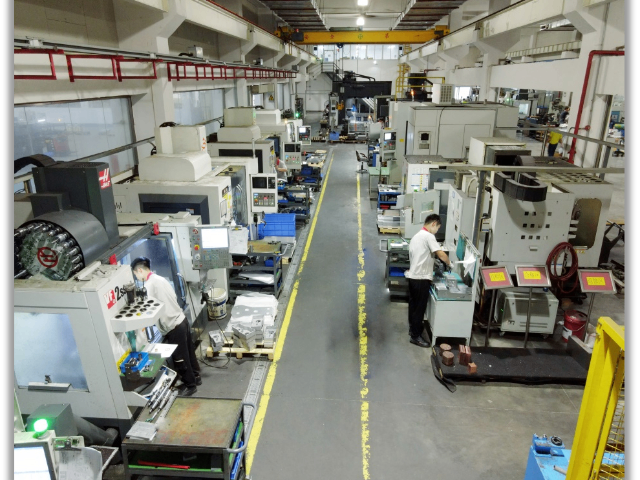
亨龙:从制造到“智”造,带领工业新变革在工业浪潮席卷全球的当下,智能化转型成为制造企业突破发展瓶颈、提升**竞争力的关键路径。广州亨龙智能装备股份有限公司作为行业的创新先锋,积极拥抱智能化变革,凭借一系列智能化升级举措,不*实现了自身的跨越式发展,更为工业领域的智能化转型提供了可借鉴的成功范例。智能化生产:效率与质量的双重飞跃走进亨龙的现代化工厂,产品的智能化生产的高效有序令人惊叹。曾经依赖大量人力的生产环节,如今在自动化设备和智能控制系统的协同运作下,变得精确而高效。以自动化生产线为例,从原材料的上料、加工到成品的下线,整个过程都由计算机程序精确控制。智能机器人灵活地穿梭于各个工位之间,准确无误地完成抓取、搬运、放置等任务,减少了人工操作带来的误差,产品的良品率得到明显提升。而且,生产线还具备强大的自适应能力。通过安装在设备上的各类传感器,能够实时采集生产数据,如设备运行状态、产品质量参数等。一旦发现数据异常,系统会立即发出警报并自动调整生产参数,确保生产过程的稳定进行。这种智能化的生产模式,不*让亨龙的生产效率大幅提高,还能快速响应市场的多样化需求,为客户提供定制化的产品和服务。伺服滑台行程可调,150–600 mm工件全覆盖。广西自动储液器焊机
逆变焊机比传统AC轻40%,搬运能耗也省。湖北储液器焊机欢迎选购
以混合气体保护焊为例)技术特点:混合气体保护焊通常采用氩气和二氧化碳等混合气体作为保护介质,依靠焊丝与焊件之间产生的电弧来熔化金属进行焊接。具有成本相对较低、焊接工艺适应性强、可进行全位置焊接等优点。适用范围:可焊接各种厚度的热成型钢,对于中厚板(3-10mm)的焊接应用较为广。在汽车制造的一些非关键结构部位或维修领域使用较多。操作要点:保证气体保护的效果,防止空气侵入焊缝。合理选择焊丝直径、焊接电流、电压和气体流量等参数。根据热成型钢的厚度和焊接位置调整参数,确保焊缝成型良好。同时,要注意焊接过程中的防风措施,风速过大时应采取防护措施或停止焊接。此外,要对焊接区域进行严格清理,去除油污、铁锈等杂质,以保证焊接质量。五、热成型钢的技术难点及解决方法(一)焊接裂纹技术难点:热成型钢在焊接过程中极易产生冷裂纹和热裂纹。冷裂纹主要是由于氢的扩散、焊接应力以及淬硬组织的形成所导致;热裂纹则是由于焊缝金属在凝固过程中,低熔点共晶物的存在,在拉应力作用下产生。解决方法:对于冷裂纹,焊前进行预热,预热温度一般在100-200℃之间,根据钢材厚度和成分适当调整;严格控制焊接工艺参数,减少氢的来源。湖北储液器焊机欢迎选购
如汽车零部件、航空航天结构件、电子产品的外壳等。操作要点:精确控制焊接电流、时间和压力,确保...
【详情】亨龙电阻焊设备:金属连接领域的重要力量在金属连接技术不断迭代发展的当下,电阻焊凭借其高效、优...
【详情】进入焊接阶段,启动储液器焊机,焊机的电极会精细地接触到储液器的焊接部位。在焊接过程中,要密切观察...
【详情】还可以为生产决策提供有力支持。焊接质量实时监控技术的未来未来,焊接质量实时监控技术将继续向智...
【详情】储液器焊机自动化,开启高效生产新篇章 储液器焊机的自动化程度是其区别于传统焊接设备的重要特...
【详情】### 储液器焊机焊接效率提升策略之人员培训篇 人员的操作水平对储液器焊机的焊接效率有着重...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】确保散热片与壳体的密封性,降低热失效风险。三、亨龙智能装备:电阻焊设备选型亨龙为电机制造业提...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】