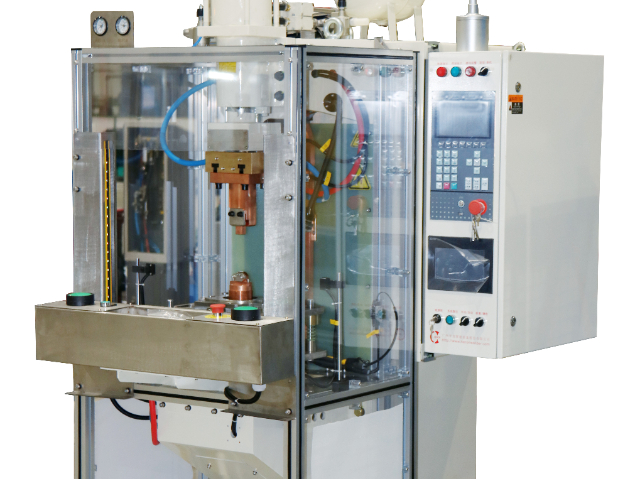
控制焊接参数:焊接参数对强度高度钢的焊接质量具有重要影响。需要严格控制焊接电流、电压、焊接速度等参数,以确保焊接接头的力学性能和微观**满足要求。焊后处理:焊接完成后,需要进行适当的焊后处理,如退火、回火等,以消除焊接应力和改善焊接接头的**和性能。三、电阻焊在强度高度钢焊接中的应用1.技术特点:电阻焊是一种利用电流通过接头的接触面及邻近区域产生的电阻热进行焊接的方法。它具有加热时间短、热量集中、热影响区小、变形与应力小等***。同时,电阻焊不需要焊丝、焊条等填充金属,以及氧、乙炔、氢等焊接材料,焊接成本低。2.适用范围:电阻焊主要用于薄板焊接,如汽车车身、车轮以及各种管道的连接。对于强度高度钢,电阻焊同样适用,但需要注意焊接参数的选择和焊后处理。操作要点:3.电极的选择:电极的几何形状和材料对电阻焊的质量具有重要影响。需要选择合适的电极形状和材料,以确保焊接接头的质量和性能。4.焊接参数的控制:严格控制焊接电流、焊接时间和焊接压力等参数,以确保焊接接头的力学性能和微观**满足要求。5.焊后处理:焊接完成后,需要进行适当的焊后处理。以消除焊接应力和改善焊接接头的**和性能。6.技术难点及解决方法:。能效对标一级,节能补贴,设备更便宜。天津购买储液器焊机
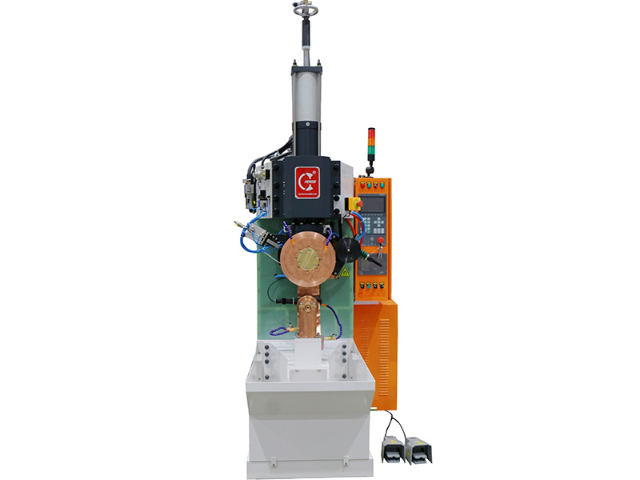
随着生活质量的逐步提高,人们对产品的质量要求标准也日渐提高。在当***益发展的制造业领域,对于对**、精细和**的生产工艺的需求日益凸显,小到一个配件的金属连接工艺都有大讲究。数年前,一家空调制造业的杰出客户,因空调挂板的焊点频繁生锈,导致产品使用寿命大打折扣,频繁受到市场与客户的负面反馈。此**板的制造过程中不*需要依赖焊材,更因未能实现自动化作业,使得焊材与人工成本居高不下,令客户倍感困扰与压力。面对这一棘手问题,客户带着满心的忧虑找到了我们。我们团队经过深入的技术评估与细致的交流,结合客户的实际需求与期望,为其量身打造了一款空调挂板自动化铆接工作站。产品概述这台空调挂板自动化铆接工作站是一款专为空调挂板制造而设计的智能制造设备。它集成了**的Tog-L-Log无铆钉铆接技术和视觉识别系统,能够实现自动取料、送料和铆接作业,全程无需人工干预,**提高了生产效率和产品质量。工作站中部分-铆接设备技术特点Tog-L-Log无铆钉铆接技术:与传统的交流电阻焊相比,Tog-L-Log无铆钉铆接技术具有***的优势。该技术无需使用焊材,通过机械压力将铆钉压入工件,形成坚固的铆接点。这种连接方式不*避免了焊点生锈的问题。海南储液器焊机报价焊层减薄20%,速度反升15%,质量更快。
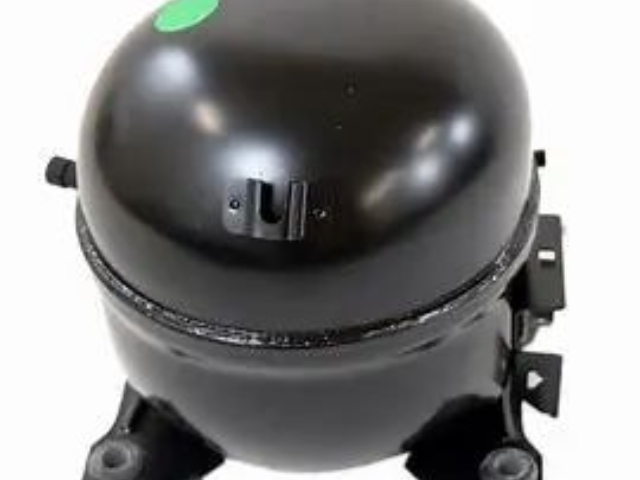
1.生产率高,无噪音和有害气体,在大规模生产中,可与其他制造工艺一起安排在装配线上。但闪光对焊由于火花飞溅,需要隔离。2.操作简单,易于实现机械化和自动化,改了工作条件。3.不需要焊丝、焊条等填充金属,以及氧气、乙炔、氩气等焊接材料,焊接成本低。4.加热时间短,热量集中,因此热影响面积小,变形和应力小,焊接后通常不需要安排校正和热处理过程。5.熔核形成时,总是被塑性环包围,熔融金属与空气隔离,冶金工艺简单。电阻焊机是一种将焊接工件压在两个电极之间并与电流连接的方法,利用电流通过工件接触面和相邻区域产生的电阻热将其加热到熔化或塑性状态,从而形成金属组合。点焊时,工件*在有限的接触面上,即所谓“点”顶部焊接,形成一个扁平的球形熔合。点焊可分为单点焊和多点焊。当多点焊接时,使用两对以上的电极在同一过程中形成多个熔核。接缝焊接类似于点焊接。在缝焊过程中,工件通过两个旋转的圆盘电极(滚子),形成连续的连续焊接。凸焊是点焊的一种变体。在工件上有一个预制的凸点。在凸焊过程中,一个或多个熔核可以一次在接头上形成。在对焊过程中,两个工件端面接触,电阻加热和压力后沿整个接触面焊接。
0520-汽车行业科普-点焊焊钳点焊焊钳——藏在车身里的“隐形裁缝”,亨龙带你揭秘焊钳的全线知识点焊焊钳作为现代工业制造中不可或缺的**设备,是电阻点焊工艺的关键执行部件。它通过电极施加压力并传递电流,利用电阻热效应使金属材料在接触面熔化并结合,形成坚固的焊点。在汽车制造、家电生产、航空航天等工业领域,点焊焊钳发挥着"钢铁裁缝"的关键作用,直接影响产品的质量与生产效率。点焊焊钳的基本原理点焊焊钳基于电阻点焊的基本原理工作,整个焊接过程主要分为四个阶段:电极加压阶段:焊钳的电极臂将待焊接的金属工件夹紧,确保工件间有良好的接触,减少电阻热的损失。通电加热阶段:通过焊钳向工件施加高电流,电流在工件接触面产生大量电阻热,使金属迅速熔化。熔核形成阶段:在电极压力和电流的共同作用下,熔化的金属在接触点处形成熔核,实现工件的连接。冷却凝固阶段:断开电流后,熔核在电极压力的作用下冷却凝固,形成**终的焊点。点焊焊钳的**是利用电流通过金属接触面产生的电阻热效应,将金属连接在一起。电阻热的大小与电流强度、接触电阻和通电时间成正比,因此焊钳需要精确控制这三个参数,以确保焊接质量。储液器上下盖线节拍12秒,比人工快5倍。
3.氧化膜:①铝合金表面容易形成一层难熔的氧化铝氧化膜,影响焊接质量。②解决方法:焊接前彻底清理铝合金表面,采用交流电源焊接以清理氧化膜。4.接头软化:①铝合金焊接接头容易软化,焊缝强度系数低于母材。②解决方法:优化焊接参数,选择合适的焊接方法,如双脉冲焊接,以提高焊缝强度。铝合金焊接技术是现代工业不可或缺的一部分,掌握高效、稳定的焊接方法对于提升产品质量和生产效率至关重要。通过了解铝合金焊接的技术难点、选择合适的焊接方法,以及掌握正确的操作要点,我们可以更好地应对铝合金焊接中的挑战。随着科技的不断进步,铝合金焊接技术也在不断创新和完善。未来,我们期待更多先进的焊接技术和设备出现,为铝合金的应用开辟更广阔的空间。同时,也希望广大焊接技术人员能够不断学习和探索,共同推动铝合金焊接技术的发展和进步。焊层薄,坡口角度减5°,填充金属少,能耗链再省。海南自动供钉储液器焊机
视觉自动寻位,取消划线工,一年省人工4万元。天津购买储液器焊机
确保散热片与壳体的密封性,降低热失效风险。三、亨龙智能装备:电阻焊设备选型亨龙为电机制造业提供了大量的中频直流点凸焊以及自动化装备,广泛应用于汽车启动电机、发电机、驱动电机、整流器焊机、电刷等电机制造。(1)中频250-22004定子中心线焊接设备优势:适应多种规格电机星点焊接;具备智能控制系统;可设定工件焊接高度;兼顾手动/自动化设备通用,能够灵活满足不同生产场景和工艺需求。(2)DB-250-22005定子三相线焊接设备优势:能适应多种规格电机端子焊接;具备智能控制系统;可设定工件焊接高度;兼顾手动/自动化设备通用,能够灵活满足不同生产场景和工艺需求。(3)DB-250-22009接线端子和漆包线焊接设备优势:适应多种规格电机星点/端子焊接;具备智能控制系统;可设定工件焊接高度;手动/自动化设备通用;Z轴可停在任意高度,适应范围更广(4)DB-220-20009电机外壳焊接设备优势:伺服加压控制系统,在焊接操作中,系统可以实时监测并调控,依据工件的实际焊接状况自动调整参数,有效防止焊缝出现过压凹陷、欠压虚焊等质量问题;强度高机身设计结构,减少机身抖动和变形;工件焊接定位精度高,为焊接作业提供精确的引导信息。天津购买储液器焊机
如汽车零部件、航空航天结构件、电子产品的外壳等。操作要点:精确控制焊接电流、时间和压力,确保...
【详情】亨龙电阻焊设备:金属连接领域的重要力量在金属连接技术不断迭代发展的当下,电阻焊凭借其高效、优...
【详情】进入焊接阶段,启动储液器焊机,焊机的电极会精细地接触到储液器的焊接部位。在焊接过程中,要密切观察...
【详情】还可以为生产决策提供有力支持。焊接质量实时监控技术的未来未来,焊接质量实时监控技术将继续向智...
【详情】储液器焊机自动化,开启高效生产新篇章 储液器焊机的自动化程度是其区别于传统焊接设备的重要特...
【详情】### 储液器焊机焊接效率提升策略之人员培训篇 人员的操作水平对储液器焊机的焊接效率有着重...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】确保散热片与壳体的密封性,降低热失效风险。三、亨龙智能装备:电阻焊设备选型亨龙为电机制造业提...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】