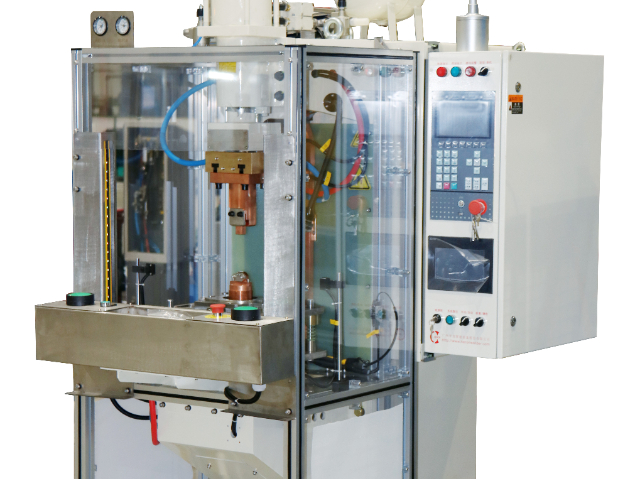
有效提高了生产线的整体产出能力,满足了汽车制造行业对于高效生产的迫切需求。3.成本的降低:减少了焊接工序设计,中压电容储能电阻焊工艺简化了焊接流程。传统焊接工艺可能需要多个复杂的工序来确保焊接质量,而这种创新工艺通过其独特的能量控制和焊接机制,能够在较少的工序下实现同样甚至更好的焊接效果。这不*减少了工人在每个工件上花费的操作时间,还降低了因工序繁琐可能导致的出错概率。设备机身采用紧凑的结构设计,这一设计理念是基于中压电容储能电阻焊工艺的特性而精心打造的。紧凑的机身结构意味着设备在工作场地中占用的空间更小。在汽车制造车间这种空间有限且需要布局众多设备的环境中,节省的每一寸空间都具有重要意义。它可以为企业留出更多的空间用于其他生产设备的布局或者物料的存放,提高了整个车间的空间利用率。省去了攻丝回牙和补焊工序,这是中压电容储能电阻焊工艺的一大优势。攻丝回牙工序在传统焊接工艺中是为了保证螺母与焊接部位的螺纹匹配,但在这种创新工艺下,由于焊接质量的提高,不再需要这一工序。补焊工序通常是因为传统焊接中可能出现焊接不牢固或焊接缺陷而进行的二次焊接,而本工艺稳定的焊接质量避免了这种情况的发生。夜间谷电自动排产,电价砍一半,利润添一毛。四川储液器焊机服务商
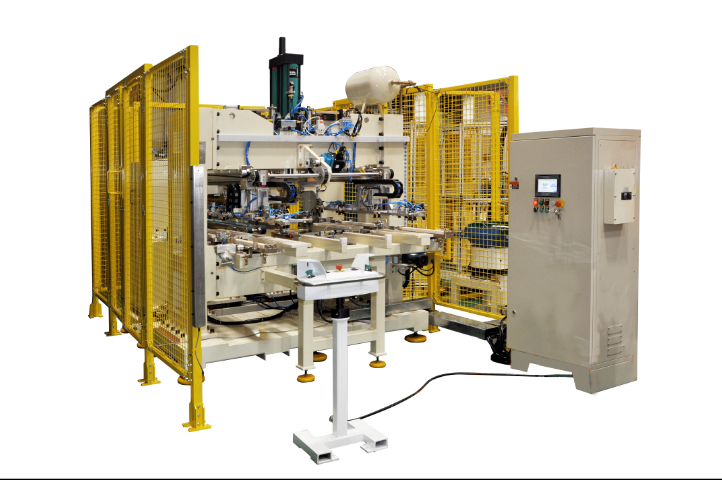
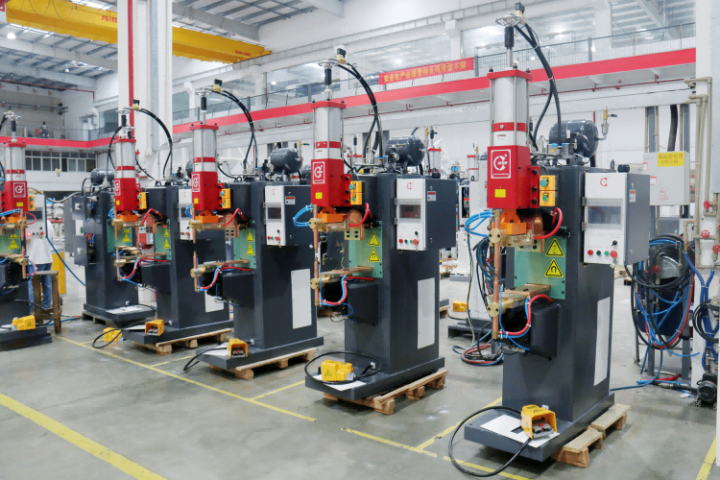
为了化解客户面临的这些难题,广州亨龙智能装备股份有限公司引入了中压电容储能电阻焊工艺,为其精心设计了一台高效且稳定的储能焊机。这里来细致分析这台设备的独特之处:1.稳定的焊接质量:采用定制化电容(具有更低的等效串联电阻ESR、等效串联电感ESL),这种定制化电容是经过精心研发和设计的。ESR(等效串联电阻)和ESL(等效串联电感)的降低对于焊接过程至关重要。较低的ESR意味着在电流通过电容时,电能损耗更小,能够更有效地将储存的电能转化为焊接所需的能量。而较低的ESL则有助于减少电路中的电感效应,使得电流的传输更加稳定和快速。电容衰减速度更慢,这一特性使得电容在长时间的使用过程中能够持续保持稳定的性能。与传统电容相比,在相同的使用条件下,其电能储存能力不会迅速下降,从而确保每次焊接时都能提供稳定的能量输出。发热量更低,这是由于电容的高效性能以及设备整体的优化设计。在焊接过程中,低发热量不*有助于保护设备内部的电子元件,延长其使用寿命,还能减少因过热可能导致的焊接质量波动。使用寿命得以延长,基于上述的各种优势,从电容本身到整个焊接设备的稳定性都得到了提升。设备在长期运行过程中。湖北储液器焊机解决方案送丝速度0–20 m/min无极调,厚板也能跑满速。
0520-汽车行业科普-点焊焊钳点焊焊钳——藏在车身里的“隐形裁缝”,亨龙带你揭秘焊钳的全线知识点焊焊钳作为现代工业制造中不可或缺的**设备,是电阻点焊工艺的关键执行部件。它通过电极施加压力并传递电流,利用电阻热效应使金属材料在接触面熔化并结合,形成坚固的焊点。在汽车制造、家电生产、航空航天等工业领域,点焊焊钳发挥着"钢铁裁缝"的关键作用,直接影响产品的质量与生产效率。点焊焊钳的基本原理点焊焊钳基于电阻点焊的基本原理工作,整个焊接过程主要分为四个阶段:电极加压阶段:焊钳的电极臂将待焊接的金属工件夹紧,确保工件间有良好的接触,减少电阻热的损失。通电加热阶段:通过焊钳向工件施加高电流,电流在工件接触面产生大量电阻热,使金属迅速熔化。熔核形成阶段:在电极压力和电流的共同作用下,熔化的金属在接触点处形成熔核,实现工件的连接。冷却凝固阶段:断开电流后,熔核在电极压力的作用下冷却凝固,形成**终的焊点。点焊焊钳的**是利用电流通过金属接触面产生的电阻热效应,将金属连接在一起。电阻热的大小与电流强度、接触电阻和通电时间成正比,因此焊钳需要精确控制这三个参数,以确保焊接质量。
需要更加严格地控制焊接工艺。三、热成型钢焊接的技术要点(一)焊接材料的选择根据热成型钢的成分和性能,选择与母材化学成分、强度等级相匹配的焊接材料。例如,对于含碳量较高的热成型钢,应选择低氢型且具有良好抗裂性能的焊接材料,以减少焊接裂纹的产生。(二)焊接工艺参数的优化精确控制焊接电流、电压、焊接速度等参数。合理的热输入是关键,过大的热输入会导致接头组织过热,降低强度和硬度;过小的热输入则可能造成未焊透或焊缝成型不良。需通过大量试验确定针对不同厚度和接头形式的合适工艺参数。(三)焊接顺序和方向合理安排焊接顺序和方向,以减少焊接应力和变形。对于复杂的热成型钢结构件,应采用对称焊接、分段焊接等方法,使焊接应力能够均匀分布,避免局部应力集中。四、热成型钢的主要焊接方式(一)电阻焊技术特点:电阻焊利用电流通过焊件接触点产生的电阻热进行加热,在压力作用下形成焊接接头。具有焊接速度快、生产效率高、焊接变形小、易于自动化等优点,而且不需要填充材料,能够较好地保持热成型钢的原有性能。适用范围:适用于焊接厚度在-3mm左右的热成型钢薄板。常用于汽车车身制造中热成型钢部件的连接。节拍透明屏实时显示,效率低立刻报警。
控制焊接参数:焊接参数对强度高度钢的焊接质量具有重要影响。需要严格控制焊接电流、电压、焊接速度等参数,以确保焊接接头的力学性能和微观**满足要求。焊后处理:焊接完成后,需要进行适当的焊后处理,如退火、回火等,以消除焊接应力和改善焊接接头的**和性能。三、电阻焊在强度高度钢焊接中的应用1.技术特点:电阻焊是一种利用电流通过接头的接触面及邻近区域产生的电阻热进行焊接的方法。它具有加热时间短、热量集中、热影响区小、变形与应力小等***。同时,电阻焊不需要焊丝、焊条等填充金属,以及氧、乙炔、氢等焊接材料,焊接成本低。2.适用范围:电阻焊主要用于薄板焊接,如汽车车身、车轮以及各种管道的连接。对于强度高度钢,电阻焊同样适用,但需要注意焊接参数的选择和焊后处理。操作要点:3.电极的选择:电极的几何形状和材料对电阻焊的质量具有重要影响。需要选择合适的电极形状和材料,以确保焊接接头的质量和性能。4.焊接参数的控制:严格控制焊接电流、焊接时间和焊接压力等参数,以确保焊接接头的力学性能和微观**满足要求。5.焊后处理:焊接完成后,需要进行适当的焊后处理。以消除焊接应力和改善焊接接头的**和性能。6.技术难点及解决方法:。660KVA逆变焊机,比工频省电18%,一年省电费6万元。广西储液器焊机设备
一台焊机兼容铜、钢、不锈钢,工艺包一键切。四川储液器焊机服务商
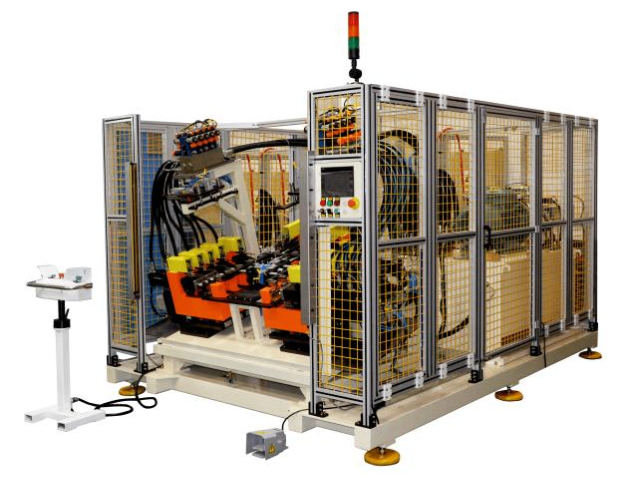
空压机储液罐焊接大难题无法实现自动化成本高作业条件严苛链条耐热层等更换频繁,拆装复杂效率低下焊接质量不稳定空调压缩机的制造过程中,你的储液罐焊接是否也遇到了这样的问题?储液罐,是空压机中的关键部件储液罐,是空压机中的关键部件,一般安装在吸气口上,其主要功能有:1.储存制冷剂中的液体成分,降低冷凝器的负荷。2.起一个液封的作用,防止气体进入低压压缩机产生液击。液击主要出现在活塞式压缩机中,由于制冷剂液体(或润滑油)被压缩机吸入,造成压缩机的异常冲击**。3.避免凝液在冷凝器中积存过多而使传热面积变小,影响冷凝器的传热效果4.适应蒸发器的负荷变动对供应量的需求在蒸发负荷增大时,供应量也增大,由储液器的存液补给;负荷变小时,需要液量也变小,多余的液体储存在储液罐里。5.起到一定的消音及过滤作用。焊接中的难题目前,制造空调压缩机储液罐主要是采用炉中钎焊或弧焊工艺,工艺过程成本高,弧焊工艺会产生氧化皮,成品率低,炉中钎焊工艺有经济批量的限制,两种工艺均有**问题。焊接难题一览1.成本高,现用炉焊耗电,且炉预热耗电1200-1500度,耗电量大。2.现行炉焊高温,链条耐热层等更换频繁,拆装复杂。3.作业条件严苛。四川储液器焊机服务商
如汽车零部件、航空航天结构件、电子产品的外壳等。操作要点:精确控制焊接电流、时间和压力,确保...
【详情】亨龙电阻焊设备:金属连接领域的重要力量在金属连接技术不断迭代发展的当下,电阻焊凭借其高效、优...
【详情】进入焊接阶段,启动储液器焊机,焊机的电极会精细地接触到储液器的焊接部位。在焊接过程中,要密切观察...
【详情】还可以为生产决策提供有力支持。焊接质量实时监控技术的未来未来,焊接质量实时监控技术将继续向智...
【详情】储液器焊机自动化,开启高效生产新篇章 储液器焊机的自动化程度是其区别于传统焊接设备的重要特...
【详情】### 储液器焊机焊接效率提升策略之人员培训篇 人员的操作水平对储液器焊机的焊接效率有着重...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】确保散热片与壳体的密封性,降低热失效风险。三、亨龙智能装备:电阻焊设备选型亨龙为电机制造业提...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】