- 品牌
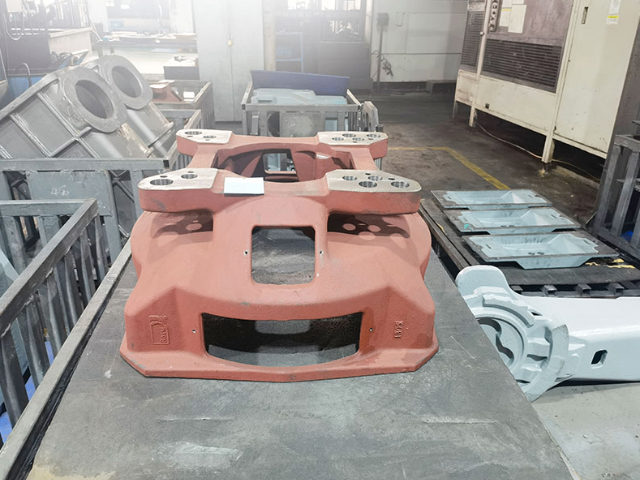
- 金属喷漆
- 型号
- 齐全
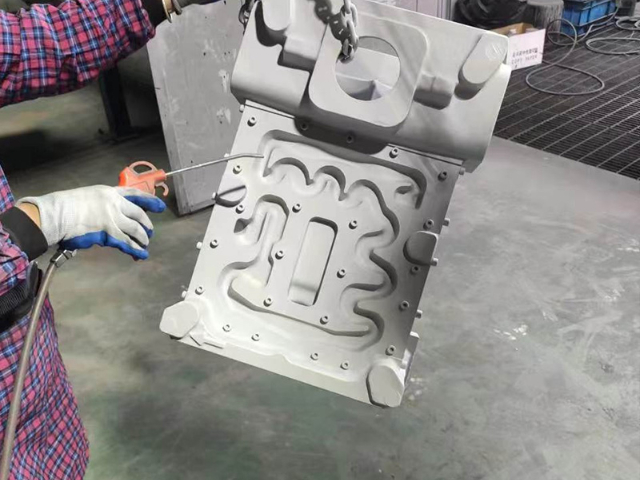
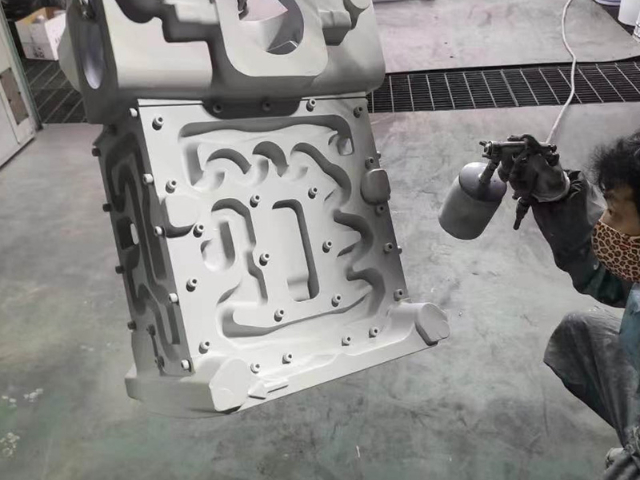
在进行等离子热喷涂时,应注意以下问题。1.一定要选择可加热的油漆。氨基干漆、酚醛混合漆、硝基漆、X-622环氧涂料、桶装垃圾行业可选PVF涂料,加热后可减少钻孔,可选择热喷涂。2.提前绘制油漆温度1和A度曲线,并选择合适的温度。3.在选择热固性涂料进行热喷涂时一定要小心,因为在传热或加热循环中,容易引起热固化反应,使涂料变稠、糊化。因此,加热温度必须远低于其热固化反应温度。上述氨基漆和X-622环氧漆均为热固性漆。根据其固化条件,氨基漆的热喷涂温度应在60℃左右,而X-622环氧漆的热喷涂温度应在80℃以下。4.对于电加热,电源电压不得超过加热器的额定电压。5.电热路无涂层时,通电无法控制。6.安装氧气(氧气)气缸前,应稍微打开氧气阀(功能:停止、分流、稳定压力、分流等),污垢,防止灰尘和垃圾(垃圾)堵塞减压器,造成事故。1。金属粉末喷涂的涂装方法 在大多数情况下,静电喷枪用于喷涂。湖南异形件喷漆电话
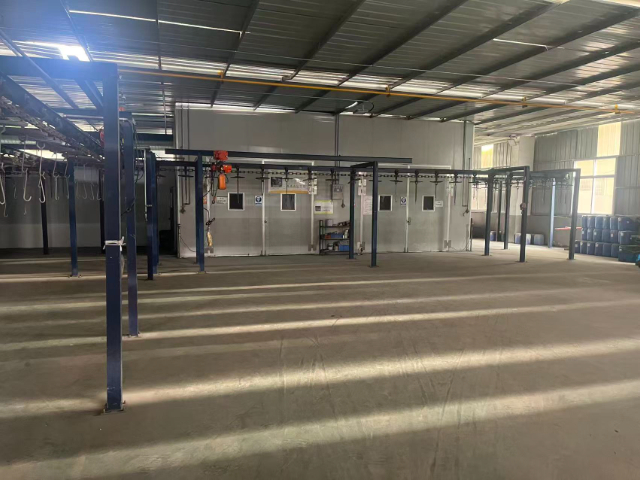
二、电化学表面处理包括阳极氧化、电化学抛光、电镀等。特点:利用电解原理在金属表面形成一层保护性的氧化膜或镀层。应用:电镀工艺广泛应用于汽车、电子、航空等领域,以提高金属表面的美观性、耐磨性和耐腐蚀性。1、阳极氧化:阳极氧化是在特定的电解液和工艺条件下,通过外加电流使铝制品(阳极)上形成一层氧化膜的过程。技术特点:1、阳极氧化提高了铝及其合金的硬度、耐磨性和耐腐蚀性,使其表面性能得到提升。2、阳极氧化膜微孔吸附能力强,可着色成各种美观艳丽的色彩,实现除白以外的任何颜色,甚至可通过遮蔽或去除部分氧化层实现双色阳极氧化。3、阳极氧化后的铝或其合金还具有良好的耐热性(硬质阳极氧化膜熔点高达2320K)、优良的绝缘性(耐击穿电压高达2000V)。2、电镀:电镀是一种利用电解原理在某些金属表面上镀上一层薄层其他金属或合金的过程。电镀时,镀层金属或其他不溶性材料作为阳极,待镀的工件作为阴极。镀层金属的阳离子在待镀工件表面被还原形成镀层。常州异形件喷漆公司抛光:抛光主要通过机械、化学或电化学的作用,使工件表面粗糙度降低,以获得光亮、平整的表面。
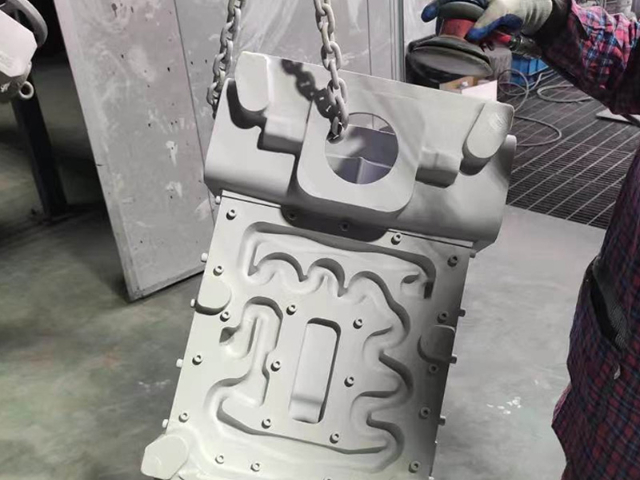
金属喷漆厂如何处理关于死角上粉率的介绍
粉末颗粒经合适的ACM主、副磨的粉碎分级,得到的粉末粒径正态分布集中、峰值合适。但粒径本身很细,自身的流动性很弱,不利于粉末带电性,影响粉末的死角上粉率。提高粉末颗粒带电性,还可以在挤出和粉碎过程中加入气相二氧化硅或微细的氧化铝粉末。第四:粉末涂料的材料大部分都是高绝缘性能材料,一定粒径粉末粒子一旦带上电就很难消失,且粉末的电阻率也较大。现在粉末厂普遍控制中位径D50在32~40μm。这一粒径范围的粉末在电场中的上粉率较好。粒径较粗的粒子带电强度大,更容易透过法拉第屏蔽效应区域,沉积在工件表面,死角上粉率好;
常州金属喷涂厂新型热喷涂技术及特点
2、电热喷涂电热喷涂使用金属导体(导线、箔或粉末)沿轴向施加瞬时直流高压,在金属内部产生106-107a/cm2的电流并。产生的冲击波使金属颗粒以非常高的速度喷射到基体表面,然后在基体表面快速冷却形成涂层。电热喷涂可实现涂层与基体的冶金结合,提高涂层的结合强度。3、超音速火焰喷涂超音速火焰喷涂的原理如下:将燃气和助燃剂按一定比例引入燃烧室,混合产生性燃烧。高温气体通过燃烧室上部燃烧头中的四个倾斜喷嘴进入铜喷嘴。粉末由送粉气体(AR、N2)沿燃烧头碳化钨中心套筒定量送入高温气体,由高温高速气体带出喷嘴,直接喷涂在工件上形成涂层。超音速火焰喷涂具有颗粒温度低、速度快、涂层致密的优点,粘接强度高,喷涂效率高。 技术特点: 1、环保性好:不含有机溶剂,减少VOCs排放,对环境友好。
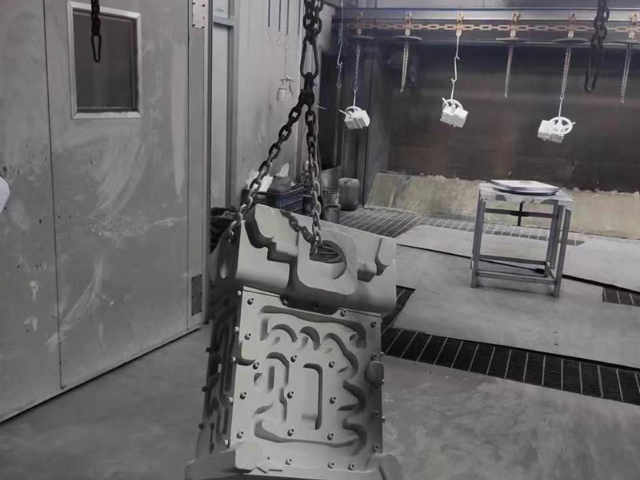
迅捷新型材料是专业从业金属产品喷涂的服务化公司,对您的领域较为掌握,有着专业的工艺精英团队,为您供应的技术服务。静电喷塑与喷涂对比有什么优势呢?
常州金属喷漆厂带各位认识下:1.不用较稀原材料,对自然环境零污染,对身体不含毒性;2.镀层外型品质质量,粘合力和冲击韧性强;3.喷出工程施工保养时间较短;4.镀层的耐腐蚀性和耐磨性能要高得多;
5.不用面漆;6.工程施工简易,对职工技术标准低;7.成本费小于同样实际效果的喷漆工艺;8.有的运用中明确指出了选用静电粉末喷涂加工工艺;9.静电粉末喷涂全过程中不可能发生喷漆全过程中多见的流动性状况;10.喷漆实际效果在冲击韧性、粘合力、耐腐蚀性、抗老化性等层面好于涂装工艺。 众所周知,在金属粉末喷涂过程中,粉末涂层经过流态化后通过气流输送到喷枪。连云港金属件喷漆
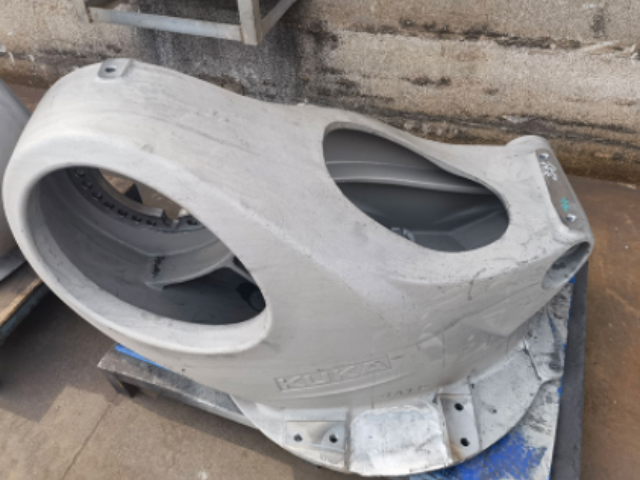
粉末喷涂:它通过静电喷涂的原理将干燥粉末状物均匀地吸附在工件上,经过高温固化形成一层坚固光亮的涂层。湖南异形件喷漆电话
江苏喷漆厂的流程与喷涂注意要点
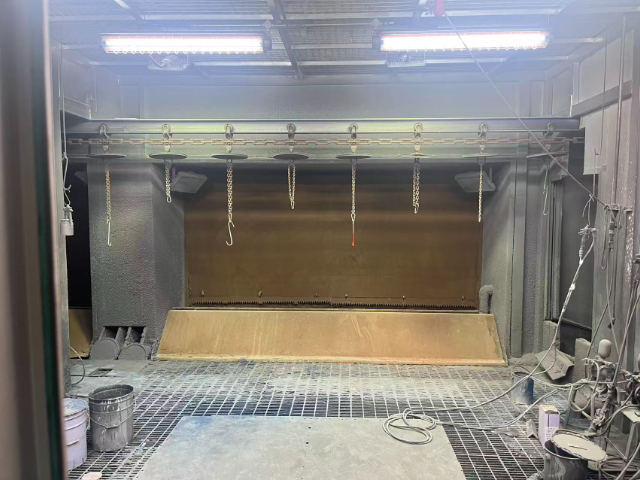
第三:烘烤固化江苏喷漆加工后的工件送入一定温度的烘箱内加热,并保温相应的时间,使之熔化、流平、固化,从而得到我们想要的工件表面效果。第四:检查、检测固化后的工件,首先检查外观和厚度。对被检出的有漏喷、、碰伤、气泡等缺陷的工件,进行返修或重喷。第五:确保有专业人员定期对本设备进行保养,所有的维修和保养工作只能由专业人员依据指导书进行,当操作人员发现涂层有缺陷,必须让专业人员进行维修。第六:确保操作人员已正确接地,穿上工作套装,戴上手套就可以抗静电或不绝缘。第七:定期检查电器设备和手动喷枪的接地情况。定期检查所有导电部件的接地点及在喷涂区附近的所有物品的接地情况,这些接地点应该与高压静电发生器的接地端子连有一起,并连至电源的保护接地系统。确保所有的夹具和工件都已充分接地,每个工件的对电阻应定期检查。第八:喷粉时应保气流方向是从操作手背后向前的,建议进入喷粉室入口的风速不得低于0.5m/s。 湖南异形件喷漆电话
常州迅捷新材料有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,常州迅捷新材料供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!