
- 品牌
- ENRX,易孚迪
- 型号
- HeatLine
- 控制方式
- 电流型
- 加工定制
- 是
适合滚道感应淬火的材料通常需要具备良好的淬透性和可淬硬性,以保证在感应加热和冷却后能获得较高的表面硬度和合适的硬化层深度。中碳钢是常用材料之一,其含碳量适中,淬火后表面硬度能满足一般滚道的使用要求,且心部韧性较好。合金结构钢也被广泛应用,如铬钢、铬镍钢等,由于加入了合金元素,提高了钢的淬透性和耐磨性,适合承受较重载荷和较高转速的滚道。此外,部分球墨铸铁经过适当处理后,也可进行感应淬火,用于一些对成本和性能有特定要求的场合。这些材料在感应淬火过程中,能通过快速加热和冷却实现表层组织的转变,满足滚道对耐磨性和疲劳强度的需求。易孚迪感应设备(上海)有限公司生产的感应淬火设备兼容性强,可适配多种适合感应淬火的材料,其在珠海、北京等地的常驻机构能及时为不同地区的客户提供技术支持,助力解决材料淬火过程中的各类问题。高频淬火具有加热速度快、均匀性好的特点,可以有效地提高材料的硬度和耐磨性。转向蜗杆感应淬火回火系统
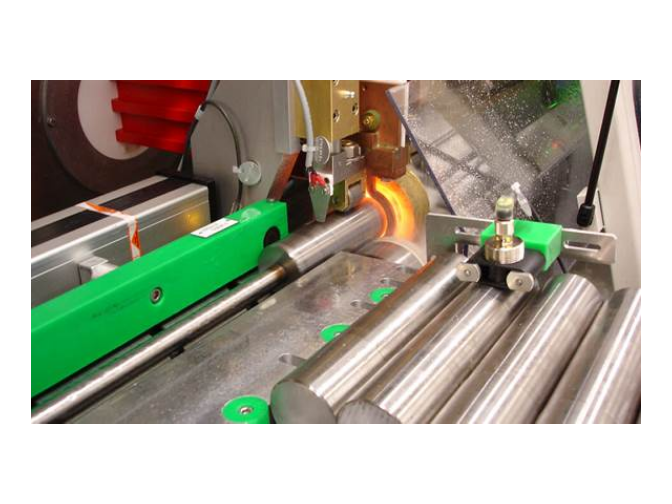
滚道无软带淬火相比传统淬火,突出的优势是消除了软带区域,使滚道表面的硬度、耐磨性和疲劳强度更加均匀一致。传统淬火由于加热方式或冷却速度的限制,容易在某些部位形成硬度较低的软带,这些软带会成为滚道使用中的薄弱环节,导致局部磨损加快、承载能力下降,甚至引发早期失效。而无软带淬火通过优化感应加热参数和冷却系统,确保滚道各部位都能达到理想的淬硬效果,从而明显提升滚道的整体性能和使用寿命。此外,该工艺加热速度快、热影响区小,能减少材料的变形和氧化,有利于保持滚道的尺寸精度和表面质量。易孚迪感应设备(上海)有限公司作为ENRX集团的独资子公司,在感应加热设备的研发与生产方面经验丰富,其产品涵盖感应淬火机床等多种设备,可助力企业高效实现滚道无软带淬火,提升生产质量与效率,且在珠海、北京等地设有常驻机构,能及时提供服务支持。轴承圈感应淬火系统感应淬火过程易于控制和监控,可用于大多数汽车零部件、风电轴承等金属零部件的淬火。
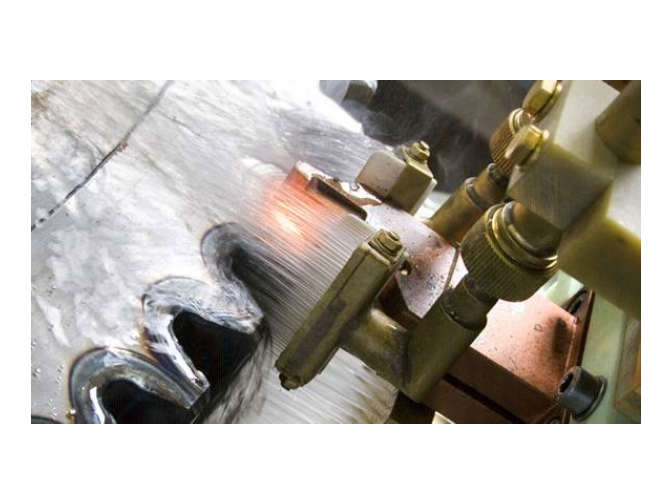
感应淬火后风电变速器大型齿轮的质量检测主要包括硬度检测、淬硬层深度检测、金相组织分析以及变形量测量等。硬度检测需在齿面、齿根等关键部位进行,确保其硬度符合设计要求;淬硬层深度检测可通过金相法或硬度梯度法进行,验证淬硬层是否达到规定深度且分布均匀;金相组织分析用于检查是否形成合格的马氏体组织,避免出现未溶铁素体或网状碳化物等缺陷;变形量测量则通过精密量具或三坐标测量仪进行,确保齿轮的尺寸精度和形位公差在允许范围内。易孚迪感应设备(上海)有限公司不*提供感应淬火设备,还能结合多年的技术经验,为客户提供关于质量检测的专业建议,帮助企业把控齿轮的淬火质量。
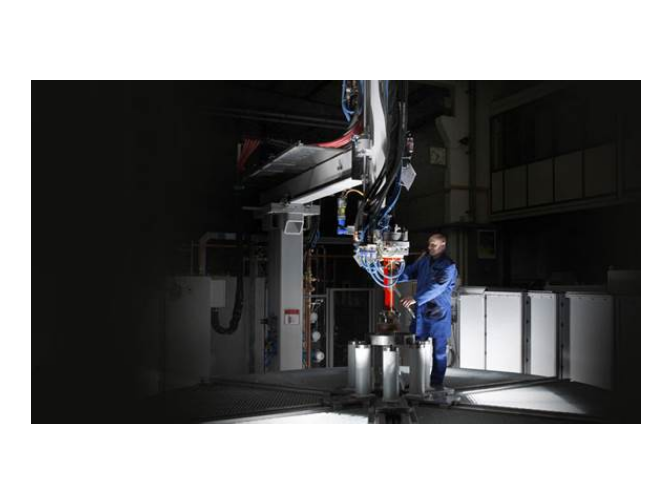
要延长感应淬火后风电变速器大型齿轮的使用寿命,需从多个方面着手。首先,确保感应淬火的质量,保证淬硬层深度合适、硬度均匀,避免出现裂纹等缺陷;其次,在使用过程中要做好润滑和维护,减少齿轮的磨损和疲劳损伤;此外,齿轮的安装精度也很重要,避免因安装不当产生附加应力,影响使用寿命;同时,可对齿轮进行适当的表面处理,如喷丸强化,提高其表面疲劳强度。易孚迪感应设备(上海)有限公司生产的感应淬火设备能为齿轮提供高质量的淬火处理,其稳定的性能和精确的工艺控制有助于提升齿轮的耐用性,再结合科学的使用和维护方法,可有效延长齿轮的使用寿命。易孚迪(ENRX)的旋转台式淬火机具备同步上料/淬火功能,是大批量生产的理想选择。
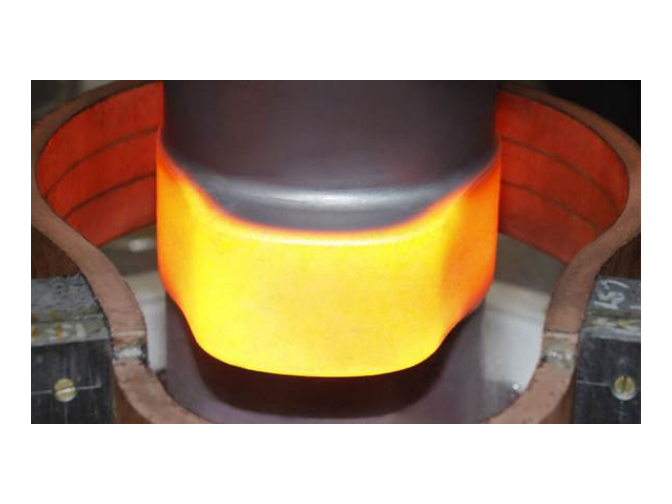
滚道感应淬火相比整体淬火具有多方面的优势。首先,感应淬火属于表面淬火工艺,只对滚道表层进行硬化处理,能保持工件心部原有的韧性和塑性,使零件在具备高表面硬度的同时,拥有良好的抗冲击性能,而整体淬火会使整个工件硬化,可能导致心部脆性增加。其次,感应淬火加热速度快,热影响区小,能减少工件的变形和开裂倾向,尤其对于形状复杂的滚道零件,优势更为明显,整体淬火因加热和冷却过程中工件各部分温差大,变形和开裂的风险相对较高。此外,感应淬火的能耗较低,生产效率高,可实现连续化生产,适合大批量零件的加工,而整体淬火通常需要较长的加热和冷却时间,能耗和生产周期相对较长。易孚迪感应设备(上海)有限公司深耕感应加热领域多年,其生产的感应淬火设备充分发挥了感应淬火的优势,为客户在提高产品质量和生产效率方面提供了有力支持,且公司在韩国设有常驻机构,能服务更普遍的客户群体。感应加热为无接触工艺,可快速产生强烈、局部且可控的热量。轮毂轴承内球道感应淬火回火系统
易孚迪(ENRX)拥有一个适用于每一种曲轴的淬火系统,无论是船舶、汽车、还是其他任何设备的曲轴。转向蜗杆感应淬火回火系统
螺栓批量加工需高效工装与感应器协同,螺栓感应淬火感应器搭配多工位定位工装,可同时装夹多件螺栓,实现批量同步加热。工装采用弹性定位结构,快速装夹、卸料,适配不同规格螺栓,保证工件在加热过程中位置稳定,与感应器间距均匀。感应器采用多组并联结构,同步对工装内螺栓进行加热,加热完成后工装带动工件进入冷却区,批量完成冷却处理。该配合模式减少单件加工耗时,提升批量生产效率,同时保证每件螺栓淬火效果一致,满足紧固件行业大批量加工需求。转向蜗杆感应淬火回火系统


管状工件管径跨度大、应用场景多元,需定制化感应器满足淬火需求,管子感应淬火感应器按管径实际参数设计,调整环形内径、导体间距与长度,适配小口径精密管、大口径工业管等各类管状工件。感应器采用分体式或整体式结构,可搭配输送辊道实现连续淬火,也可配合工装实现单件加工,适配生产线、单机加工等不同场景。作业时根据管径与壁厚调整加热参数,确保管壁表层均匀受热,冷却后硬化层分布一致,避免弯管、壁厚不均等问题。该定制化设计让感应器贴合各类管状工件外形,适配流体输送、机械结构、石油钻采等场景的管状工件淬火需求。曲轴淬硬层深度差一般不超过 1.5mm,过渡层需平缓,通过金相法或硬度法检测验证。电机法兰感应淬火回火设...
- 轴承圈感应淬火生产线 2026-08-28
- 导向轮感应淬火 2026-08-28
- 风电轴承无软带感应淬火回火系统 2026-08-28
- 汽车扭力管感应淬火回火生产线 2026-08-28
- 曲轴卧式感应淬火设备 2026-08-28
- 变速器齿套感应淬火设备 2026-08-28
- 发动机缸套感应淬火回火系统 2026-08-28
- HUB感应淬火回火设备 2026-08-28
- 风电主轴轴承无软带感应淬火设备 2026-08-28
- 高频淬火感应器 2026-08-28

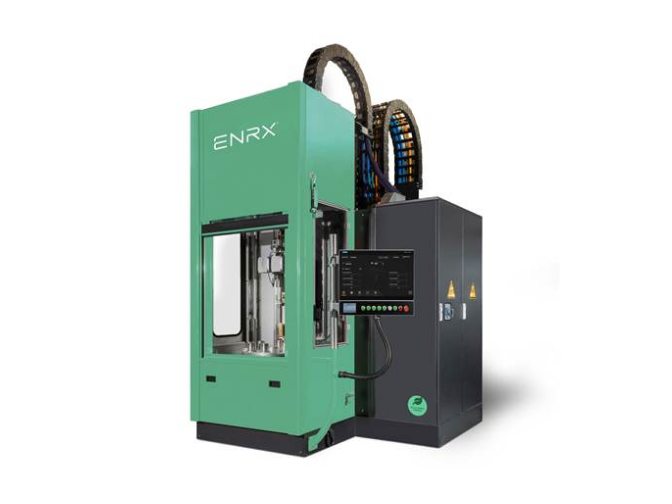
- 回转轴承外滚道感应淬火回火设备 2026-08-28
- 回转支承无软带感应淬火回火系统 2026-04-28
- 转向小齿轮感应淬火生产线 2026-04-28
- 汽缸套感应淬火生产线 2026-04-28
- 德国感应淬火设备 2026-04-28
- 变速器齿套感应淬火压淬回火机床 2026-04-28

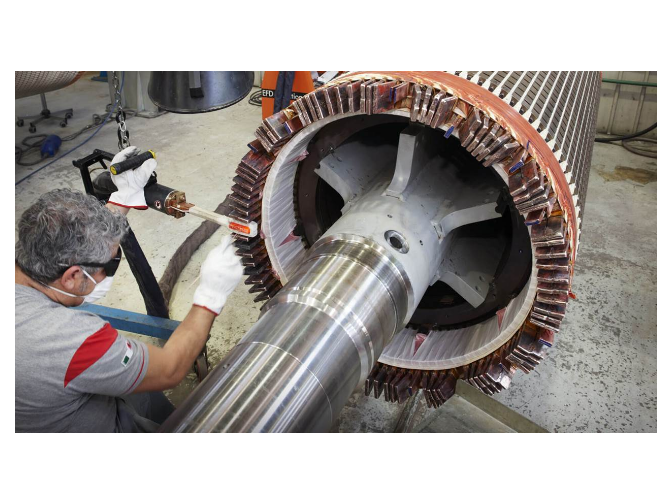
- 断路器钎焊感应器 09-17
- 电机端环钎焊 09-17
- 上海钎焊机床 09-17
- EFD INDUCTION SiC感应钎焊电源 09-17
- 商用冰柜铝管感应钎焊设备 09-17
- 数字化钎焊设备 09-17
- 汽轮发电机短路环感应钎焊 09-17
- 制冷元器件钎焊 09-17
- 航空发动机铝管感应钎焊系统 09-17
- 汽车铜管感应钎焊 09-17