需要更加严格地控制焊接工艺。三、热成型钢焊接的技术要点(一)焊接材料的选择根据热成型钢的成分和性能,选择与母材化学成分、强度等级相匹配的焊接材料。例如,对于含碳量较高的热成型钢,应选择低氢型且具有良好抗裂性能的焊接材料,以减少焊接裂纹的产生。(二)焊接工艺参数的优化精确控制焊接电流、电压、焊接速度等参数。合理的热输入是关键,过大的热输入会导致接头组织过热,降低强度和硬度;过小的热输入则可能造成未焊透或焊缝成型不良。需通过大量试验确定针对不同厚度和接头形式的合适工艺参数。(三)焊接顺序和方向合理安排焊接顺序和方向,以减少焊接应力和变形。对于复杂的热成型钢结构件,应采用对称焊接、分段焊接等方法,使焊接应力能够均匀分布,避免局部应力集中。四、热成型钢的主要焊接方式(一)电阻焊技术特点:电阻焊利用电流通过焊件接触点产生的电阻热进行加热,在压力作用下形成焊接接头。具有焊接速度快、生产效率高、焊接变形小、易于自动化等优点,而且不需要填充材料,能够较好地保持热成型钢的原有性能。适用范围:适用于焊接厚度在-3mm左右的热成型钢薄板。常用于汽车车身制造中热成型钢部件的连接。省打磨工:飞溅降低70%,打磨岗位直接取消。北京储液器焊机型号

在工业生产中,电阻焊设备以其**、**、节能等***,广泛应用于汽车、家电、电子、航空航天等多个领域。然而,市场上电阻焊设备的种类繁多,性能各异,如何选择**适合自己生产需求的电阻焊设备,成为了许多企业关注的焦点。本文将从电阻焊设备的分类、选型原则、关键因素等方面,为大家详细介绍如何选择**适合的电阻焊设备。电阻焊设备的分类电阻焊设备根据其工作原理和应用范围的不同,可以分为点焊机、凸焊机、缝焊机、对焊机等几大类。各类电阻焊设备在结构、功能、性能等方面各有特点,适用于不同的焊接需求。1.点焊机点焊机是**常见的电阻焊设备之一,主要用于金属薄板、线材等工件的点焊。点焊机通过电极对工件施加压力并通电,使工件接触部位产生电阻热,从而实现焊接。点焊机具有焊接速度快、效率高、操作简便等***。2.凸焊机凸焊机主要用于焊接带有凸点的工件,常见有螺母、螺栓等。凸焊机通过电极对工件施加压力并通电,使凸起部分与工件接触部位产生电阻热,从而实现焊接。凸焊机具有焊接牢固、焊接变形小等***。3.缝焊机缝焊机主要用于焊接金属薄板的长缝,如油箱、水箱等。缝焊机通过滚轮电极对工件施加压力并通电,使滚轮电极与工件接触部位产生电阻热。工业储液器焊机产线MES排产,调度员由2人变1人。
如汽车零部件、航空航天结构件、电子产品的外壳等。操作要点:精确控制焊接电流、时间和压力,确保焊接接头的良好形成;焊前需对工件进行彻底清洁,去除油污和氧化膜,以提高焊接质量;对于大面积或复杂形状的焊接,可能需要采用多点或连续焊接技术,以避免局部过热和变形。2.钨极氩弧焊(TIG焊):特点:焊缝金属致密,接头强度高、塑性好,可获得质量好的接头。适用范围:泛应用于板厚1至20毫米的铝合金焊接。操作要点:采用交流电源以产生阴极雾化作用,焊前预热(尤其对于厚度大于10毫米的焊件)。3.熔化极氩弧焊(MIG/MAG焊):特点:电弧功率大,焊接速度快,适用于厚件焊接(厚度可达50毫米以下)。适用范围:尤其适用于自动化和半自动化焊接。操作要点:推荐使用双脉冲焊接技术,以改善焊缝成型,减少气孔和变形。三、铝合金焊接的技术难点及解决方法1.焊接变形:①铝合金热导率大,约为钢的2到4倍,且耐热性差,焊接时容易产生变形。②解决方法:采用预热、小电流焊接、多层多道焊等方法控制变形。2.气孔问题:①铝合金焊接时,熔池中的氢不易排出,容易形成气孔。②解决方法:使用高纯度的氩气保护,并控制焊接速度,使熔池有足够的时间排气。
螺纹保持完好不变形,这对于需要高精度配合的零部件来说至关重要。不仅如此,螺纹和板材的镀锌层能够完全得以保留,镀锌层未受到丝毫破坏,这不*提升了焊接部件的美观度,更增强了其防腐蚀性能。2.关键指标的出色表现:熔核深度大于毫米,这一数据意味着焊接部位拥有足够的强度和稳定性,确保了焊接接头在长期使用过程中的可靠性。而且,由于镀锌层的完整性,无需使用助焊剂,既简化了焊接流程,又减少了助焊剂可能带来的环境污染问题。三、广泛应用领域:多行业、多材料的焊接解决方案亨龙中压电容储能电阻焊技术的应用范围十分广,涵盖汽车行业及一般工业领域。在应用材料方面,无论是热冲压高硼钢、热成型硬化钢等高强度钢材,还是涂层部件、焊接螺母和螺栓,它都能完美应对。此外,先进高强度钢(屈服强度兆帕)以及高碳含量(大于)的钢种,还有具有各种不同横截面和表面的工件,都可以通过这项技术实现高质量焊接。亨龙中压电容储能电阻焊技术,凭借独特的性能、优良的焊接效果以及广泛应用领域,在焊接领域掀起了创新变革的浪潮。它不*为工业制造企业解决了诸多焊接难题,提升了产品质量和生产效率,还积极响应了现代工业绿色环保、节能降耗的发展需求。在未来。焊接+铆接+检测三合一,工艺自由组合。
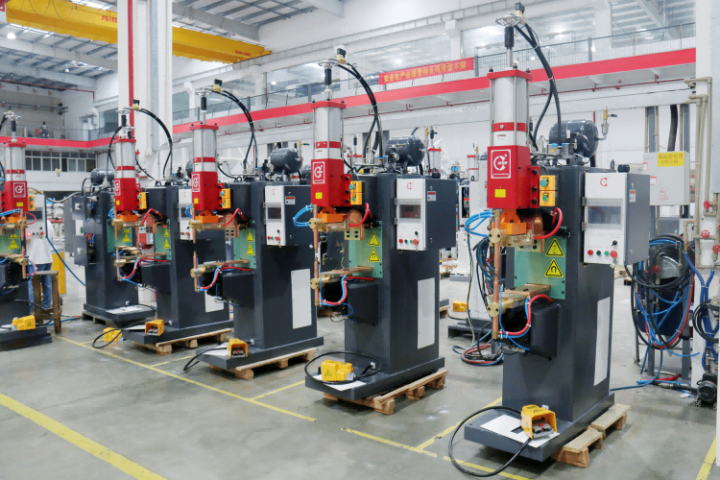
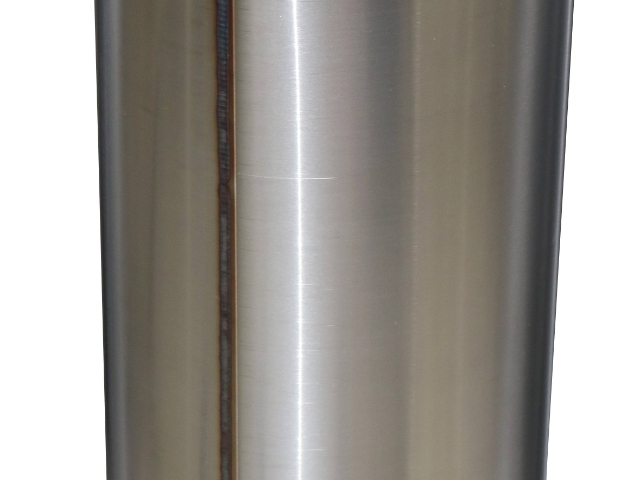
储液罐,是空压机中的关键部件,一般安装在吸气口上。目前存在以下焊接难题:成本高,现用炉焊耗电,且炉预热耗电1200-1500度,耗电量大;现行炉焊高温,链条耐热层等更换频繁,拆装复杂;作业条件严苛,现用炉焊要求作业温度达40-50度;效率低下,现行炉焊效率30s/个;无法实现自动化;焊接品质因焊料填充不均匀而不稳定。针对以上问题,亨龙研发制造了降本增效的焊接精品——空调压缩机储液器上下壳和筒体焊接中压储能焊机。1.引入中压电容储能电阻焊工艺替代传统钎焊工艺,改变了传统的储液罐炉中钎焊工艺,无污染,无排放,耗能低,可实现全程室温清洁生产;2.省去了钎料和持续加热带来的能源消耗,节约了成本,更环保;3.采用中压电容储能机可实现低成本小批量的生产;4.整线全自动工艺,焊接过程可实现无人化作业,生产节拍为8s/台,大幅度的提高了生产效率。选择亨龙!可行——产品系列完整,解决方案多样可靠——设备质量稳定,行业案例丰富可能——创新能力***,企业视野开阔专注——专攻电阻焊接,持续高效投入专业——技术能力出色,响应速度迅捷专心——心系社会责任,不改成立初心 焊接飞溅少,排风系统负荷减半,再省电费。湖南储液器焊机专卖店
零点定位+快换销,夹具切换无扳手,停机≤5分钟。北京储液器焊机型号
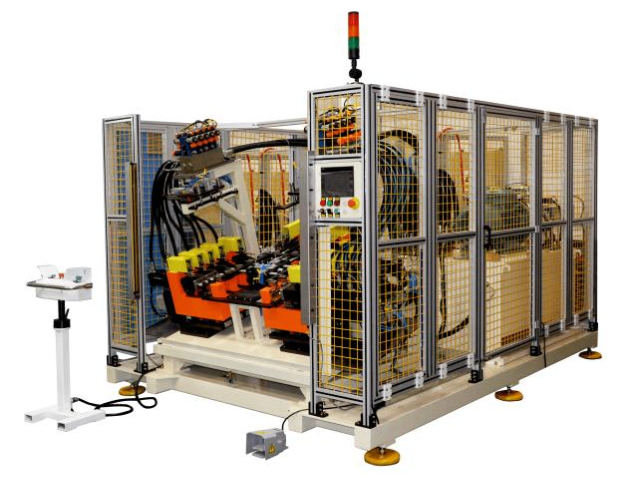
在当今快速发展、竞争激烈的时代大背景下,CDW自动化焊接生产线的引入,为这家微波炉制造商带来了极为明显的价值创造,其价值主要体现在以下三个重要方面。首先是经济价值方面。随着CDW自动化焊接生产线的投入使用,焊接节拍得以大幅提升,同时二次处理工序也明显减少。如此一来,在生产过程中,无论是人力还是时间方面的投入需求都大幅度降低。以往,传统焊接工艺下,生产效率低下,不*需要耗费大量的人力进行操作,还会因为漫长的焊接时间和后续的二次处理而浪费大量时间成本。而现在,制造商的整体运营成本得到了切实有效的控制。这意味着企业可以将更多的资金投入到产品研发、市场拓展等关键领域,为企业的可持续发展奠定坚实的经济基础。其次是环境价值层面。储能焊机作为CDW自动化焊接生产线的主要组成部分,具有高效能的特点。这使得焊接过程中的能耗大幅降低。与传统焊机相比,储能焊机在能量利用率方面有了质的飞跃。传统焊机在工作过程中,往往会消耗大量的能源,且存在着严重的能源浪费现象。而储能焊机能够精确地控制能量输出,在瞬间释放大量能量完成焊接任务,极大地减少了不必要的能源浪费。这一优势不*完全符合当前全球大力倡导的节能减排趋势。北京储液器焊机型号
如汽车零部件、航空航天结构件、电子产品的外壳等。操作要点:精确控制焊接电流、时间和压力,确保...
【详情】亨龙电阻焊设备:金属连接领域的重要力量在金属连接技术不断迭代发展的当下,电阻焊凭借其高效、优...
【详情】进入焊接阶段,启动储液器焊机,焊机的电极会精细地接触到储液器的焊接部位。在焊接过程中,要密切观察...
【详情】还可以为生产决策提供有力支持。焊接质量实时监控技术的未来未来,焊接质量实时监控技术将继续向智...
【详情】储液器焊机自动化,开启高效生产新篇章 储液器焊机的自动化程度是其区别于传统焊接设备的重要特...
【详情】### 储液器焊机焊接效率提升策略之人员培训篇 人员的操作水平对储液器焊机的焊接效率有着重...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】确保散热片与壳体的密封性,降低热失效风险。三、亨龙智能装备:电阻焊设备选型亨龙为电机制造业提...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】