③通过增加焊接单元或优化控制系统可提升产能④新增实时焊接质量参数监控仪等模块可延长设备寿命。在兼容性方面依然不容小觑。中频点焊机、凸焊机等其智能控制系统支持等主流工业协议,可与ERP、MES系统无缝对接,适配高强度钢、铝合金等多种材料焊接,轻松融入自动化产线,减少系统集成成本。制造业的宿命是与时间赛跑——订单提前、技术迭代、电价上涨、人工短缺……广州亨龙智能装备坚持创新策略——让设备自身去适应时间,而不是让时间去折磨设备。当同行还在讨论“今年省多少采购成本”时,广州亨龙智能装备给予更多制造企业制定智慧型的长期战略,不再依靠单行的成本算法,而正在用十年、二十年可验证的数据,让34年乃至更多的时间成为企业更可靠的金属连接工程师,巩固生产终端。焊枪角度电动可调,0–45°任意摆,厚薄件通吃。陕西储液器焊机专卖店
0520-汽车行业科普-点焊焊钳点焊焊钳——藏在车身里的“隐形裁缝”,亨龙带你揭秘焊钳的全线知识点焊焊钳作为现代工业制造中不可或缺的**设备,是电阻点焊工艺的关键执行部件。它通过电极施加压力并传递电流,利用电阻热效应使金属材料在接触面熔化并结合,形成坚固的焊点。在汽车制造、家电生产、航空航天等工业领域,点焊焊钳发挥着"钢铁裁缝"的关键作用,直接影响产品的质量与生产效率。点焊焊钳的基本原理点焊焊钳基于电阻点焊的基本原理工作,整个焊接过程主要分为四个阶段:电极加压阶段:焊钳的电极臂将待焊接的金属工件夹紧,确保工件间有良好的接触,减少电阻热的损失。通电加热阶段:通过焊钳向工件施加高电流,电流在工件接触面产生大量电阻热,使金属迅速熔化。熔核形成阶段:在电极压力和电流的共同作用下,熔化的金属在接触点处形成熔核,实现工件的连接。冷却凝固阶段:断开电流后,熔核在电极压力的作用下冷却凝固,形成**终的焊点。点焊焊钳的**是利用电流通过金属接触面产生的电阻热效应,将金属连接在一起。电阻热的大小与电流强度、接触电阻和通电时间成正比,因此焊钳需要精确控制这三个参数,以确保焊接质量。河北金属储液器焊机能效对标一级,节能补贴,设备更便宜。

成为一种灵活且高效的焊接解决方案,完全能满足汽车制造等行业对焊接质量和工艺的严格要求。大功率H系列电容储能焊机:大型部件焊接的“全能选手”-25KJ/30KJ/35KJ/40KJ大功率H系列主要应用于大型零部件的多点凸焊和环形凸焊,在车门框架、汽车座椅滑轨、热水器进出水管、洗碗机内胆等大型部件焊接方面优势明显。它刚性强,保障了焊接过程的稳定性和可靠性;设计紧凑、占地面积小,节省了宝贵的生产空间;能完美适配大型零部件,拓宽了应用范围。而且,它完全符合欧洲CE标准和北美CUL标准,品质有保障;焊接清洁可靠,减少了后续处理工序;充电时间只需1秒,极大地提高了生产效率,为企业带来更高的经济效益。客户定制专机:焊接需求定制的“专属工匠”亨龙的客户定制专机服务,专为有特殊焊接需求的客户打造。在焊接工艺方面,专业团队会依据客户的独特要求,精确匹配适宜的焊接技术,无论是复杂的焊接流程,还是对焊接质量的严苛标准,都能完美达成;针对不同生产规模,团队会合理规划设备产能,定制的设备既能满足大规模生产时的高效需求,也能适配小批量生产的灵活调度。凭借专业的技术和用心的服务,从前期设计到后期调试。
1.生产率高,无噪音和有害气体,在大规模生产中,可与其他制造工艺一起安排在装配线上。但闪光对焊由于火花飞溅,需要隔离。2.操作简单,易于实现机械化和自动化,改了工作条件。3.不需要焊丝、焊条等填充金属,以及氧气、乙炔、氩气等焊接材料,焊接成本低。4.加热时间短,热量集中,因此热影响面积小,变形和应力小,焊接后通常不需要安排校正和热处理过程。5.熔核形成时,总是被塑性环包围,熔融金属与空气隔离,冶金工艺简单。电阻焊机是一种将焊接工件压在两个电极之间并与电流连接的方法,利用电流通过工件接触面和相邻区域产生的电阻热将其加热到熔化或塑性状态,从而形成金属组合。点焊时,工件*在有限的接触面上,即所谓“点”顶部焊接,形成一个扁平的球形熔合。点焊可分为单点焊和多点焊。当多点焊接时,使用两对以上的电极在同一过程中形成多个熔核。接缝焊接类似于点焊接。在缝焊过程中,工件通过两个旋转的圆盘电极(滚子),形成连续的连续焊接。凸焊是点焊的一种变体。在工件上有一个预制的凸点。在凸焊过程中,一个或多个熔核可以一次在接头上形成。在对焊过程中,两个工件端面接触,电阻加热和压力后沿整个接触面焊接。佛山客户月产30万储液器,良品率99.8%。
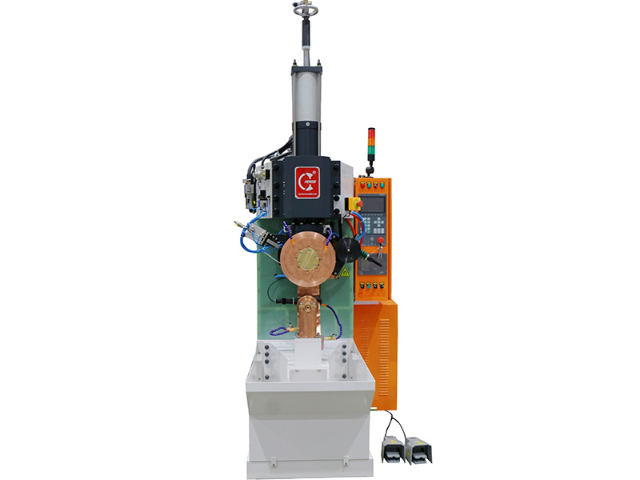
控制焊接参数:焊接参数对强度高度钢的焊接质量具有重要影响。需要严格控制焊接电流、电压、焊接速度等参数,以确保焊接接头的力学性能和微观**满足要求。焊后处理:焊接完成后,需要进行适当的焊后处理,如退火、回火等,以消除焊接应力和改善焊接接头的**和性能。三、电阻焊在强度高度钢焊接中的应用1.技术特点:电阻焊是一种利用电流通过接头的接触面及邻近区域产生的电阻热进行焊接的方法。它具有加热时间短、热量集中、热影响区小、变形与应力小等***。同时,电阻焊不需要焊丝、焊条等填充金属,以及氧、乙炔、氢等焊接材料,焊接成本低。2.适用范围:电阻焊主要用于薄板焊接,如汽车车身、车轮以及各种管道的连接。对于强度高度钢,电阻焊同样适用,但需要注意焊接参数的选择和焊后处理。操作要点:3.电极的选择:电极的几何形状和材料对电阻焊的质量具有重要影响。需要选择合适的电极形状和材料,以确保焊接接头的质量和性能。4.焊接参数的控制:严格控制焊接电流、焊接时间和焊接压力等参数,以确保焊接接头的力学性能和微观**满足要求。5.焊后处理:焊接完成后,需要进行适当的焊后处理。以消除焊接应力和改善焊接接头的**和性能。6.技术难点及解决方法:。机器人程序扫码自动下载,新品导入只需10分钟。陕西储液器焊机方案
同样焊速,电流小10%,电缆发热损耗同步降。陕西储液器焊机专卖店
主要用于连续焊缝的创建,如金属容器的边缘密封。电极沿预设焊缝轨迹移动,同时施加电流和压力,形成连续的焊接线。缝焊特别适用于要求高气密性或水密性的焊接任务。凸焊(ProjectionWelding):凸焊通过在待焊工件上预制凸点或凸台,增加接触面积和电阻,从而优化焊接效率和质量。该方法常用于将螺母、螺栓等紧固件焊接至金属板上,具有变形小、强度高的特点。对焊(ButtWelding):对焊涉及两个相同或不同材质的金属棒、管等直接对接,通过电阻加热使端面熔融并压合。对焊适用于大截面金属件的连接,如电线电缆、钢管的制造,能够确保接头强度高、导电导热性能佳。电阻焊技术,凭借其高效、节能、环保的特性,在现代制造业中发挥着举足轻重的作用。深入理解电阻焊的基本原理及其多样化的应用,有助于我们更准确地选择焊接工艺,优化生产流程,提升产品质量。随着科技的日新月异,电阻焊技术正不断革新,向更高的自动化、智能化水平迈进,为制造业的转型升级注入强劲的技术动力。陕西储液器焊机专卖店
如汽车零部件、航空航天结构件、电子产品的外壳等。操作要点:精确控制焊接电流、时间和压力,确保...
【详情】亨龙电阻焊设备:金属连接领域的重要力量在金属连接技术不断迭代发展的当下,电阻焊凭借其高效、优...
【详情】进入焊接阶段,启动储液器焊机,焊机的电极会精细地接触到储液器的焊接部位。在焊接过程中,要密切观察...
【详情】还可以为生产决策提供有力支持。焊接质量实时监控技术的未来未来,焊接质量实时监控技术将继续向智...
【详情】储液器焊机自动化,开启高效生产新篇章 储液器焊机的自动化程度是其区别于传统焊接设备的重要特...
【详情】### 储液器焊机焊接效率提升策略之人员培训篇 人员的操作水平对储液器焊机的焊接效率有着重...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】确保散热片与壳体的密封性,降低热失效风险。三、亨龙智能装备:电阻焊设备选型亨龙为电机制造业提...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】