与国外同类自动化打磨方案的比较优势在全球范围内,利迅达机器人与国外(如欧洲、日本)**品牌的自动化打磨方案相比,具备独特的比较优势。首先,也是**突出的,是成本优势。利迅达基于国内成熟的供应链和制造成本,能够提供在性能接近的情况下,价格更具竞争力的解决方案,这使得自动化技术对于广大中小型...
双立柱/三立柱机台基本参数
- 品牌
- ABB,发那科,库卡,新时达
- 型号
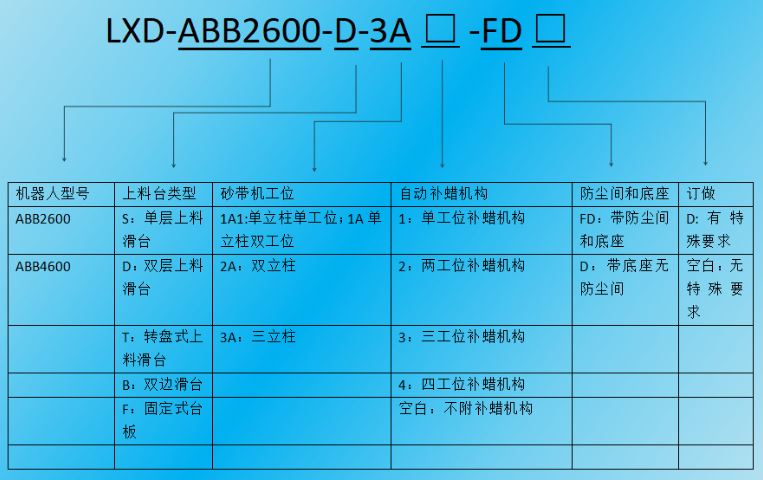
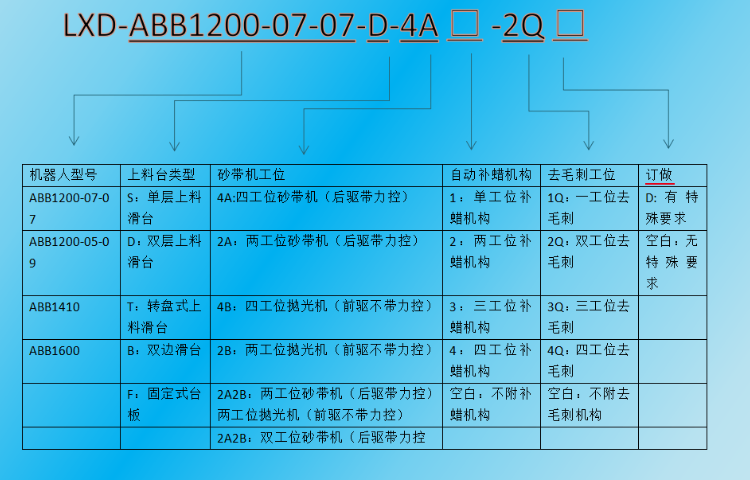
- LXD-ABB2600-D-3A-2-FD-D
- 电压
- 380
- 加工定制
- 是
- 用途
- 打磨抛光
- 产地
- 广东
- 厂家
- 广东利迅达机器人系统股份有限公司
双立柱/三立柱机台企业商机
自动化上料系统在实现“无人化”车间中的角色自动化上料系统是构建“无人化”或“少人化”智能车间的关键一环,利迅达提供的多种上料台类型是实现这一目标的基础。在自动化程度较低的单元中,仍需操作工定时进行人工上下料。而要向更高程度的自动化迈进,上料系统的升级至关重要。例如,“转盘式上料滑台(T)”可以扩展为多工位转盘,与自动输送线对接,实现工件的自动供给和成品自动流出。“双边滑台(B)”则可以设计为一侧连接前道工序的AGV(自动导引车)或输送带,另一侧连接后道工序,形成物料的单向自动化流动。更进一步,可以与立体仓库或自动料库系统集成,由**控制系统调度,实现长时间的无人化运行。利迅达机台的标准上料接口为这些高级集成提供了可能性。双工位上料平台(D)本身已经**减少了人工干预的频率,为向全自动过渡奠定了基础。在“无人化”愿景中,操作人员的角色从直接的设备操作员,转变为系统的监控者、维护者和调度者。他们通过HMI(人机界面)监控设备状态、产量和数据,*在设备需要补充原料或处理异常时才会介入。自动化上料系统正是打通单元自动化与整线自动化之间壁垒的**部件。 集成化设计降低用户系统整合难度。茂名通用双立柱/三立柱机台产品介绍
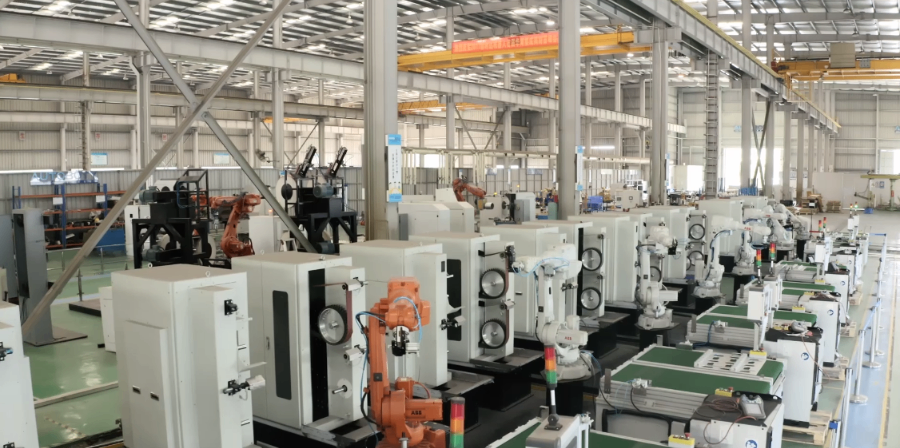
防尘设计对于设备寿命与车间环境的影响利迅达机台选项中的“FD(带防尘间)”配置,并非可有可无的附加功能,而是关乎设备长期寿命和车间整体环境的**设计。打磨过程中产生的大量金属和非金属粉尘,是设备的“隐形***”。这些细微的颗粒物会无孔不入地侵入机器人的关节、伺服电机、减速器等精密传动部件,加速其磨损,导致精度下降、异响甚至损坏。它们也会附着在电气柜的电路板、接线端子上,可能引起短路、信号干扰等电气故障。同时,粉尘会堵塞气动元件的过滤器,磨损气缸密封圈,影响力控系统的稳定性和寿命。一个专业的防尘间,通过物理隔离,极大地减少了粉尘对**部件的侵袭,相当于为设备穿上了一层“防护服”,***延长了设备的大修周期和使用寿命。Beyondtheequipmentitself,theimpactontheworkshopenvironmentisprofound.弥漫的粉尘不*污染车间空气,降低能见度,更重要的是严重危害员工呼吸健康,长期吸入可导致尘肺病等职业病。它还会污染其他邻近的精密加工设备,如数控机床、测量仪器等,影响其正常运行。一个封闭的防尘间,配合高效的中央除尘系统,能将绝大部分粉尘控制在有限空间内并被抽走,极大地改善了整体工作环境。 茂名通用双立柱/三立柱机台产品介绍单层上料滑台满足基础生产需求。
选型过程中如何平衡标准配置与定制化需求在利迅达机台的选型过程中,如何在经济高效的标准配置与完美契合自身需求的定制化(“D”选项)之间找到平衡点,是每个用户需要面对的**决策。标准配置是利迅达基于大量行业应用经验总结出的比较好性价比方案,其优势在于技术成熟、交付周期短、价格相对稳定、且备件充足。用户应首先评估标准配置是否能够满足其**生产需求。例如,如果ABB2600机器人的负载和范围足够,双层上料滑台(D)和双立柱(2A)的工位能满足工艺节拍,且不带补蜡机构和防尘间(或选FD)也能接受,那么标准型无疑是比较好选择。然而,当出现以下情况时,就需要认真考虑定制化:工件的形状或尺寸非常特殊,标准夹具无法稳定装夹;工艺要求集成标准清单之外的特殊工具(如盘式抛光轮、数控铣头等);生产环境有特殊要求,如防爆、超高洁净度等;需要与现有生产线进行深度自动化集成,涉及复杂的通信协议和机械接口。选择定制化意味着需要投入更多的沟通时间、可能更高的费用和更长的交付周期。因此,决策流程应该是:明确**需求与“锦上添花”的需求->评估标准配置与需求的匹配度->对于不匹配项,评估其业务影响和投资回报->。
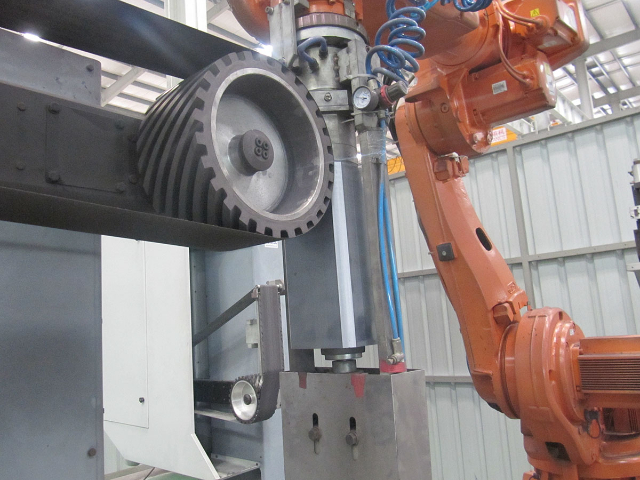
门把手曲面与细节的自动化处理方案门把手通常拥有复杂的曲面、浮雕花纹或尖锐棱角,这要求自动化抛光设备具备较高的轨迹灵活性和细节处理能力。利迅达机台通过“机器人+力控砂带”的柔性组合,完美应对了这一挑战。首先,在编程阶段,通过离线编程或示教方式,为机器人规划出能够紧密贴合门把手所有复杂表面的三维运动轨迹。ABB机器人***的多轴联动性能,可以流畅地执行这些复杂路径,确保无论是凸起的曲面还是凹陷的纹路,都能被砂带均匀地扫过。其次,对于把手上的棱线(如欧式把手的边缘),需要定义清晰的边界和获得一致的倒角效果。这可以通过在机器人路径中设置精确的停留和定向磨削来实现,恒定的力控保证了每个把手棱角处理的一致性,避免出现圆角不均的质量问题。夹具设计同样关键,需要确保把手被夹持在**佳位置,既保证稳定性,又**大限度地暴露所有待加工面,避免加工死区。多工位砂带机配置在这里同样适用:一个工位使用较粗砂带处理基材表面,另一个工位使用软质布轮和细砂带进行精抛和镜面处理,自动补蜡机构的加入能进一步提升**终的光泽度。这套方案将艺术品的精细要求与工业化的效率稳定结合,实现了门把手抛光质量的飞跃。订做选项为特殊应用提供可能性。
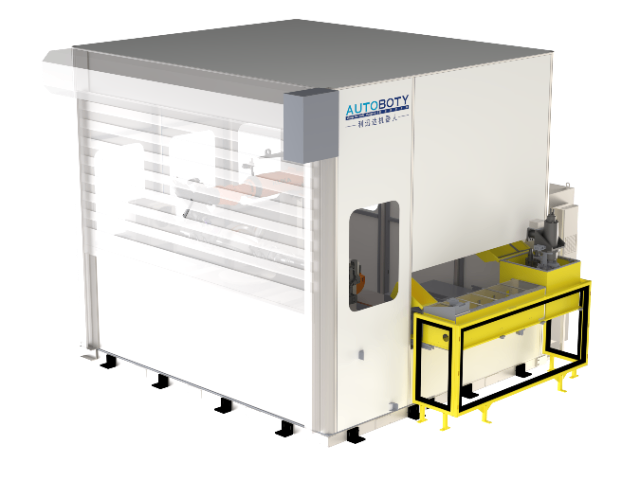
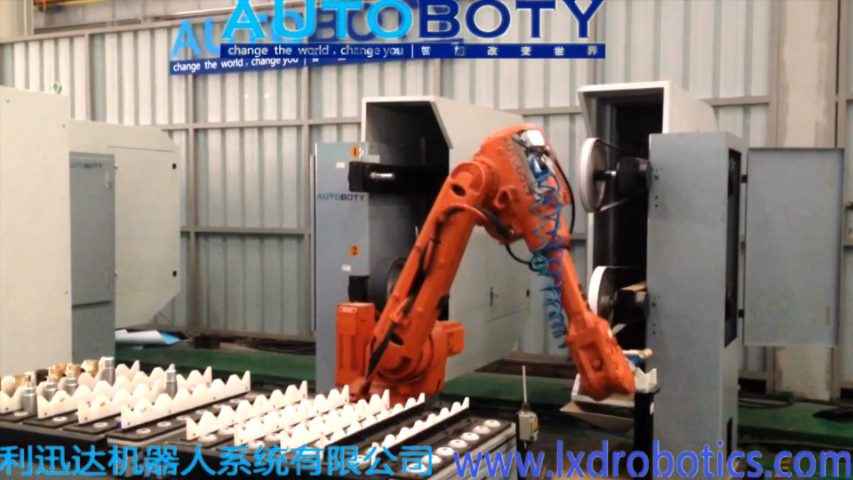
双工位上料平台是利迅达机台为实现高效连续生产而设计的关键部件之一。它的工作模式通常遵循一个简单而高效的逻辑:将上料区域划分为两个**的工位,例如工位A和工位B。当机器人的加工程序正在对从工位A取来的工件进行加工时,操作人员可以同时在工位B放置新的待加工毛坯件。一旦机器人完成对工位A那一批工件的所有加工任务,它会自动移动到工位B,抓取新的工件开始下一轮加工循环。而此时,操作人员则可以利用这个机器加工的时间窗口,将工位A上已经加工完成的成品取下,并重新放上新的毛坯件。如此循环往复,形成了一个不间断的生产节拍。这种设计巧妙地利用了机器人的加工时间与人工上下料时间的重叠,将原本串行的“人工上料-机器加工-人工下料”流程,转变为并行的作业模式。它有效地将操作人员的辅助时间“隐藏”在了机器的加工时间之内,从而比较大限度地减少了机器人的等待空闲时间,使得设备的实际利用率(Uptime)接近比较大化。对于生产管理者而言,这意味着在同样的工作时间内,可以产出更多的合格产品,直接提升了整条生产线的产出效率。此外,这种设计也缓解了操作人员的工作节奏,使其不必紧张地追赶机器的速度,改善了人机协作的体验。 0-200N恒定气动力控确保打磨品质稳定。茂名通用双立柱/三立柱机台产品介绍
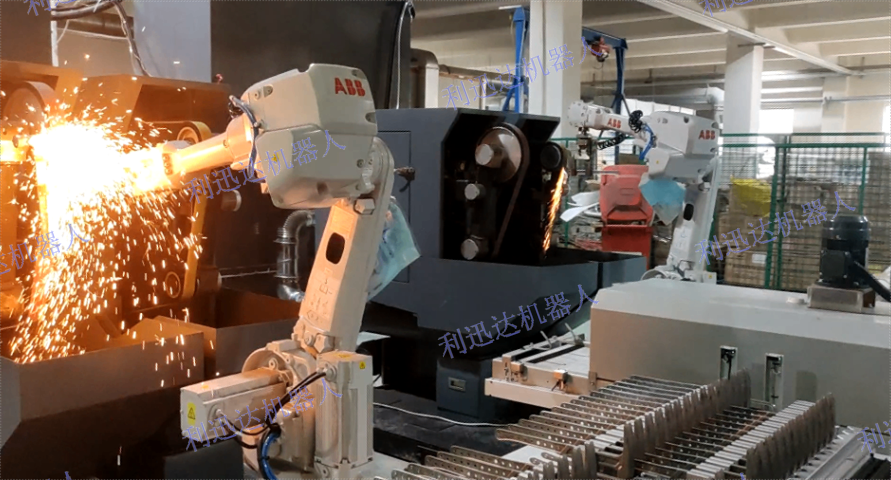
产品型号LXD-ABB2600采用ABB机器人系统。茂名通用双立柱/三立柱机台产品介绍
多工位加工策略对于复杂产品生产周期的优化利迅达机台的多工位(如四工位)加工策略,是一种基于“工序分解与并行处理”的先进生产组织方式,能***优化复杂产品的整体生产周期。以一个需要经过粗磨、半精磨、精磨和抛光四道工序的复杂水龙头为例。在单工位设备上,机器人必须完成一道工序后,停下来更换工具或砂带,再进行下一道工序,大量的时间浪费在换型和等待上,周期很长。而在四工位配置的机台上,这四道工序被分配到了四个固定的、配备了相应工具(不同粒度砂带)的工位上。机器人的工作流程被优化为:从料台取件→移动到工位1进行粗磨→移动到工位2进行半精磨→移动到工位3进行精磨→移动到工位4进行抛光→将成品放回料台。这个过程几乎是连续不断的,机器人像一个高效的“搬运工”和“操作工”,在四个“工作站”之间流转工件。由于省去了频繁的换刀时间,整个加工循环时间(CycleTime)被大幅缩短。同时,这种策略降低了编程复杂度,每个工位可以**优化其工艺参数。此外,它还提高了设备利用率,多个工位可以同时处于“准备就绪”状态。对于工艺步骤繁多的复杂产品,多工位策略是实现高节拍、大批量生产的关键,其带来的效率提升是几何级数的,而非简单的线性叠加。 茂名通用双立柱/三立柱机台产品介绍
广东利迅达机器人系统股份有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,广东利迅达机器人系统股份供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!
与双立柱/三立柱机台相关的文章
青岛通用双立柱/三立柱机台销售厂家
- 肇庆通用双立柱/三立柱机台检修 2026-01-29
- 济南定做双立柱/三立柱机台 2026-01-29
- 广西直销双立柱/三立柱机台供应商 2026-01-29
- 广州一体化双立柱/三立柱机台检查 2026-01-28
- 天津直销双立柱/三立柱机台服务热线 2026-01-28
- 中山直销双立柱/三立柱机台降价 2026-01-27
- 辽宁通用双立柱/三立柱机台生产厂家 2026-01-27
- 河北定做双立柱/三立柱机台销售厂家 2026-01-27
- 山东自动化双立柱/三立柱机台设备价钱 2026-01-27
- 工业双立柱/三立柱机台检修 2026-01-27
- 钦州工业双立柱/三立柱机台维保 2026-01-26
- 深圳直销双立柱/三立柱机台维保 2026-01-26
与双立柱/三立柱机台相关的产品

与双立柱/三立柱机台相关的新闻
-
河北一体化双立柱/三立柱机台供应商 2026-01-24 05:11:47售后服务与技术支持在长期运营中的重要性投资利迅达自动化机台是一项长期决策,其在整个生命周期内的稳定运营,高度依赖于强大而及时的售后服务与技术支持体系。这套体系涵盖多个层面:首先是快速响应的故障维修。当设备出现突发停机时,用户需要能够通过电话、远程协助等方式***时间联系到技术支持人员。利...
-
茂名双立柱/三立柱机台厂家报价 2026-01-24 08:12:46未来技术演进趋势:AI视觉与自适应磨削展望未来,利迅达这样的自动化打磨技术将继续向更智能、更柔性的方向发展,其中AI视觉与自适应磨削技术的结合是重要趋势。目前的自动化打磨主要针对已知外形、固定位置的工件。而AI视觉的引入将带来**性变化。通过3D视觉系统扫描待加工的毛坯件,可以实时获取其...
-
钦州定做双立柱/三立柱机台厂家报价 2026-01-24 14:11:28“0-200N恒定气动力控”是确保利迅达机台加工品质稳定性的**技术之一。在传统的手工打磨或一些简单的机械打磨中,工具与工件之间的接触压力往往是不稳定的,依赖于工人的手感或弹簧的被动补偿,这直接导致磨削量不均匀,表面质量波动大。利迅达采用的力控系统,通常由气缸、精密调压阀、传感器及控制系...
-
东莞定做双立柱/三立柱机台厂家报价 2026-01-23 09:12:58设备安装与现场调试的关键步骤与注意事项利迅达机台的安装与调试是确保设备长期稳定运行的重要环节,通常包括几个关键步骤。首先是场地准备。用户需根据设备图纸,准备好坚固平整的地基,承载能力需满足要求。预留出设备就位、操作和维护所需的空间,并确保电源(电压、频率、容量)、气源(压力、流量、洁净度...
与双立柱/三立柱机台相关的问题
新闻资讯
产品推荐
-
工业全自动打磨机器人工作站降价
2026-09-17 -
中山定做双工位砂带机打磨设备系列
2026-09-17 -
防城港直销全自动打磨机器人工作站售后服务
2026-09-17 -
广东工业小型打磨去毛刺设备服务热线
2026-09-17 -
深圳自动化双工位砂带机打磨设备方案
2026-09-17 -
柳州工业全自动打磨机器人工作站供应商
2026-09-17 -
双工位砂带机打磨设备降价
2026-09-17 -
茂名小型打磨去毛刺设备耗材
2026-09-17 -
辽宁自动化小型打磨去毛刺设备系列
2026-09-17