与国外同类自动化打磨方案的比较优势在全球范围内,利迅达机器人与国外(如欧洲、日本)**品牌的自动化打磨方案相比,具备独特的比较优势。首先,也是**突出的,是成本优势。利迅达基于国内成熟的供应链和制造成本,能够提供在性能接近的情况下,价格更具竞争力的解决方案,这使得自动化技术对于广大中小型...
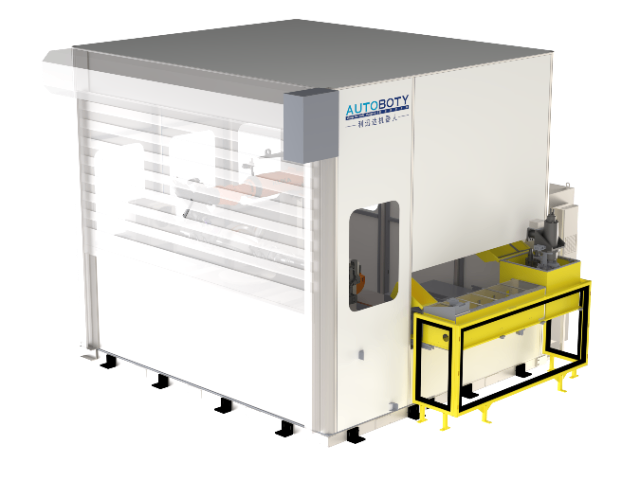
双立柱/三立柱机台基本参数
- 品牌
- ABB,发那科,库卡,新时达
- 型号
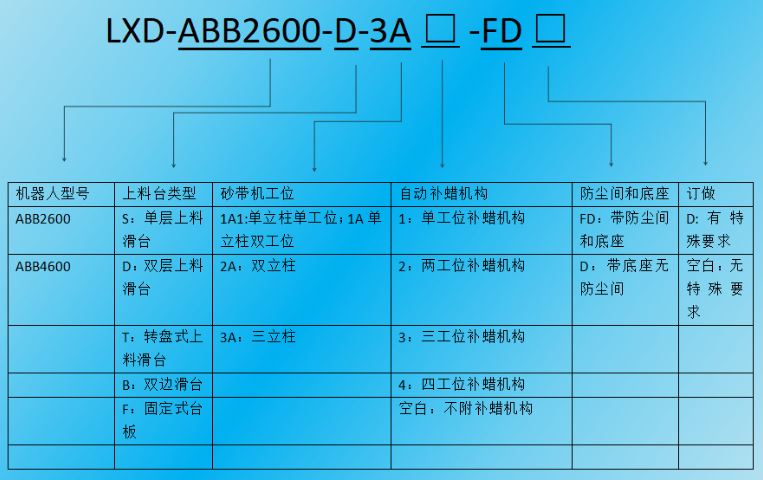
- LXD-ABB2600-D-3A-2-FD-D
- 电压
- 380
- 加工定制
- 是
- 用途
- 打磨抛光
- 产地
- 广东
- 厂家
- 广东利迅达机器人系统股份有限公司
双立柱/三立柱机台企业商机
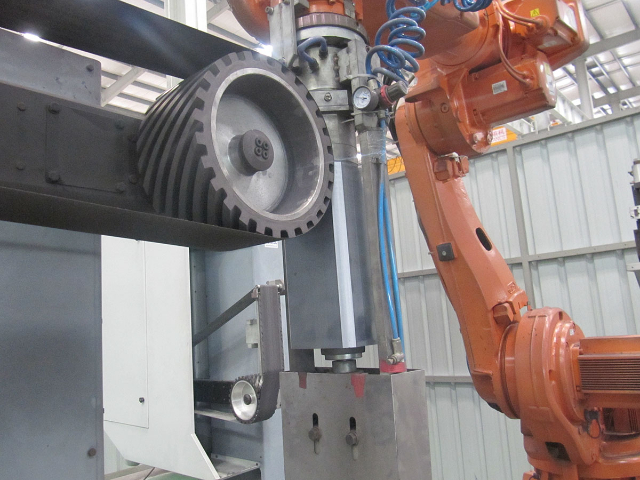
力控砂带机在粗磨与精磨阶段的差异化参数策略利迅达机台所配备的0-200N恒定气动力控砂带机,其**价值在于能够为同一工件的不同加工阶段,提供精细且差异化的参数策略,从而实现效率与质量的完美平衡。在粗磨阶段,目标是快速、大量地去除工件表面的毛刺、飞边、氧化皮或较大的加工余量。此时,工艺参数会倾向于“激进”。力控系统会被设置为较高的压力值,通常可能接近或达到200N的上限,以便砂带上的磨粒能够强力地切入材料,实现高效的材料去除率。同时,配合使用的砂带粒度通常较粗,例如在40目至120目之间,这些粗颗粒的磨粒如同无数个微小的凿子,能够快速地啃削材料。砂带的线速度也可能设置得较高,以提升磨削效率并帮助排屑。进入精磨阶段后,目标转变为消除粗磨留下的较深划痕,获得均匀、光滑的表面,并为**终抛光做准备。此时的参数策略立刻转向“温和”与“精细”。力控压力会被大幅调低,可能降至30N至80N的范围内,以避免过度切削和产生新的深划痕,同时确保对工件曲面和轮廓的柔顺跟随。砂带则更换为细粒度,例如从180目逐步过渡到400目甚至更高,这些细小的磨粒主要起到磨平微观波峰的作用。砂带线速度也可能适当调整,以利于获得更好的表面光洁度。 集成机器人、夹具和砂带机于一体,节省空间。直销双立柱/三立柱机台服务
从2D图纸到3D机器人轨迹的离线编程技术离线编程(OLP)是提升利迅达机台编程效率、减少现场停机时间的关键技术。它允许工程师在办公室的电脑上,利用专门的软件环境,完成绝大部分的机器人轨迹规划和程序生成,而无需在设备现场进行耗时且影响生产的示教编程。其典型流程是:首先,将工件的3DCAD模型导入到离线编程软件中。其次,在软件中构建一个与真实世界一致的虚拟工作单元,包括机器人模型(如ABBIRB2600)、利迅达机台的3D模型、夹具模型等。然后,编程工程师直接在虚拟模型上,通过点击工件的待加工表面,软件即可自动生成机器人末端的初步运动轨迹。接下来,需要进行详细的轨迹优化,包括设置力控点的姿态、调整移动速度、添加过渡点以避免奇异点和碰撞。软件具备强大的碰撞检测功能,能提前发现并解决轨迹中可能发生的机器人与夹具、工件或设备自身的干涉问题。程序仿真无误后,通过后处理器生成针对特定机器人控制器(如ABB的RAPID语言)的代码。***,将此程序下载到现场的机器人控制器中,可能*需进行微小的坐标系标定和精度修正即可投入生产。离线编程不*大幅缩短了新产品的调试周期,使得小批量、多品种生产变得经济可行,而且生成的轨迹更优化、更安全。 天津双立柱/三立柱机台配置底座适合已有车间的安装。
培训体系构建:确保自动化知识在企业内部传承为了确保利迅达自动化机台能够被有效使用和维护,在企业内部构建一个可持续的培训体系至关重要,这关乎自动化知识的传承和设备的长期效能。这个体系应该是分层级、覆盖全员、且持续进行的。***层级是面向管理层和项目决策者的“战略层”培训,内容侧重于自动化投资回报分析、项目管理和预期效益评估,旨在统一思想,获得支持。第二层级是**,面向设备的直接使用者,包括“操作员”和“维护工程师”。操作员培训重点是安全规程、日常操作、常规保养和简单故障报警处理。维护工程师培训则深入得多,包括机器人及**设备的机械原理、电气原理图阅读、PLC基本逻辑、高级故障诊断、备件更换以及预防性维护计划的执行。第三层级是面向工艺工程师的“应用层”培训,内容涵盖机器人离线编程、打磨工艺参数优化、新产品的调试方法等。培训形式应多样化:初期由利迅达供应商提供集中的现场培训;随后企业应建立内部培训师制度,由受训的**员工作为知识传播的节点;编制详尽的、图文并茂的标准化作业指导书(SOP)和故障处理指南;定期组织经验分享会。一个健全的培训体系,能有效降低对少数“**”的依赖。
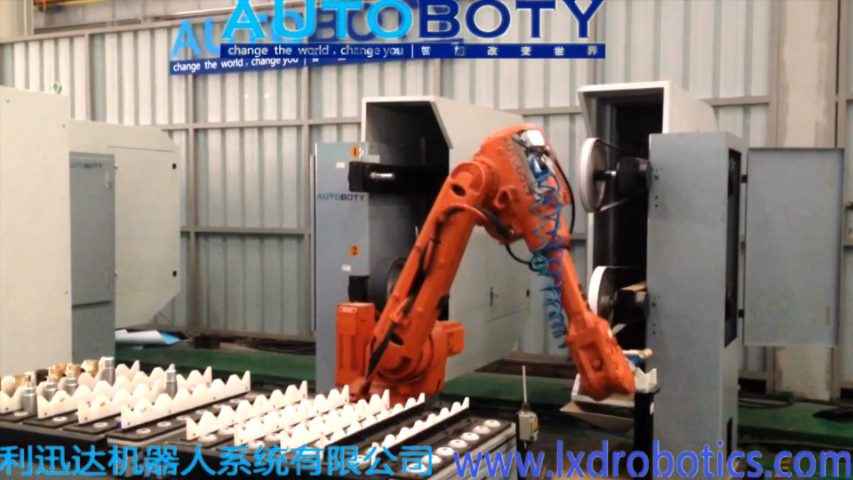
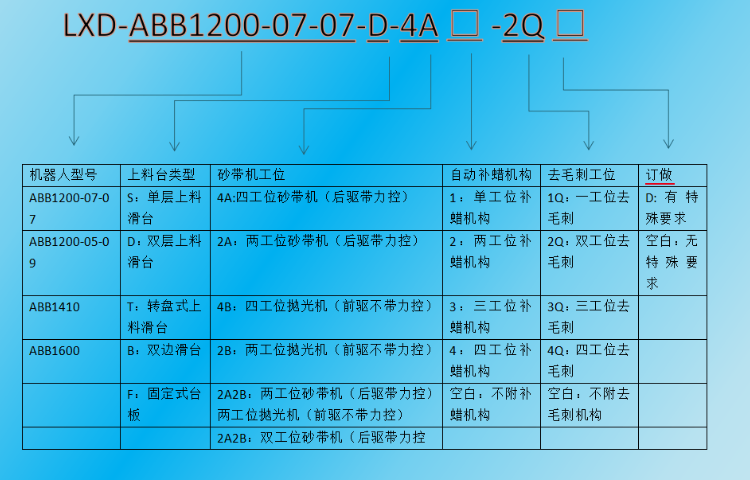
利迅达机台提供了多种上料台类型,以适应不同生产规模、工件特性和车间布局的需求。“S:单层上料滑台”是**基础的配置,结构简单,成本较低。它提供一个平面的滑台供放置工件,适用于工件种类单一、生产批量不大、或作为入门级自动化改造的场景。“D:双层上料滑台”在单层的基础上增加了空间利用率,可以在同一占地面积内容纳更多的工件,***延长了自动运行的时间,减少了操作人员的上下料频率,非常适合中等批量、追求设备连续运行的应用。“T:转盘式上料滑台”采用旋转式设计,通常包含多个工位。它可以实现更复杂的逻辑,例如一个工位上料、一个工位加工、一个工位下料,形成连续的流水线节拍。这种形式节拍性非常***率高,尤其适合与生产线其他环节进行同步衔接。“B:双边滑台”是一种创新的设计,它可能允许从设备的两侧进行上料,或者一侧上毛坯,另一侧下成品,实现了物料的单向流动,避免了物流混乱,适合于将设备集成到线性生产布局中。“F:固定式台板”则是**简单的形式,它没有自动滑移或旋转功能,工件被直接固定在台板上。这可能适用于非常重、非常大或不适合移动的工件,或者用于小批量、多品种的试制生产,需要频繁更换夹具和程序的研发环境。ABB4600型号适合负载要求更高的应用场景。
选型过程中如何平衡标准配置与定制化需求在利迅达机台的选型过程中,如何在经济高效的标准配置与完美契合自身需求的定制化(“D”选项)之间找到平衡点,是每个用户需要面对的**决策。标准配置是利迅达基于大量行业应用经验总结出的比较好性价比方案,其优势在于技术成熟、交付周期短、价格相对稳定、且备件充足。用户应首先评估标准配置是否能够满足其**生产需求。例如,如果ABB2600机器人的负载和范围足够,双层上料滑台(D)和双立柱(2A)的工位能满足工艺节拍,且不带补蜡机构和防尘间(或选FD)也能接受,那么标准型无疑是比较好选择。然而,当出现以下情况时,就需要认真考虑定制化:工件的形状或尺寸非常特殊,标准夹具无法稳定装夹;工艺要求集成标准清单之外的特殊工具(如盘式抛光轮、数控铣头等);生产环境有特殊要求,如防爆、超高洁净度等;需要与现有生产线进行深度自动化集成,涉及复杂的通信协议和机械接口。选择定制化意味着需要投入更多的沟通时间、可能更高的费用和更长的交付周期。因此,决策流程应该是:明确**需求与“锦上添花”的需求->评估标准配置与需求的匹配度->对于不匹配项,评估其业务影响和投资回报->。 双工位上料平台实现不间断循环生产。南宁一体化双立柱/三立柱机台降价
自动补蜡机构延长砂带使用寿命。直销双立柱/三立柱机台服务
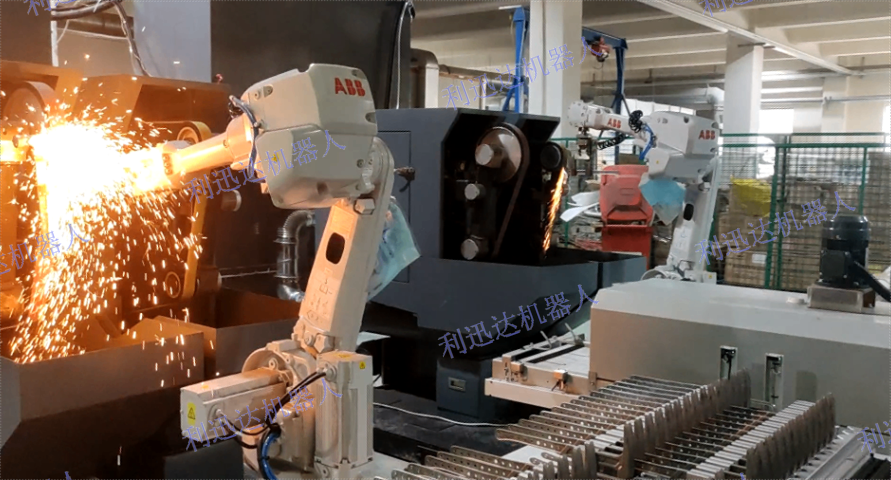
水龙头把手作为**卫浴产品,其高光洁度(常达镜面效果)的抛光要求是对自动化设备工艺能力的严峻考验。利迅达机台通过一系列技术组合,实现了这一目标的可靠达成。首先,从粗磨到精磨的多工位、多工序协同是基础。一个典型的抛光路径可能包括:在***工位使用粒度较粗的砂带(如80-120目)快速去除表面的铸造氧化皮和合模线;在第二工位使用中等粒度砂带(如180-240目)进行中度抛光,消除上一道工序的划痕;在第三、四工位则使用细粒度(如400-800目)乃至超细粒度的砂带或布轮进行精抛和镜面处理。机器人在每个工位都会以不同的轨迹、速度和压力进行作业,这些参数都经过反复试验和优化,并固化在程序中。其次,恒定的力控至关重要。在精抛阶段,压力必须稳定在较低的范围(如20-50N),任何微小的波动都可能在高光表面上产生可见的“橘皮”纹或微小划痕。利迅达的0-200N气动力控系统确保了压力的***稳定。第三,自动补蜡机构在镜面抛光中扮演了关键角色。它定时、定量地为精抛砂带或布轮提供抛光蜡,这层蜡膜在工件与工具之间形成了缓冲和润滑,是获得均匀、光亮表面的“化学”保障。**后,机器人运动的平稳性和轨迹精度是“物理”保障。ABB机器人优异的多轴联动控制能力。 直销双立柱/三立柱机台服务
广东利迅达机器人系统股份有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**广东利迅达机器人系统股份供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
与双立柱/三立柱机台相关的文章
青岛通用双立柱/三立柱机台销售厂家
- 肇庆通用双立柱/三立柱机台检修 2026-01-29
- 济南定做双立柱/三立柱机台 2026-01-29
- 广西直销双立柱/三立柱机台供应商 2026-01-29
- 广州一体化双立柱/三立柱机台检查 2026-01-28
- 天津直销双立柱/三立柱机台服务热线 2026-01-28
- 中山直销双立柱/三立柱机台降价 2026-01-27
- 辽宁通用双立柱/三立柱机台生产厂家 2026-01-27
- 河北定做双立柱/三立柱机台销售厂家 2026-01-27
- 山东自动化双立柱/三立柱机台设备价钱 2026-01-27
- 工业双立柱/三立柱机台检修 2026-01-27
- 钦州工业双立柱/三立柱机台维保 2026-01-26
- 深圳直销双立柱/三立柱机台维保 2026-01-26
与双立柱/三立柱机台相关的产品

与双立柱/三立柱机台相关的新闻
-
河北一体化双立柱/三立柱机台供应商 2026-01-24 05:11:47售后服务与技术支持在长期运营中的重要性投资利迅达自动化机台是一项长期决策,其在整个生命周期内的稳定运营,高度依赖于强大而及时的售后服务与技术支持体系。这套体系涵盖多个层面:首先是快速响应的故障维修。当设备出现突发停机时,用户需要能够通过电话、远程协助等方式***时间联系到技术支持人员。利...
-
茂名双立柱/三立柱机台厂家报价 2026-01-24 08:12:46未来技术演进趋势:AI视觉与自适应磨削展望未来,利迅达这样的自动化打磨技术将继续向更智能、更柔性的方向发展,其中AI视觉与自适应磨削技术的结合是重要趋势。目前的自动化打磨主要针对已知外形、固定位置的工件。而AI视觉的引入将带来**性变化。通过3D视觉系统扫描待加工的毛坯件,可以实时获取其...
-
钦州定做双立柱/三立柱机台厂家报价 2026-01-24 14:11:28“0-200N恒定气动力控”是确保利迅达机台加工品质稳定性的**技术之一。在传统的手工打磨或一些简单的机械打磨中,工具与工件之间的接触压力往往是不稳定的,依赖于工人的手感或弹簧的被动补偿,这直接导致磨削量不均匀,表面质量波动大。利迅达采用的力控系统,通常由气缸、精密调压阀、传感器及控制系...
-
东莞定做双立柱/三立柱机台厂家报价 2026-01-23 09:12:58设备安装与现场调试的关键步骤与注意事项利迅达机台的安装与调试是确保设备长期稳定运行的重要环节,通常包括几个关键步骤。首先是场地准备。用户需根据设备图纸,准备好坚固平整的地基,承载能力需满足要求。预留出设备就位、操作和维护所需的空间,并确保电源(电压、频率、容量)、气源(压力、流量、洁净度...
与双立柱/三立柱机台相关的问题
新闻资讯
产品推荐
-
广东工业小型打磨去毛刺设备服务热线
2026-09-17 -
深圳自动化双工位砂带机打磨设备方案
2026-09-17 -
柳州工业全自动打磨机器人工作站供应商
2026-09-17 -
双工位砂带机打磨设备降价
2026-09-17 -
茂名小型打磨去毛刺设备耗材
2026-09-17 -
辽宁自动化小型打磨去毛刺设备系列
2026-09-17 -
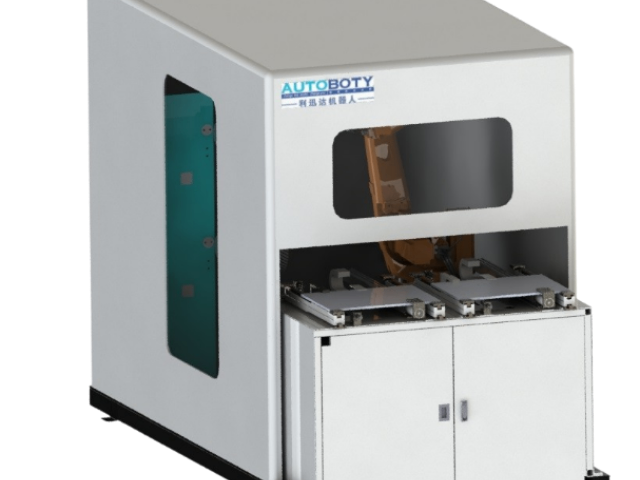
惠州直销双工位砂带机打磨设备方案
2026-09-16 -

茂名通用小型打磨去毛刺设备耗材
2026-09-16 -
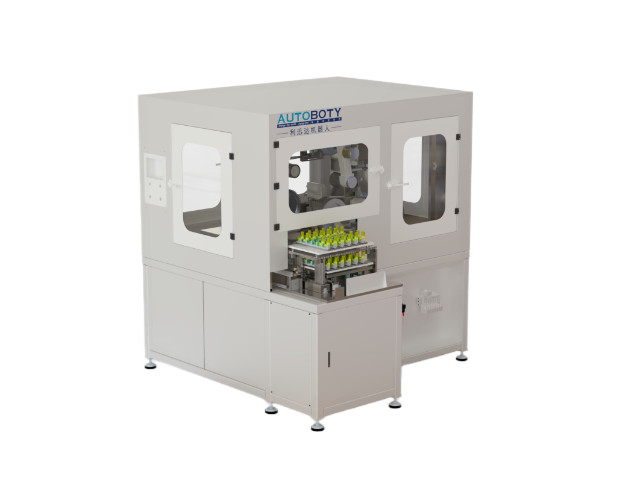
清远自动化小型打磨去毛刺设备厂家报价
2026-09-16