3.氧化膜:①铝合金表面容易形成一层难熔的氧化铝氧化膜,影响焊接质量。②解决方法:焊接前彻底清理铝合金表面,采用交流电源焊接以清理氧化膜。4.接头软化:①铝合金焊接接头容易软化,焊缝强度系数低于母材。②解决方法:优化焊接参数,选择合适的焊接方法,如双脉冲焊接,以提高焊缝强度。铝合金焊接技术是现代工业不可或缺的一部分,掌握高效、稳定的焊接方法对于提升产品质量和生产效率至关重要。通过了解铝合金焊接的技术难点、选择合适的焊接方法,以及掌握正确的操作要点,我们可以更好地应对铝合金焊接中的挑战。随着科技的不断进步,铝合金焊接技术也在不断创新和完善。未来,我们期待更多先进的焊接技术和设备出现,为铝合金的应用开辟更广阔的空间。同时,也希望广大焊接技术人员能够不断学习和探索,共同推动铝合金焊接技术的发展和进步。焊层薄,坡口角度减5°,填充金属少,能耗链再省。新疆整套储液器焊机
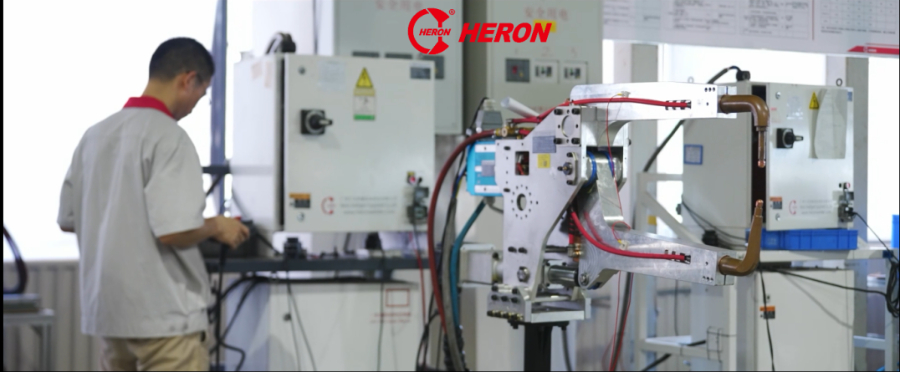
0520-汽车行业科普-点焊焊钳点焊焊钳——藏在车身里的“隐形裁缝”,亨龙带你揭秘焊钳的全线知识点焊焊钳作为现代工业制造中不可或缺的**设备,是电阻点焊工艺的关键执行部件。它通过电极施加压力并传递电流,利用电阻热效应使金属材料在接触面熔化并结合,形成坚固的焊点。在汽车制造、家电生产、航空航天等工业领域,点焊焊钳发挥着"钢铁裁缝"的关键作用,直接影响产品的质量与生产效率。点焊焊钳的基本原理点焊焊钳基于电阻点焊的基本原理工作,整个焊接过程主要分为四个阶段:电极加压阶段:焊钳的电极臂将待焊接的金属工件夹紧,确保工件间有良好的接触,减少电阻热的损失。通电加热阶段:通过焊钳向工件施加高电流,电流在工件接触面产生大量电阻热,使金属迅速熔化。熔核形成阶段:在电极压力和电流的共同作用下,熔化的金属在接触点处形成熔核,实现工件的连接。冷却凝固阶段:断开电流后,熔核在电极压力的作用下冷却凝固,形成**终的焊点。点焊焊钳的**是利用电流通过金属接触面产生的电阻热效应,将金属连接在一起。电阻热的大小与电流强度、接触电阻和通电时间成正比,因此焊钳需要精确控制这三个参数,以确保焊接质量。山东储液器焊机哪家强佛山客户月产30万储液器,良品率99.8%。
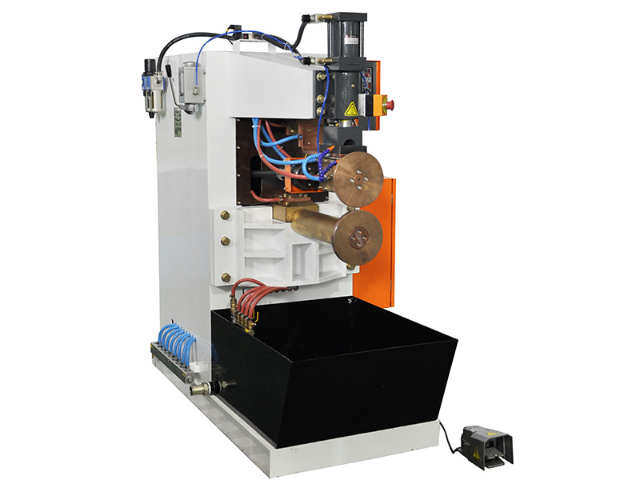
随着现代工业的发展,对材料强度的要求越来越**度高度钢作为新一代结构材料,在航空航天、汽车制造、桥梁建设等领域得到了广泛应用。然而,强度高度钢的焊接过程相对复杂,需要掌握一定的技术要点,以确保焊接接头的质量和性能。本文将介绍强度高度钢的特点、技术要点、主要焊接方式以及技术难点和解决方法。一、强度高度钢的特点强度高度:强度高度钢的主要特点是抗拉强度在860兆帕以上,屈服强度约为480MPa,远高于传统低合金结构钢。高韧性:强度高度钢不*强度高,而且韧性好,能够承受较大的变形而不破裂。高耐磨性:由于强度高度钢的合金含量较高,因此具有良好的耐磨性。良好的综合力学性能:强度高度钢在强度、韧性、耐磨性等方面表现出良好的综合性能,适用于制造要求强度高、抗冲击性能好的汽车零部件,如变速箱壳体、车桥、发动机曲轴等。二、强度高度钢的技术要点焊接前的准备:强度高度钢对化学成分控制要求较高,不允许出现较大的波动。在焊接前,需要对钢材进行严格的化学成分分析和预处理,以确保焊接接头的质量。选择合适的焊接方法:根据强度高度钢的厚度、合金含量以及所需的焊接性能,选择合适的焊接方法。常见的焊接方法包括电弧焊、激光焊、电阻焊等。
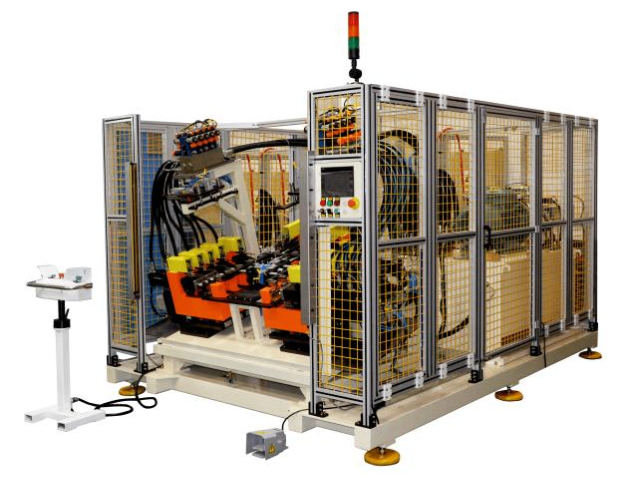
成为一种灵活且高效的焊接解决方案,完全能满足汽车制造等行业对焊接质量和工艺的严格要求。大功率H系列电容储能焊机:大型部件焊接的“全能选手”-25KJ/30KJ/35KJ/40KJ大功率H系列主要应用于大型零部件的多点凸焊和环形凸焊,在车门框架、汽车座椅滑轨、热水器进出水管、洗碗机内胆等大型部件焊接方面优势明显。它刚性强,保障了焊接过程的稳定性和可靠性;设计紧凑、占地面积小,节省了宝贵的生产空间;能完美适配大型零部件,拓宽了应用范围。而且,它完全符合欧洲CE标准和北美CUL标准,品质有保障;焊接清洁可靠,减少了后续处理工序;充电时间只需1秒,极大地提高了生产效率,为企业带来更高的经济效益。客户定制专机:焊接需求定制的“专属工匠”亨龙的客户定制专机服务,专为有特殊焊接需求的客户打造。在焊接工艺方面,专业团队会依据客户的独特要求,精确匹配适宜的焊接技术,无论是复杂的焊接流程,还是对焊接质量的严苛标准,都能完美达成;针对不同生产规模,团队会合理规划设备产能,定制的设备既能满足大规模生产时的高效需求,也能适配小批量生产的灵活调度。凭借专业的技术和用心的服务,从前期设计到后期调试。焊接+检测一体,省1名终检员,效率反升。
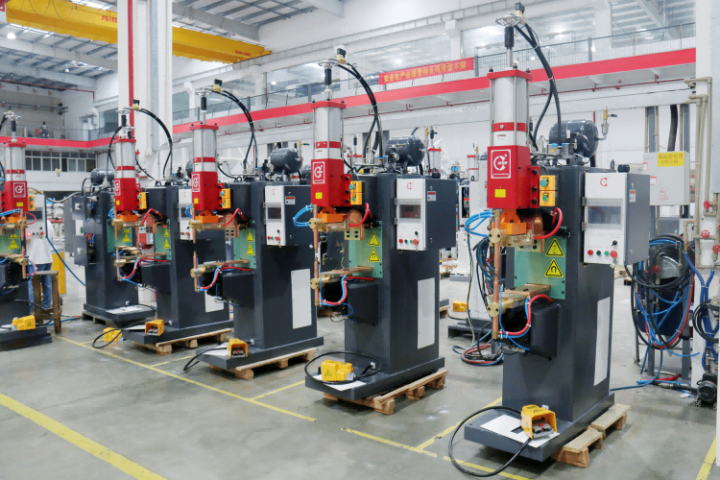
延长了挂板的使用寿命,还降低了生产成本和人工成本。自动化视觉系统:工作站配备了**的视觉识别系统,能够自动识别工件的位置、尺寸和形状等信息,实现精细定位和快速抓取。通过与自动化机械臂的配合,工作站能够自动完成取料、送料和铆接作业,**提高了生产效率和产品质量。**节能:工作站采用**的控制系统和节能技术,能够实现对铆接过程的精确控制,降低能耗和生产成本。同时,由于无需使用焊材和进行防锈处理,进一步降低了生产成本和环境污染。价值实现延长制造成品使用寿命:采用Tog-L-Log无铆钉铆接技术,避免了焊点生锈的问题,使得空调挂板的使用寿命得到了***延长。这不*能够提高空调的整体性能,还能够降低用户的维修成本,维护了客户品牌的市场正面形象。减少成本:通过实现全站自动化,工作站能够大幅度降低人工成本投入。同时,由于工艺的改进,减少了产品连接前的预开孔和连接后的防锈工序成本,降低了非必要的焊材成本。这些成本的降低使得空调挂板的制造成本得到了有效控制。提高生产效率:工作站能够实现快速、准确的铆接作业,且可以同时铆接多个成品。这种**的生产方式使得空调挂板的制造周期得到了大幅度缩短,提高了生产效率和市场竞争力。焊接余热回收,给前道清洗加热,二次节能。山西购买储液器焊机
视觉自动寻位,取消划线工,一年省人工4万元。新疆整套储液器焊机
如使用低氢型焊接材料、烘干焊接材料等;焊后及时进行后热消氢处理,后热温度一般在200-350℃,保温时间根据焊件厚度确定。对于热裂纹,调整焊接材料成分,降低焊缝中低熔点共晶物的含量;优化焊接工艺参数,减小焊接应力,如采用较小的焊接电流、较快的焊接速度等。(二)接头软化技术难点:在焊接热影响区,由于热循环的作用,热成型钢的组织会发生变化,导致强度和硬度降低,即接头软化现象。这会严重影响焊接接头的承载能力和整体性能。解决方法:选择合适的焊接方法,如激光焊、电子束焊等能量密度高的焊接方法,可有效减小热影响区的宽度和受热程度,降低接头软化的程度。同时,优化焊接工艺参数,控制热输入,尽量减少对热影响区组织的影响。对于已经出现接头软化的情况,可以通过焊后适当的热处理,如回火处理,来恢复接头的部分性能。(三)气孔问题技术难点:焊接过程中,气体侵入焊缝或冶金反应产生的气体未能及时逸出,会在焊缝中形成气孔。气孔的存在会降低焊缝的致密性和强度,影响焊接接头的质量。解决方法:确保焊接材料的干燥,避免受潮;加强焊接过程中的气体保护,选择合适的保护气体和气体流量,保证气体保护的有效性。合理控制焊接工艺参数。新疆整套储液器焊机
如汽车零部件、航空航天结构件、电子产品的外壳等。操作要点:精确控制焊接电流、时间和压力,确保...
【详情】亨龙电阻焊设备:金属连接领域的重要力量在金属连接技术不断迭代发展的当下,电阻焊凭借其高效、优...
【详情】进入焊接阶段,启动储液器焊机,焊机的电极会精细地接触到储液器的焊接部位。在焊接过程中,要密切观察...
【详情】还可以为生产决策提供有力支持。焊接质量实时监控技术的未来未来,焊接质量实时监控技术将继续向智...
【详情】储液器焊机自动化,开启高效生产新篇章 储液器焊机的自动化程度是其区别于传统焊接设备的重要特...
【详情】### 储液器焊机焊接效率提升策略之人员培训篇 人员的操作水平对储液器焊机的焊接效率有着重...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】确保散热片与壳体的密封性,降低热失效风险。三、亨龙智能装备:电阻焊设备选型亨龙为电机制造业提...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】