主要用于连续焊缝的创建,如金属容器的边缘密封。电极沿预设焊缝轨迹移动,同时施加电流和压力,形成连续的焊接线。缝焊特别适用于要求高气密性或水密性的焊接任务。凸焊(ProjectionWelding):凸焊通过在待焊工件上预制凸点或凸台,增加接触面积和电阻,从而优化焊接效率和质量。该方法常用于将螺母、螺栓等紧固件焊接至金属板上,具有变形小、强度高的特点。对焊(ButtWelding):对焊涉及两个相同或不同材质的金属棒、管等直接对接,通过电阻加热使端面熔融并压合。对焊适用于大截面金属件的连接,如电线电缆、钢管的制造,能够确保接头强度高、导电导热性能佳。电阻焊技术,凭借其高效、节能、环保的特性,在现代制造业中发挥着举足轻重的作用。深入理解电阻焊的基本原理及其多样化的应用,有助于我们更准确地选择焊接工艺,优化生产流程,提升产品质量。随着科技的日新月异,电阻焊技术正不断革新,向更高的自动化、智能化水平迈进,为制造业的转型升级注入强劲的技术动力。能耗实时监控,APP推送节电排行榜,节能看得见。四川储液器焊机
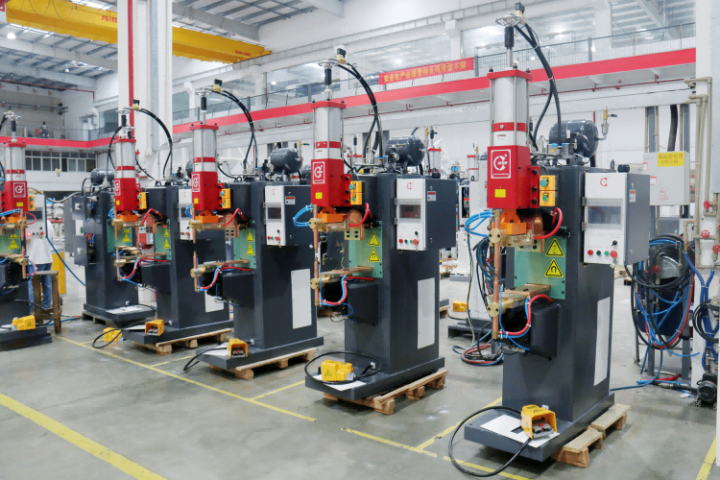
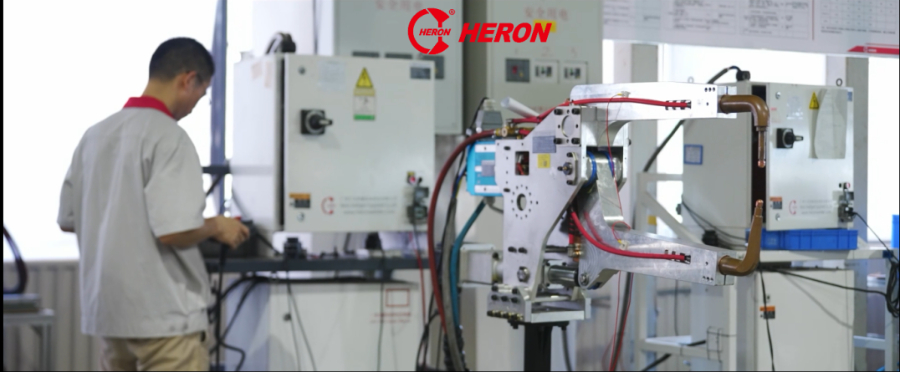
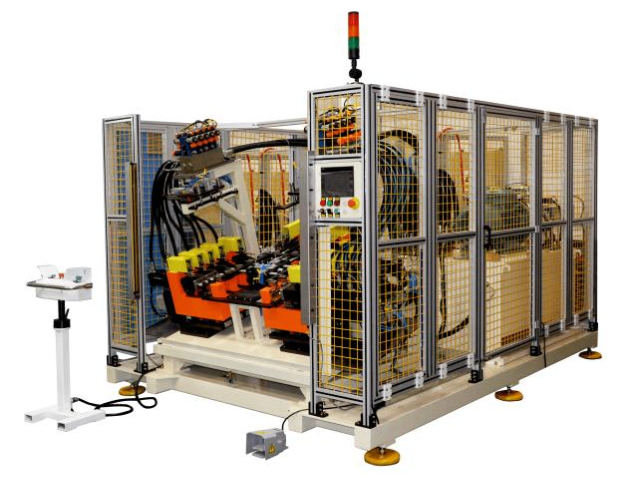
储液罐,是空压机中的关键部件,一般安装在吸气口上。目前存在以下焊接难题:成本高,现用炉焊耗电,且炉预热耗电1200-1500度,耗电量大;现行炉焊高温,链条耐热层等更换频繁,拆装复杂;作业条件严苛,现用炉焊要求作业温度达40-50度;效率低下,现行炉焊效率30s/个;无法实现自动化;焊接品质因焊料填充不均匀而不稳定。针对以上问题,亨龙研发制造了降本增效的焊接精品——空调压缩机储液器上下壳和筒体焊接中压储能焊机。1.引入中压电容储能电阻焊工艺替代传统钎焊工艺,改变了传统的储液罐炉中钎焊工艺,无污染,无排放,耗能低,可实现全程室温清洁生产;2.省去了钎料和持续加热带来的能源消耗,节约了成本,更环保;3.采用中压电容储能机可实现低成本小批量的生产;4.整线全自动工艺,焊接过程可实现无人化作业,生产节拍为8s/台,大幅度的提高了生产效率。选择亨龙!可行——产品系列完整,解决方案多样可靠——设备质量稳定,行业案例丰富可能——创新能力***,企业视野开阔专注——专攻电阻焊接,持续高效投入专业——技术能力出色,响应速度迅捷专心——心系社会责任,不改成立初心 山东自动储液器焊机焊层薄,坡口角度减5°,填充金属少,能耗链再省。
以混合气体保护焊为例)技术特点:混合气体保护焊通常采用氩气和二氧化碳等混合气体作为保护介质,依靠焊丝与焊件之间产生的电弧来熔化金属进行焊接。具有成本相对较低、焊接工艺适应性强、可进行全位置焊接等优点。适用范围:可焊接各种厚度的热成型钢,对于中厚板(3-10mm)的焊接应用较为广。在汽车制造的一些非关键结构部位或维修领域使用较多。操作要点:保证气体保护的效果,防止空气侵入焊缝。合理选择焊丝直径、焊接电流、电压和气体流量等参数。根据热成型钢的厚度和焊接位置调整参数,确保焊缝成型良好。同时,要注意焊接过程中的防风措施,风速过大时应采取防护措施或停止焊接。此外,要对焊接区域进行严格清理,去除油污、铁锈等杂质,以保证焊接质量。五、热成型钢的技术难点及解决方法(一)焊接裂纹技术难点:热成型钢在焊接过程中极易产生冷裂纹和热裂纹。冷裂纹主要是由于氢的扩散、焊接应力以及淬硬组织的形成所导致;热裂纹则是由于焊缝金属在凝固过程中,低熔点共晶物的存在,在拉应力作用下产生。解决方法:对于冷裂纹,焊前进行预热,预热温度一般在100-200℃之间,根据钢材厚度和成分适当调整;严格控制焊接工艺参数,减少氢的来源。
电阻焊机,作为现代工业的中流砥柱,其性能的稳定性与可靠性直接关系到生产线的流畅与产品质量的可靠。然而,在日复一日的辛勤工作中,设备难免会遭遇灰尘、油污等杂质的侵袭,进而影响其正常运转与焊接品质。为此,我们精心准备了这份电阻焊设备清洁与保养的全攻略,旨在帮助您轻松应对设备维护挑战,确保生产的高效与品质的稳定。一、清洁步骤1.断电与冷却:在进行任何清洁工作之前,务必先切断电阻焊机的电源,并等待设备充分冷却至安全温度,以防止触电或烫伤。2.外部清洁:使用柔软的干布或无尘布擦拭设备外壳,去除表面的灰尘和污垢。对于难以清理的污渍,可使用中性清洁剂(如稀释后的洗洁精)轻轻擦拭,然后用湿布擦净,再用干布擦干。避免使用含有研磨颗粒或强腐蚀性的清洁剂,以免损伤设备表面。3.内部清洁:打开设备机箱或面板,使用压缩空气或吸尘器清理内部的灰尘和杂物。对于电路板、连接器等敏感部件,应使用对应的电子清洁剂或酒精棉进行清洁,但要确保清洁剂不会渗入电路板内部。4.电极与夹具清洁:电极和夹具是电阻焊机中与工件直接接触的部件,其清洁程度直接影响焊接质量。使用对应的电极清洁剂或砂纸轻轻打磨电极表面,去除氧化层和残留物。自动识别工件二维码,调程序零人工。
现用炉焊要求作业温度达40-50度。4.效率低下,现行炉焊效率30s/个。5.无法实现自动化。6.焊接品质因焊料填充不均匀而不稳定。降本增效的焊接神器针对以上问题,亨龙研发制造了降本增效的焊接精品——空调压缩机储液器上下壳和筒体焊接中压储能焊机。1.引入中压电容储能电阻焊工艺替代传统钎焊工艺,改变了传统的储液罐炉中钎焊工艺,无污染,无排放,耗能低,可实现全程室温清洁生产;2.省去了钎料和持续加热带来的能源消耗,节约了成本,更**;3.采用中压电容储能机可实现低成本小批量的生产;4.整线全自动工艺,焊接过程可实现无人化作业,生产节拍为8s/台,大幅度的提高了生产效率。选择亨龙!可行——产品系列完整,解决方案多样可靠——设备质量稳定,行业案例丰富可能——创新能力**,企业视野开阔专注——专攻电阻焊接,持续**投入——技术能力出色,响应速度迅捷专心——心系社会责任,不改成立初心亨龙,**的世界品牌!储液器五大小组,共用一套夹具底板,换型3分钟。河南储液器焊机厂商
双丝焊选项,熔敷效率再提35%,节拍再砍。四川储液器焊机
有效提高了生产线的整体产出能力,满足了汽车制造行业对于高效生产的迫切需求。3.成本的降低:减少了焊接工序设计,中压电容储能电阻焊工艺简化了焊接流程。传统焊接工艺可能需要多个复杂的工序来确保焊接质量,而这种创新工艺通过其独特的能量控制和焊接机制,能够在较少的工序下实现同样甚至更好的焊接效果。这不*减少了工人在每个工件上花费的操作时间,还降低了因工序繁琐可能导致的出错概率。设备机身采用紧凑的结构设计,这一设计理念是基于中压电容储能电阻焊工艺的特性而精心打造的。紧凑的机身结构意味着设备在工作场地中占用的空间更小。在汽车制造车间这种空间有限且需要布局众多设备的环境中,节省的每一寸空间都具有重要意义。它可以为企业留出更多的空间用于其他生产设备的布局或者物料的存放,提高了整个车间的空间利用率。省去了攻丝回牙和补焊工序,这是中压电容储能电阻焊工艺的一大优势。攻丝回牙工序在传统焊接工艺中是为了保证螺母与焊接部位的螺纹匹配,但在这种创新工艺下,由于焊接质量的提高,不再需要这一工序。补焊工序通常是因为传统焊接中可能出现焊接不牢固或焊接缺陷而进行的二次焊接,而本工艺稳定的焊接质量避免了这种情况的发生。四川储液器焊机
如汽车零部件、航空航天结构件、电子产品的外壳等。操作要点:精确控制焊接电流、时间和压力,确保...
【详情】亨龙电阻焊设备:金属连接领域的重要力量在金属连接技术不断迭代发展的当下,电阻焊凭借其高效、优...
【详情】进入焊接阶段,启动储液器焊机,焊机的电极会精细地接触到储液器的焊接部位。在焊接过程中,要密切观察...
【详情】还可以为生产决策提供有力支持。焊接质量实时监控技术的未来未来,焊接质量实时监控技术将继续向智...
【详情】储液器焊机自动化,开启高效生产新篇章 储液器焊机的自动化程度是其区别于传统焊接设备的重要特...
【详情】### 储液器焊机焊接效率提升策略之人员培训篇 人员的操作水平对储液器焊机的焊接效率有着重...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】确保散热片与壳体的密封性,降低热失效风险。三、亨龙智能装备:电阻焊设备选型亨龙为电机制造业提...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】