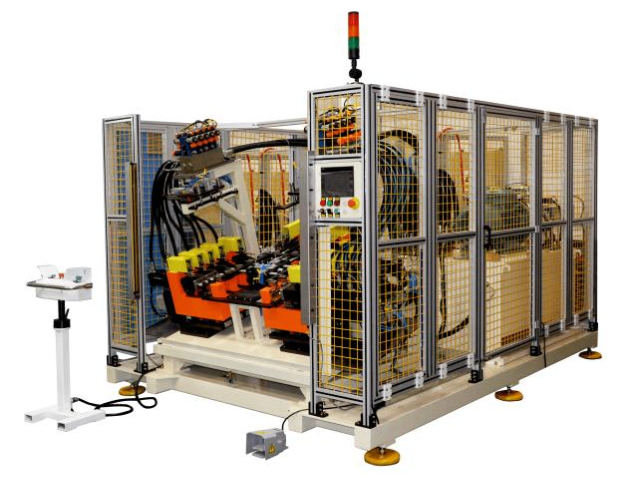
③通过增加焊接单元或优化控制系统可提升产能④新增实时焊接质量参数监控仪等模块可延长设备寿命。在兼容性方面依然不容小觑。中频点焊机、凸焊机等其智能控制系统支持等主流工业协议,可与ERP、MES系统无缝对接,适配高强度钢、铝合金等多种材料焊接,轻松融入自动化产线,减少系统集成成本。制造业的宿命是与时间赛跑——订单提前、技术迭代、电价上涨、人工短缺……广州亨龙智能装备坚持创新策略——让设备自身去适应时间,而不是让时间去折磨设备。当同行还在讨论“今年省多少采购成本”时,广州亨龙智能装备给予更多制造企业制定智慧型的长期战略,不再依靠单行的成本算法,而正在用十年、二十年可验证的数据,让34年乃至更多的时间成为企业更可靠的金属连接工程师,巩固生产终端。模块化围栏,产能旺季加2工位,淡季拆1位。广西储液器焊机服务电话
亨龙电阻焊设备保证了焊点的强度和密封性,有效防止制冷剂泄漏,提升了压缩机的整体可靠性和效率,降低了因焊接质量问题导致的产品故障率。亨龙电阻焊设备之所以能够在众多应用场景中表现优越,得益于其先进的技术和研发创新。公司拥有一支专业的研发团队,他们不断探索电阻焊技术的前沿领域,引入智能化控制技术、先进的焊接材料和工艺,持续优化设备性能。例如,亨龙电阻焊设备配备了智能焊接控制系统,该系统可以实时收集焊接过程中的关键参数数据(如位移、压力、电流等)并输出可视化曲线,便于操作员实时监控焊接质量。同时,设备还具备故障诊断和预警功能,能够实时监测焊接过程中的各项参数,一旦发现异常情况,立即发出警报并提供故障解决方案,有效提高了生产的连续性和稳定性。从设备的硬件配置来看,亨龙选用的电气元件和机械部件,确保设备的耐用性和可靠性。其焊接变压器采用先进的设计和制造工艺,具有高效节能、体积小、重量轻等优点,能够为焊接过程提供稳定的电源。焊接电极采用特殊合金材料制成,具有良好的导电性、耐磨性和耐高温性能,延长了电极的使用寿命,降低了企业的运营成本。展望未来,随着制造业的不断升级和新兴产业的快速发展。吉林储液器焊机服务价格智能提示缺料,省掉统计员,数据零差错。
1)技术难点:焊接参数的选择:强度高度钢的合金含量较高,对焊接参数的选择要求较高。不合适的焊接参数可能导致焊接接头出现裂纹、气孔等缺陷。电极的磨损:在电阻焊过程中,电极容易磨损,导致焊接质量下降。电极的磨损还会加速合金化反应,进一步影响焊接质量。(2)解决方法:l优化焊接参数:通过试验和实践经验,优化焊接参数,确保焊接接头的质量和性能。可以采用**的焊接设备和控制系统,实现焊接参数的精确控制和调整。l选择合适的电极材料:根据强度高度钢的合金成分和焊接要求,选择合适的电极材料。同时,定期对电极进行检查和更换,以确保焊接接头的质量。综上所述,强度高度钢的焊接需要掌握一定的技术要点和选择合适的焊接方法。电阻焊作为一种常用的焊接方法,在强度高度钢的焊接中具有广泛的应用前景。然而,在实际应用中,还需要注意焊接参数的选择、电极的磨损等问题,并采取相应的解决方法,以确保焊接接头的质量和性能。
压缩机是空调器制冷剂循环的动力源,它驱动管路系统中的制冷剂往复循环,通过热交换达到制冷或制热的目的。压缩机安装在空调器的室外机中,一般为黑色立式圆柱体外形,是室外机中体积的部件,被制冷器管路围绕。亨龙带着大家一起,解锁空调压缩机,了解空调压缩机的内外部结构。一、空调压缩机的外部构成不管是什么类型的空调器,其压缩机从外部看,结构大致相同,由压缩机主机、接线端子、吸气口、排气口和储液罐等部分组成。压缩机主机:压缩机主机是压缩机的主体部门,内部由压缩机电动机和机械部件构成,是实现制冷剂压缩循环的关键部件;储液罐:压缩机储液罐安装在吸气口上,用于将循环制冷管路中送入的制冷剂气液分离,使进入压缩机的只有制冷剂气体。吸气口和排气口:与管路系统相连,其中吸气口吸入低压的制冷剂气体,经过压缩机压缩后,经排气口排出高温高压的制冷剂气体,压缩机两侧的管路形成高低压差,使制冷剂形成循环。接线端子:位于接线盒内部,用来插接供电线缆,为压缩机内部的电机提供供电电压。二、压缩机的内部结构由于空调器所具有的制冷(或制热)能力不同,不同空调器所采用的压缩机类型也有所区别,即压缩机的内部结构有所区别。AGV自动回料,叉车司机少1人,安全隐患归零。
以混合气体保护焊为例)技术特点:混合气体保护焊通常采用氩气和二氧化碳等混合气体作为保护介质,依靠焊丝与焊件之间产生的电弧来熔化金属进行焊接。具有成本相对较低、焊接工艺适应性强、可进行全位置焊接等优点。适用范围:可焊接各种厚度的热成型钢,对于中厚板(3-10mm)的焊接应用较为广。在汽车制造的一些非关键结构部位或维修领域使用较多。操作要点:保证气体保护的效果,防止空气侵入焊缝。合理选择焊丝直径、焊接电流、电压和气体流量等参数。根据热成型钢的厚度和焊接位置调整参数,确保焊缝成型良好。同时,要注意焊接过程中的防风措施,风速过大时应采取防护措施或停止焊接。此外,要对焊接区域进行严格清理,去除油污、铁锈等杂质,以保证焊接质量。五、热成型钢的技术难点及解决方法(一)焊接裂纹技术难点:热成型钢在焊接过程中极易产生冷裂纹和热裂纹。冷裂纹主要是由于氢的扩散、焊接应力以及淬硬组织的形成所导致;热裂纹则是由于焊缝金属在凝固过程中,低熔点共晶物的存在,在拉应力作用下产生。解决方法:对于冷裂纹,焊前进行预热,预热温度一般在100-200℃之间,根据钢材厚度和成分适当调整;严格控制焊接工艺参数,减少氢的来源。焊枪角度电动可调,0–45°任意摆,厚薄件通吃。广东哪里有储液器焊机
一体式焊钳,二次电缆短1米,电损再减2%。广西储液器焊机服务电话
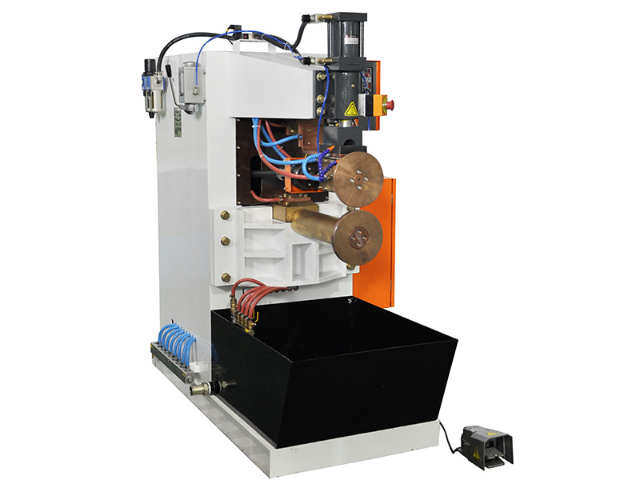
在当代工业制造领域,焊接技术堪称连接金属材料的重要技艺之一。电阻焊,作为一种高效且环保的焊接手段,凭借其独特的工艺优势,在诸如汽车零部件制造、航空航天、电子产品等多个关键行业占据了一席之地。电阻焊的基本原理电阻焊技术,简而言之,即通过电流在接触面引发的电阻热,促使金属局部熔融并紧密结合。其工作原理精炼为“电阻发热,热融结合,压力固化”:电阻发热:当两块待焊金属工件紧密贴合时,大电流(通常为数千至数万安培)穿越接触面。由于接触面存在微小电阻,电流流通时会产生明显热量。热融结合:这些热量迅速提升接触区域金属至熔融状态。压力固化:在持续外力的作用下,熔融的金属相互渗透、混合,冷却后凝固成坚固的焊接接头。电阻焊的分类与应用电阻焊技术依据具体的工艺特性和实施策略,可细分为多种类型,每种类型均拥有独特的应用场景和优势:点焊(SpotWelding):SpotWelding是电阻焊的普遍形式,尤其适用于薄板结构的焊接,如汽车车身的组装。在此过程中,电极通过瞬时大电流在工件特定点上作用,形成小型熔核,实现连接。点焊效率高、成本低、易于自动化,但不适用于对焊接强度要求较高的场合。缝焊(SeamWelding):缝焊作为点焊的连续版本。广西储液器焊机服务电话
如汽车零部件、航空航天结构件、电子产品的外壳等。操作要点:精确控制焊接电流、时间和压力,确保...
【详情】亨龙电阻焊设备:金属连接领域的重要力量在金属连接技术不断迭代发展的当下,电阻焊凭借其高效、优...
【详情】进入焊接阶段,启动储液器焊机,焊机的电极会精细地接触到储液器的焊接部位。在焊接过程中,要密切观察...
【详情】还可以为生产决策提供有力支持。焊接质量实时监控技术的未来未来,焊接质量实时监控技术将继续向智...
【详情】储液器焊机自动化,开启高效生产新篇章 储液器焊机的自动化程度是其区别于传统焊接设备的重要特...
【详情】### 储液器焊机焊接效率提升策略之人员培训篇 人员的操作水平对储液器焊机的焊接效率有着重...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】确保散热片与壳体的密封性,降低热失效风险。三、亨龙智能装备:电阻焊设备选型亨龙为电机制造业提...
【详情】在电机行业的生产制造领域,焊接工艺被普遍运用,且焊接部件需要满足强度和精度高的焊接要求。而电...
【详情】