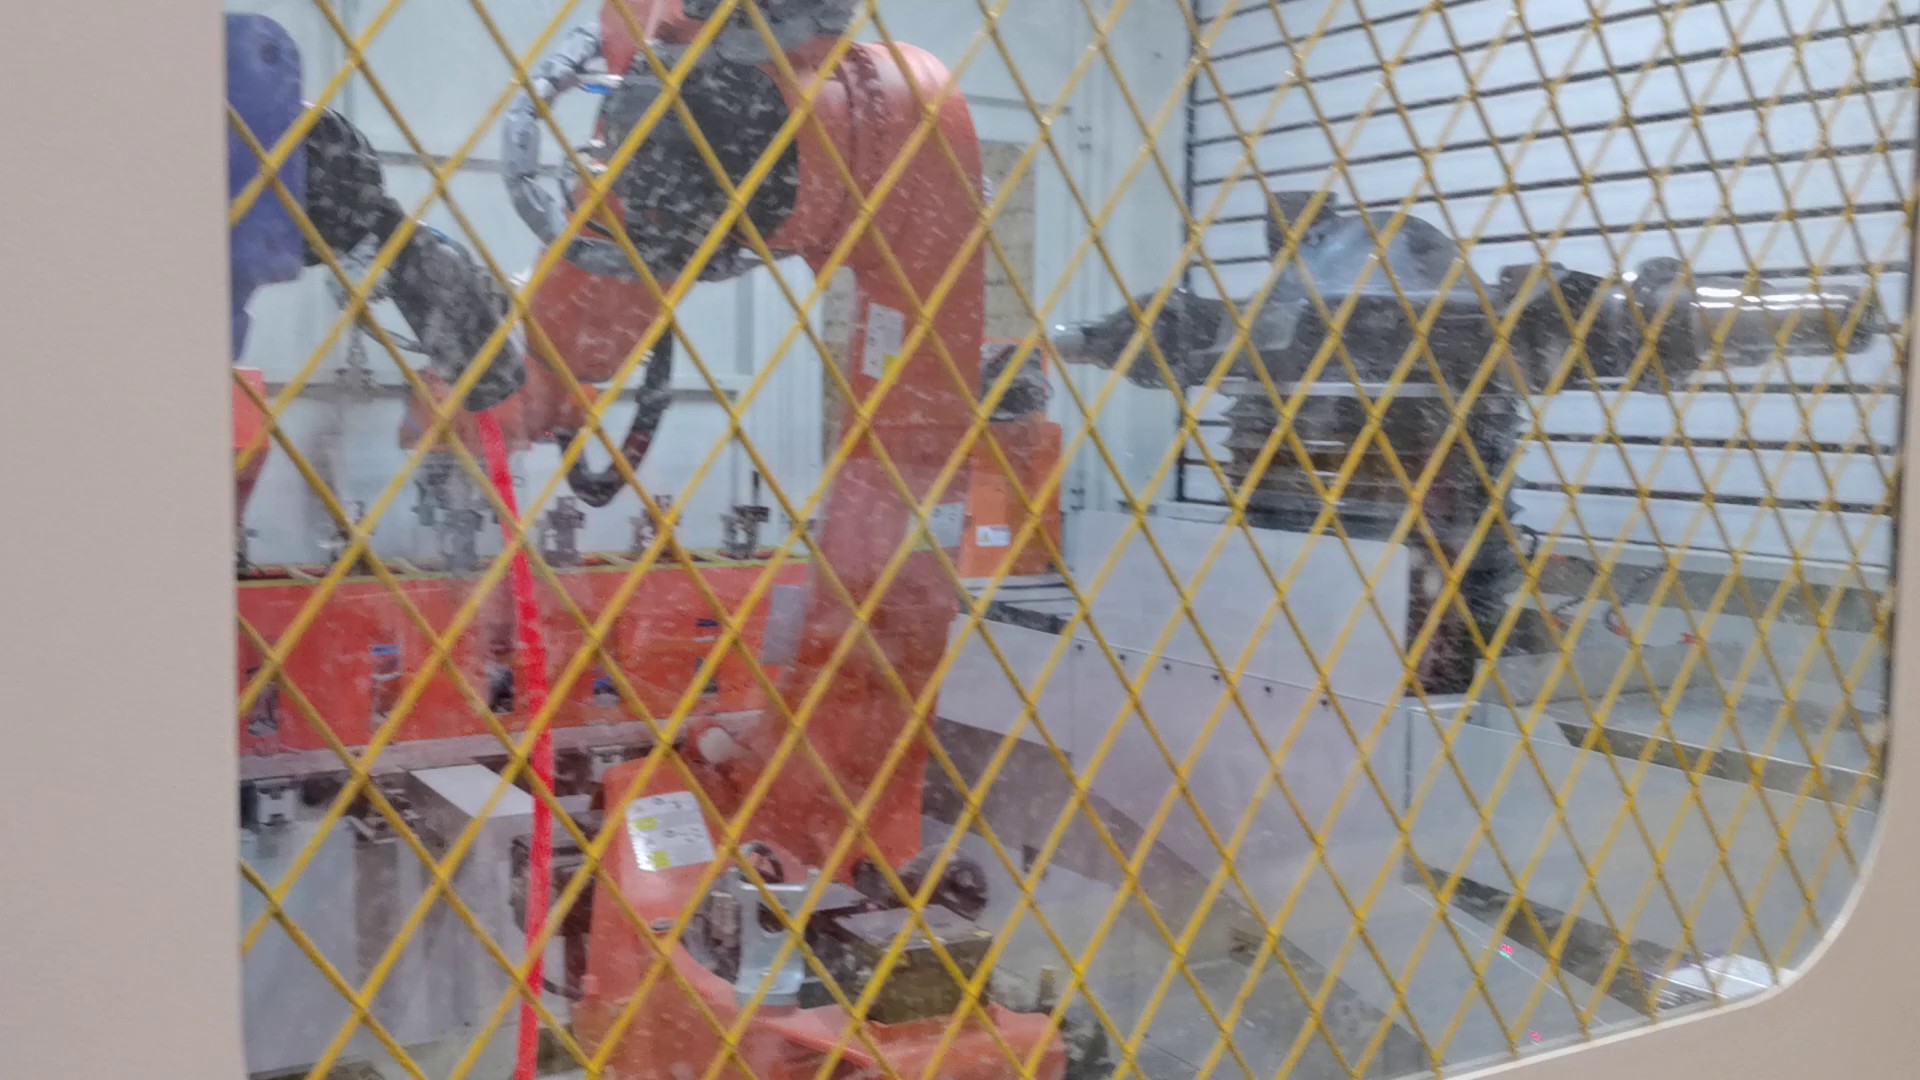
大型铸件(如挖掘机动臂、起重机转台,单重 5-50 吨、结构含复杂腔室)的人工去毛刺存在多重效率瓶颈,而设备通过针对性设计,从根源上解决这些问题。人工清理的首要局限是操作适配性差:大型铸件体积庞大,人工需借助脚手架攀爬作业,只移动至铸件顶部或腔室内部就需 30-60 分钟,且无法触及深腔焊缝、异形拐...
大型铸件去毛刺设备基本参数
- 品牌
- ABB,发那科,库卡,新时达
- 型号
- LXD-KR210-R2700-S-1A-1-7Q-D
- 电压
- 380
- 加工定制
- 是
- 外形尺寸
- 4000*3500*3500
- 重量
- 10000
- 用途
- 去毛刺
- 产地
- 广东
- 厂家
- 广东利迅达机器人系统股份有限公司
大型铸件去毛刺设备企业商机
参数调控层面,设备内置 200 + 种规格专属参数库:针对不同规格铸件的毛刺特性,如 10 吨以下铸件的微小边毛刺(0.1-0.5mm),自动调取激光清洗模块(功率 300-400W、扫描速度 500mm/s);20 吨以上铸件的粗大浇冒口(直径 10-50mm),切换高压水射流系统(压力 600-1000MPa、喷嘴流量 50L/min);平板类铸件(如宽 4 米的轧机牌坊)则启动数控打磨模块(转速 1200-1800r/min、压力 30-50N),无需人工反复调试,10 秒内完成参数切换。针对结构规格差异,设备搭载 3D 动态路径规划功能:面对深腔类铸件(如深度 2 米的发动机缸体),通过 3D 扫描生成内腔模型,控制高压水喷嘴沿腔壁曲线运动;处理异形曲面铸件(如曲率半径 2 米的起重机吊钩),自动调整激光头摆动角度(±30°),确保无清理盲区。这种全维度适配能力,使单台设备可满足重型机械、风电、核电等领域 85% 以上规格大型铸件的加工需求,避免设备重复投入,降低企业生产成本。大型铸件去毛刺设备环保工艺节约能耗。中国台湾机械大型铸件去毛刺设备货源充足
大型铸件去毛刺设备
大型铸件去毛刺设备搭载的智能化监控系统,是保障重型机械铸件去毛刺精度与作业安全的中枢,通过多维度实时监测实现全流程可控。该系统集成压力、位移、视觉、温度等多类型传感器,每秒可完成 10 次数据采集与分析,覆盖设备关键运行环节。在作业模块监控上,针对高压水射流系统,实时监测水压波动(控制在 ±5MPa 内),若出现压力骤降或超标,立即触发阀门调节指令,避免因水压不稳导致毛刺残留或铸件表面损伤;对于激光清洗模块,动态追踪激光功率(误差≤2%)与聚焦位置,通过视觉传感器捕捉毛刺去除后铸件表面粗糙度(实时反馈 Ra 值),确保 0.02mm 级微小毛刺彻底去除,符合重型机械精密衔接要求。中国台湾使用大型铸件去毛刺设备型号大型铸件去毛刺设备适用于风电大型铸件去毛刺。
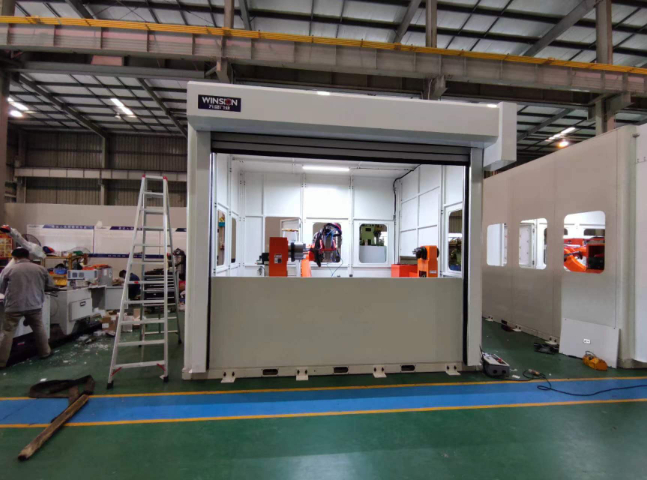
实时表面监测进一步筑牢保护防线:设备搭载 3D 光学表面检测仪,每完成 10cm² 区域清理即扫描表面状态,若检测到铝合金壳体出现 Ra>1.6μm 的划痕,或球墨铸铁斗杆表面存在 0.02mm 级微裂纹,立即暂停作业并自动下调对应模块参数(如激光功率降低 50W、打磨压力减少 5N),直至表面检测达标。这种低损伤工艺彻底解决传统人工清理(易造成铝合金表面划痕率超 20%、球墨铸铁表面裂纹率超 15%)的问题,使不同材质铸件表面完好率稳定在 99% 以上,满足工程机械铸件的装配精度与外观质量要求。
在夹具柔性适配层面,设备针对不同材质特性定制夹持方案:处理球墨铸铁材质的挖掘机斗杆(易因刚性夹持开裂)时,采用带橡胶缓冲层的弧形夹具,夹持压力控制在 50-60MPa,通过 0.1mm 级自适应微调贴合铸件表面,避免局部应力集中;加工 Q345 钢材质的挖掘机动臂(重量大、需稳固固定)时,切换至合金夹具,配合机械锁止结构,夹持力提升至 80-100MPa,确保作业中无位移;面对铝合金材质的轻型工程机械壳体(质软、易划伤),则启用轻质防滑夹具,接触面覆盖硅胶垫,既防止夹持划伤,又避免因夹具过重导致壳体变形。大型铸件去毛刺设备节省企业时间成本。
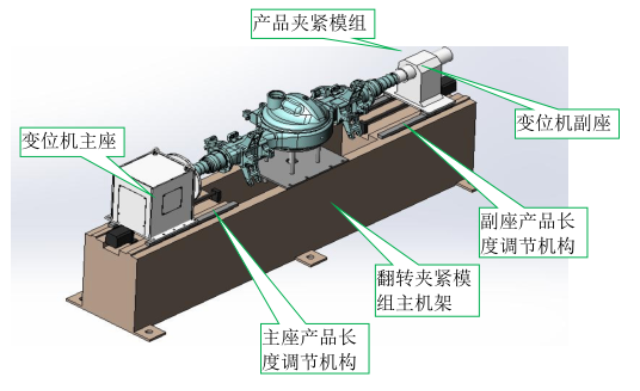
进程中的实时调节是把控的关键:系统集成压力、位移、温度等 12 类传感器,每秒采集 10 组数据并与标准阈值比对。若高压水射流压力偏离 ±5MPa 区间,立即触发液压阀自动校准;清理塔筒法兰密封面时,视觉传感器监测到打磨轨迹偏移 0.05mm,同步修正机械臂运动路径,确保每处毛刺去除均匀,进程精度偏差控制在 0.1mm 内。针对深腔结构的主轴箱体,系统还会动态调整喷嘴转速(1500-2000r/min),避免腔壁清理不彻底或过度磨损,保障进程连贯性。异常处理环节,系统实现 “秒级响应”:当检测到激光模块温度超 60℃(阈值),或负压吸尘系统负压值低于 - 0.06MPa(堵塞预警),立即触发声光报警并暂停进程,同时在操作界面弹出故障原因(如 “激光冷却水管堵塞”)与解决方案,平均故障处理时间缩短至 5 分钟,较人工排查(30 分钟以上)减少 83%,避免进程长时间中断导致的产能损失。大型铸件去毛刺设备减少工装夹具更换频率。天津国内大型铸件去毛刺设备价格合理
大型铸件去毛刺设备兼具柔性适配与智能监控。中国台湾机械大型铸件去毛刺设备货源充足
在毛刺去除彻底性上,设备解决传统人工清理的残留痛点:挖掘机动臂的多组焊缝(厚度 15-25mm)易残留焊渣毛刺(高度 3-8mm),人工打磨难以触及焊缝根部,易导致后续销轴装配卡滞;设备采用高压水射流(压力 600-800MPa)配合扇形喷嘴,可深入焊缝间隙 0.5mm 处去除毛刺,结合激光清洗模块处理 0.02-0.5mm 微小焊渣,确保焊缝区域无残留,避免应力集中引发的开裂风险。起重机转台的液压接口密封面(Ra 需≤1.6μm),人工清理易因打磨不均留下划痕,设备通过柔性磨头(弹性聚氨酯材质)与实时压力控制(波动≤±2N),使密封面平整度误差≤0.03mm,杜绝液压油泄漏问题。中国台湾机械大型铸件去毛刺设备货源充足
广东利迅达机器人系统股份有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同广东利迅达机器人系统股份供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
与大型铸件去毛刺设备相关的文章
珠海工业大型铸件去毛刺设备售后服务
- 防城港大型铸件去毛刺设备生产厂家 2026-09-11
- 柳州定做大型铸件去毛刺设备方案 2026-09-11
- 茂名工业大型铸件去毛刺设备生产厂家 2026-09-11
- 珠海自动化大型铸件去毛刺设备生产厂家 2026-09-11
- 山东通用大型铸件去毛刺设备系列 2026-09-11
- 广东一体化大型铸件去毛刺设备服务热线 2026-09-11
- 南宁一体化大型铸件去毛刺设备维保 2026-09-11
- 广州大型铸件去毛刺设备售后服务 2026-09-11
- 桂林自动化大型铸件去毛刺设备服务热线 2026-09-10
- 辽宁大型铸件去毛刺设备供应商 2026-09-10
- 柳州大型铸件去毛刺设备产品介绍 2026-09-10
- 阳江一体化大型铸件去毛刺设备维保 2026-09-10
与大型铸件去毛刺设备相关的产品
与大型铸件去毛刺设备相关的新闻
-
中国台湾机械大型铸件去毛刺设备厂家 2025-11-06 03:15:06针对不同结构铸件的精度痛点,监控系统定制化适配:处理深度 2 米的发动机缸体(深腔类)时,3D 视觉传感器实时扫描内腔轮廓,与预设模型比对,若发现喷嘴路径偏移 0.2mm 以上,立即校准运动轨迹,避免腔壁毛刺残留;处理曲率半径 2 米的起重机吊钩(异形曲面)时,位移传感器同步监测激光头摆动角度(±3...
-
中国台湾购买大型铸件去毛刺设备按需定制 2025-11-06 06:14:29工艺参数的柔性调节是适配关键:针对球墨铸铁(屈服强度约 400MPa),高压水射流压力设为 400-500MPa,激光清洗功率控制在 400-500W,避免冲击或高温导致材质裂纹;处理 Q345 钢(屈服强度 345MPa、韧性强)时,水压可升至 600-800MPa 以去除粗大焊缝毛刺,激光功率提...
-
浙江机械大型铸件去毛刺设备制造价格 2025-11-06 00:27:27粉尘污染控制层面,工艺构建 “源头收集 + 高效过滤” 体系:人工干磨起重机转台弧形接缝时,粉尘排放浓度超 200μg/m³,操作人员需直面矽尘危害,车间粉尘堆积严重;设备在高压水射流、打磨模块处同步配备负压吸尘装置(风量 1500-2000m³/h),搭配 HEPA 高效过滤器(过滤效率 99.9...
-
广东销售大型铸件去毛刺设备技术指导 2025-11-06 01:15:05多场景适配的高效性更避免重复投入:面对挖掘机动臂(钢材质深腔)、起重机转台(球墨铸铁曲面)、钢 - 铝复合壳体(多材质拼接)三类不同铸件,设备无需更换主体结构,15 分钟内即可完成夹具与参数切换,较传统 “一台设备对应一类铸件” 的模式(换设备需 2-3 小时),换型效率提升 8 倍;且处理复杂部位...
与大型铸件去毛刺设备相关的问题
新闻资讯
产品推荐
-
工业全自动打磨机器人工作站降价
2026-09-17 -
中山定做双工位砂带机打磨设备系列
2026-09-17 -
防城港直销全自动打磨机器人工作站售后服务
2026-09-17 -
广东工业小型打磨去毛刺设备服务热线
2026-09-17 -
深圳自动化双工位砂带机打磨设备方案
2026-09-17 -
柳州工业全自动打磨机器人工作站供应商
2026-09-17 -
双工位砂带机打磨设备降价
2026-09-17 -
茂名小型打磨去毛刺设备耗材
2026-09-17 -
辽宁自动化小型打磨去毛刺设备系列
2026-09-17