
- 品牌
- 气力输送系统
- 型号
- 负压气力
- 类型
- 带式输送机,斗式输送机,胶带输送机,刮板输送机,螺旋输送机,悬挂输送机,辊道输送机,滚筒输送机,振动输送机,链板输送机
- 产地
- 上海,四川,山东,广东,江西,北京,宁夏,浙江
粉体气力输送系统:物料处理的高效之选精细控制,适应多样物料粉体物料种类繁多,从轻质的糖粉到高密度的矿物粉,物料特性各不相同,对输送系统的要求也大相径庭。粉体气力输送系统配备智能化控制模块,能够灵活调整输送速度、气流压力及物料流量,从而满足不同物料的输送需求。无论是易碎的颗粒,还是易潮解的粉体,都能得到精细且温和的输送,避免物料损坏或性能改变。减少堆积,优化处理效率粉体物料容易因静电、湿气等原因在输送管道中堆积,从而影响输送效率甚至造成堵塞。粉体气力输送系统通过优化气固混合流动模式,降低了物料在管道内的停留时间,同时避免了料流不畅的问题。此外,系统的自清洁设计还能在输送完成后自动清空管道内部残留物,确保每次输送的物料处理效率始终处于比较好状态。平均生产率高,吸送式卸船机生产能力比抓斗式卸船机和埋刮板式卸船机高约10%~20%;南通混合式输送系统设计
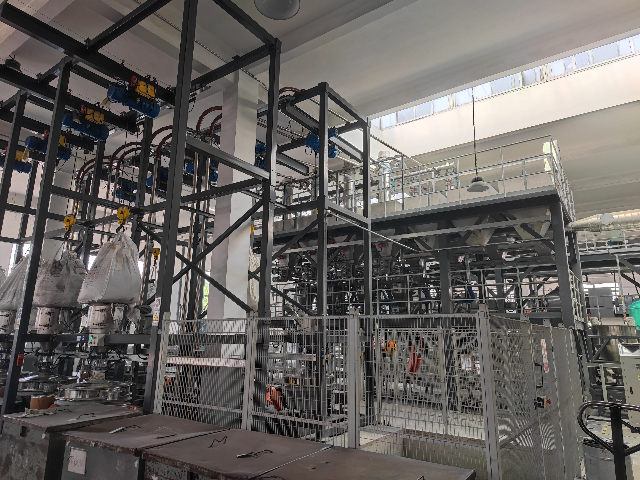
气力输送的效率高吗?气力输送系统设备的优点是什么?在处理大量散装物料时,气力输送的效率相对较高。气力输送系统设备一般用于输送颗粒/粉末,这些颗粒/粉末由在传输线中移动的气流输送单元装载。气动输送机的一般工作原理是传递气流的动能。由于空气是清洁能源,系统在完全封闭的环境中工作,物料损耗和环境污染降到低,运输运行一般为零损耗。当获得和使用压缩空气时,气力输送系统设备中的许多地方都可能发生能量损失。通过对节能预防措施的综合研究,可以避免这些损失,明显降低能耗。由于气力输送系统的能源成本超过总成本的一半,气动应用的设计考虑了效率和节能,初期投资成本可在短时间内收回。常用的气力输送方式有:浓相气力输送系统、稀相气力输送系统、正压气力输送系统和负压气力输送系统。江西稀相输送系统设计可以减少货损,提高货物质量。
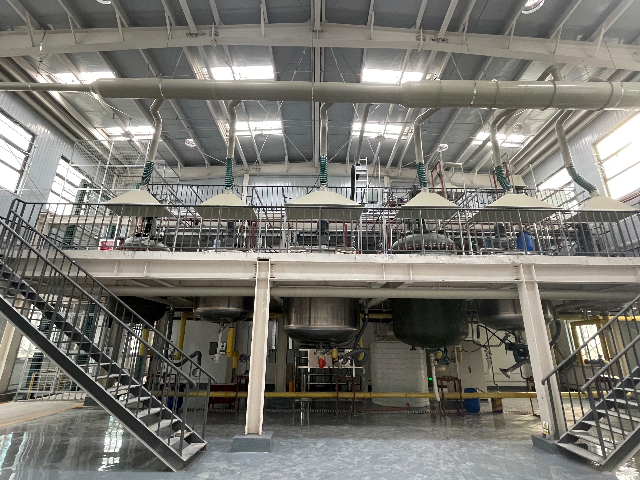
负压稀相输送系统的设备结构优势3.耐用且易维护的输送管道高耐磨、耐腐蚀的物料制成负压稀相输送系统管道,在恶劣环境下可长期使用,使装备故障减少,维修次数减少。管道光滑内壁使摩擦阻力有效降低,在输送过程中保证物料顺畅,系统维护费用降低。4.自动化控制,简化操作流程该系统装有智能控制系统,使用者可透过触摸屏操作,实时监视整个传送过程。自动化的控制系统能够对输送速度、管路压力、气流量等进行自动调节,从而保证物料输送的稳定性及精确性,减少人工操作及出错,生产线自动化水平得到提升。
粉体气力输送系统:物料处理的高效之选在工业生产中,粉体物料的加工是必不可少的环节。如何保证物料在输送过程中不受污染,性能稳定,便于操作,成为企业重视的一个主要问题,这也是企业目前关注的焦点。凭借其封闭、高效的输送模式,粉体气力输送系统正逐步成为优化物料处理流程的比较好方案。密闭输送,保持物料纯净物料的纯净度在粉体处理过程中,对终产品的品质有着直接的影响。传统输送方式由于接触外界环境容易造成污染,而通过全密闭管道输送粉体气力输送系统,使得灰尘、湿气、杂质等从空气中有效地杜绝了进入输送过程。这一特性对于很大程度保持材料原有性能和质量的食品、医药等对材料洁净度有严格要求的行业尤为重要。用于港口卸船时,还具有以下独特优点。
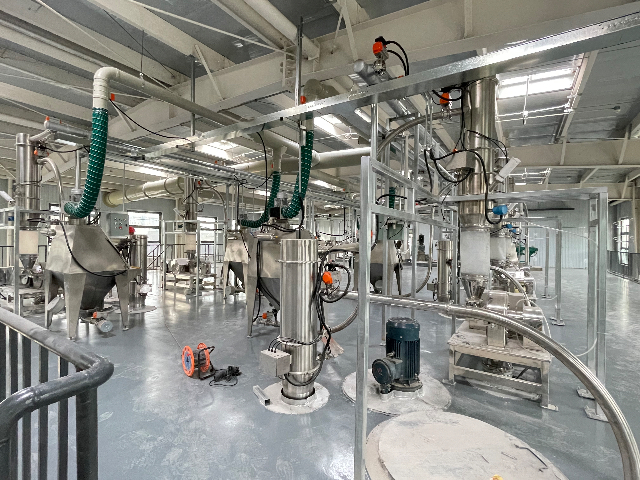
气力输送是连续输送方式的一种,较其他连续输送方式,有如下优点。(3)在输送过程中可以实现多种工艺操作,如混合、粉碎、分级、干燥、冷却、除尘和其他化学反应。如在粮食加工厂气力输送系统还同时进行物料的清理、冷却、分级和设备的通风冷却,气力清理可除去90%以上的轻杂质。(4)结构简单,输送管道断面尺寸小,没有牵引构件,不需无载分支。部件制造容易,重量轻,投资少。(5)生产率较高,一般不受气候条件影响。现代的大型吸粮机单机生产率高达1000t/h以上,还可用多台同时操作,因而能够缩短卸货时间,加速车船周转。(6)有利于实现散装运输,节省包装费用,降低成本。吸送式气力输送装置适用于输送流动性较好的粉粒状物料。南通混合式输送系统设计
由于在密闭系统内运输,气力输送机用于散装水泥可减少环境污染。南通混合式输送系统设计
气力输送:突破距离限制的物料输送解决方案在工业生产中,工厂的布局和效益都受到物料输送距离的直接影响。由于设备占地面积大、能耗高或物料损耗严重等原因,传统的输送方式在面对长距离、大批量的输送需求时,往往难以适应现代化生产的要求。作为一种高效灵活的解决方案,气力传输技术在各种复杂工况下,成功打破距离限制,展现了优异的传输能力。长距离输送,轻松应对通过管道和压缩空气,气力输送系统可以实现长距离的物料输送,可以很容易地把几十米到几百米甚至上千米的距离都覆盖起来。气力输送系统可根据场地需求灵活调整布局,无论是横向输送还是纵向输送。例如,在大型化工厂,原料的存放点通常与生产线有较大的空间距离,传统的输送设备可能需要多级传递,而气力输送系统从仓储区到生产线的物料高效输送,只需要一条管道就可以完成,比较大节省了占地面积,也节省了设备的安装费用。南通混合式输送系统设计


正压稀相输送系统气固分离装置布置在接收料仓顶部,包含旋风分离器与布袋除尘器,物料随高压气流进入料仓,物料沉降收集,含尘尾气经过除尘器过滤后排放。旋风分离器完成大部分物料气固分离,减轻布袋除尘器负荷;布袋捕捉微细粉尘,保证尾气达标。除尘器配备脉冲清灰机构,压缩空气周期性喷吹滤袋,抖落附着粉体,维持滤袋通透。接收料仓安装料位计,联动上游供料器,料仓满料时停止进料,防止溢料。系统工作在正压状态,如果除尘器滤袋破损,含尘气体直接外排,车间粉尘超标。料仓与除尘器壳体承受内部压力,焊接质量需要严格把控。运维重点监测除尘器压差,压差升高**滤袋堵塞,及时启动清灰,定期检查滤袋有无破损,保障尾气洁净,避免粉尘...
- 徐州粉煤灰气力输送系统设计 2026-11-02
- 金华真空气力输送系统电话 2026-11-01
- 宣城粉体气力输送系统设计 2026-11-01
- 衡水真空负压输送系统公司 2026-11-01
- 亳州管链输送系统生产厂家 2026-11-01
- 秦皇岛稀相输送系统厂家 2026-11-01
- 池州粉煤灰气力输送系统装置 2026-11-01
- 蚌埠吸送式输送系统电话 2026-11-01
- 黄山稀相输送系统设计 2026-11-01
- 绍兴吸送式输送系统电话 2026-11-01
- 湖南混合式输送系统厂家 2026-10-31
- 河南正压密相输送系统电话 2026-10-31
- 宁波稀相输送系统 2026-10-31
- 芜湖粉煤灰气力输送系统装置 2026-10-31
- 常州管链输送系统装置 2026-10-31
- 嘉兴吸送式输送系统电话 2026-10-31

- 亳州管链输送系统生产厂家 11-01
- 秦皇岛稀相输送系统厂家 11-01
- 池州粉煤灰气力输送系统装置 11-01
- 蚌埠吸送式输送系统电话 11-01
- 黄山稀相输送系统设计 11-01
- 绍兴吸送式输送系统电话 11-01
- 南通混合式输送系统生产厂家 11-01
- 江苏负压气力配料系统公司 11-01
- 宁波吸送式输送系统装置 11-01
- 邯郸吸送式输送系统生产厂家 10-31