
- 品牌
- ENRX,易孚迪
- 型号
- HeatLine
- 控制方式
- 电流型
- 加工定制
- 是
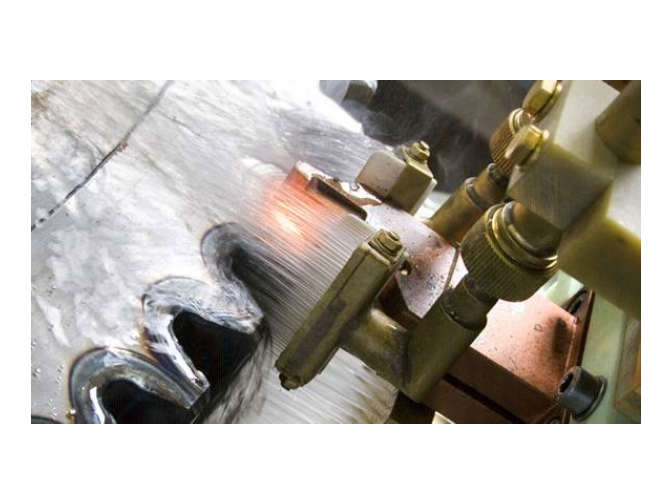
端部效应是感应淬火中常见的加热不均问题,表现为工件端部过热或硬化层过深。其成因是电流在端部集中,导致局部磁场增强。解决方法包括:1)采用渐变式感应器,端部线圈间距增大以分散电流;2)增加辅助导磁体,将磁场引导至中部区域;3)优化扫描速度,端部减速或暂停加热;4)设计补偿加热路径,通过反向扫描平衡端部热量。此外,使用多段式感应器分段加热,可进一步减少端部效应。易孚迪感应设备(上海)有限公司的感应淬火系统配备端部效应模拟功能,通过调整线圈参数与扫描策略,确保工件整体硬化均匀性,满足高精度零件需求。风力发电机的大型回转轴承的滚道和齿圈的无软带淬火技术,工件的直径可以超过5米以上,可提供交钥匙工程。HUB感应淬火回火设备
同步器是汽车变速器中的重要组成部分,用于确保换挡过程中齿轮的平稳接合,减少换挡冲击和噪声。为了实现同步器齿环的精确配合和优良性能,压淬工艺被广泛应用于其生产过程中。压淬是一种结合了压力与淬火的先进工艺,通过在淬火过程中施加一定的压力,使齿环材料在压力下发生塑性变形,进而细化晶粒、提高硬度。这种处理方式不*能显著提高同步器齿环的耐磨性和抗疲劳性,还能优化其接触面的微观结构,减少换挡时的摩擦损失。因此,压淬工艺对于提升同步器性能、改善换挡品质具有重要意义,是变速器制造中不可或缺的一环。风电轴承感应淬火回火系统易孚迪(ENRX)的淬火机可以为带有多个淬火和回火区的复杂零件设计在线的搬运和传送带系统。
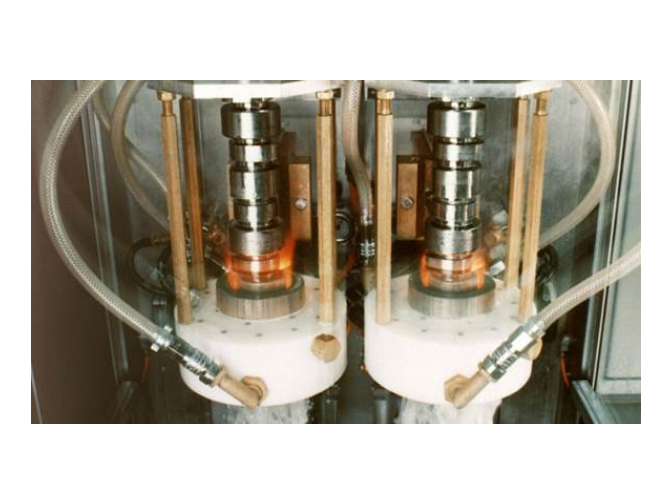
风电变速器大型齿轮在感应淬火前进行预处理,主要作用包括改善材料的原始组织,使晶粒细化、分布均匀,为后续的感应淬火创造良好条件;降低齿轮内部的残余应力,减少淬火过程中的变形和开裂倾向;调整材料的硬度,使其处于适合感应加热的范围,提高淬火后的硬化效果。常见的预处理工艺有正火、退火等,通过这些处理可以消除锻造过程中产生的组织缺陷,保证齿轮在感应淬火后能获得均匀的淬硬层和稳定的力学性能。易孚迪感应设备(上海)有限公司作为ENRX集团的子公司,在为客户提供感应淬火设备的同时,也会根据齿轮的预处理情况提供相应的工艺建议,确保整个处理过程的连贯性和有效性。
感应淬火对材料的要求包括:1)淬透性适中,低碳钢(如20CrMnTi)需配合渗碳,中碳钢(如45钢)可直接淬火,高碳钢需控制淬火温度以避免开裂;2)导磁性良好,铁磁性材料(如钢)感应加热效率高,非铁磁性材料(如铜、铝)需特殊工艺;3)尺寸稳定性,材料需具备均匀的晶粒结构,避免淬火后变形;4)表面质量,工件表面需无油污、氧化皮,防止感应器打火或加热不均。易孚迪感应设备(上海)有限公司提供材料适配性评估服务,通过实验室测试确定好的工艺参数,确保材料性能与感应淬火工艺匹配。感应淬火一种快速且可重复的淬火工艺,可轻松集成到生产线中。
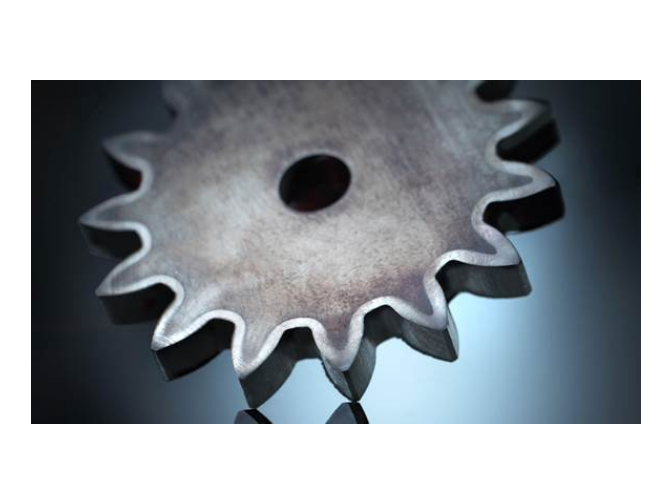
感应淬火可实现花键齿面的选择性硬化,提升耐磨性而不影响心部韧性。其优势包括:1)局部加热减少热影响区,避免花键轴整体变形;2)高频淬火形成0.3-1mm的硬化层,精确匹配齿面接触应力;3)冷却均匀性高,减少齿形误差;4)工艺周期短(秒级),适合批量生产。工艺要点包括:设计齿形感应器,匹配花键模数与压力角;采用同步扫描技术,确保齿面均匀硬化;控制硬化层深度,避免齿根脆性增加。易孚迪感应设备(上海)有限公司的花键淬火机床支持齿面硬化仿真,通过优化参数实现齿面硬度≥58HRC,同时保持心部韧性。易孚迪(ENRX)高频淬火和回火工艺可以提高生产过程的稳定性和一致性。传动轴感应淬火回火系统
易孚迪(ENRX)的淬火机中近一半均为定制设计系统。HUB感应淬火回火设备
滚道无软带淬火容易出现的质量问题包括淬硬层不均匀、表面裂纹、软点等。淬硬层不均匀主要是由于感应加热时磁场分布不均或冷却速度不一致导致的,为避免这一问题,需确保感应线圈与滚道的配合精确,同时保证冷却系统的喷淋均匀,必要时可对感应线圈的形状和冷却水路进行优化。表面裂纹通常是因为加热速度过快、冷却过于剧烈或材料中存在夹杂等缺陷引起的,可通过合理控制加热和冷却参数,选用质优的原材料,并在淬火前对材料进行探伤检查来预防。软点的产生多与加热不足、冷却不良或材料成分偏析有关,解决方法包括提高感应加热的功率或延长加热时间,确保冷却介质的流量和温度稳定,以及加强对原材料的成分检验。易孚迪感应设备(上海)有限公司生产的感应加热设备具有稳定的性能和精确的控制能力,能有效降低滚道无软带淬火中质量问题的出现概率,其设计部门可根据实际情况优化设备结构,提升工艺稳定性。HUB感应淬火回火设备


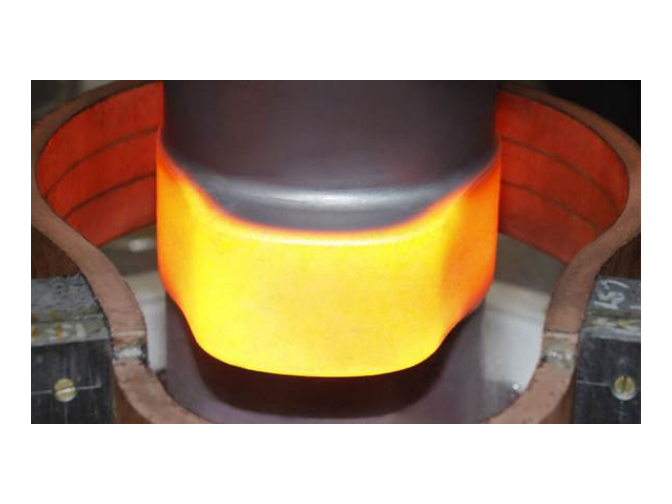
管状工件管径跨度大、应用场景多元,需定制化感应器满足淬火需求,管子感应淬火感应器按管径实际参数设计,调整环形内径、导体间距与长度,适配小口径精密管、大口径工业管等各类管状工件。感应器采用分体式或整体式结构,可搭配输送辊道实现连续淬火,也可配合工装实现单件加工,适配生产线、单机加工等不同场景。作业时根据管径与壁厚调整加热参数,确保管壁表层均匀受热,冷却后硬化层分布一致,避免弯管、壁厚不均等问题。该定制化设计让感应器贴合各类管状工件外形,适配流体输送、机械结构、石油钻采等场景的管状工件淬火需求。曲轴淬硬层深度差一般不超过 1.5mm,过渡层需平缓,通过金相法或硬度法检测验证。电机法兰感应淬火回火设...
- 轴承圈感应淬火生产线 2026-08-28
- 导向轮感应淬火 2026-08-28
- 风电轴承无软带感应淬火回火系统 2026-08-28
- 汽车扭力管感应淬火回火生产线 2026-08-28
- 曲轴卧式感应淬火设备 2026-08-28
- 变速器齿套感应淬火设备 2026-08-28
- 发动机缸套感应淬火回火系统 2026-08-28
- HUB感应淬火回火设备 2026-08-28
- 风电主轴轴承无软带感应淬火设备 2026-08-28
- 高频淬火感应器 2026-08-28
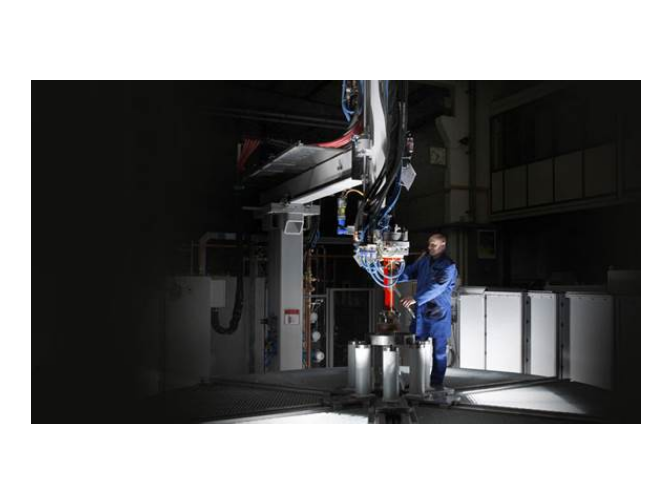

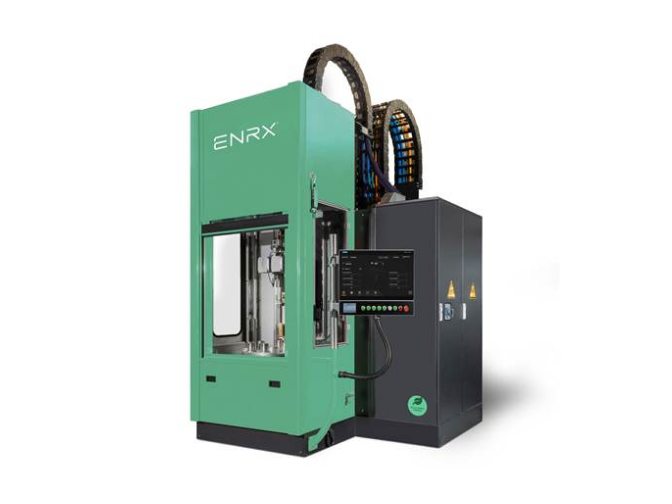
- 回转轴承外滚道感应淬火回火设备 2026-08-28
- 回转支承无软带感应淬火回火系统 2026-04-28
- 转向小齿轮感应淬火生产线 2026-04-28
- 汽缸套感应淬火生产线 2026-04-28
- 德国感应淬火设备 2026-04-28
- 变速器齿套感应淬火压淬回火机床 2026-04-28

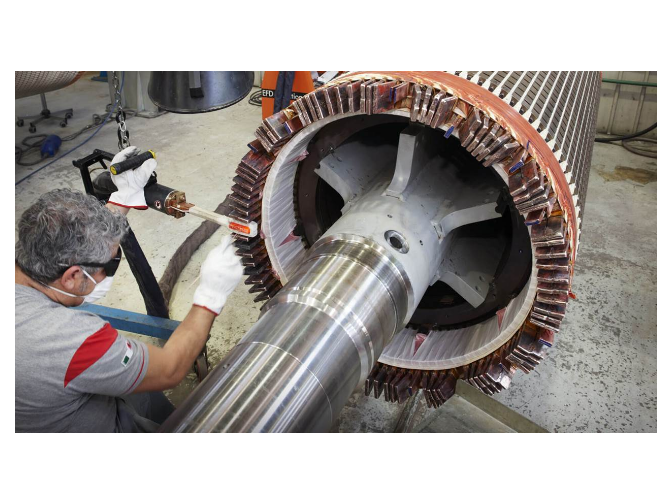
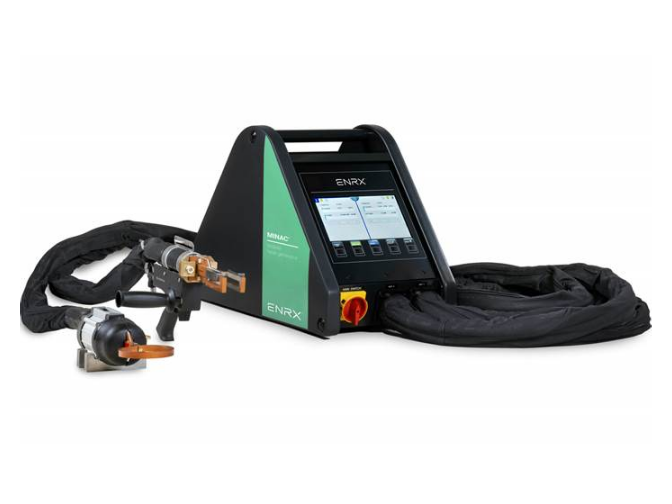
- 断路器钎焊感应器 09-17
- 电机端环钎焊 09-17
- 上海钎焊机床 09-17
- EFD INDUCTION SiC感应钎焊电源 09-17
- 商用冰柜铝管感应钎焊设备 09-17
- 数字化钎焊设备 09-17
- 汽轮发电机短路环感应钎焊 09-17
- 制冷元器件钎焊 09-17
- 航空发动机铝管感应钎焊系统 09-17
- 汽车铜管感应钎焊 09-17