
- 品牌
- ENRX,易孚迪
- 型号
- Sinac / Minac
- 冷却方式
- 水冷
- 提供加工定制
- 是
- 动力形式
- 高周波
- 频段
- 中频,高频
- 作用对象
- 铝,金属
水力发电机组铜排钎焊的工艺参数优化是提高焊接质量的关键。工艺参数主要包括加热温度、加热时间、钎料添加量、保护气体流量等。首先,加热温度需根据铜排材质和钎料熔点确定,通常以钎料熔点以上30-50℃为宜,确保钎料充分熔化并润湿母材,同时避免母材过热导致性能下降。其次,加热时间需根据铜排厚度和加热方式调整,感应加热具有加热速度快、均匀性好的优点,可缩短加热时间并减少热影响区。钎料添加量需精确控制,过多会导致焊缝余高过大,过少则可能产生未熔合缺陷。保护气体流量需根据焊接环境和设备性能调节,确保焊接区域形成良好的惰性气氛,防止氧化。优化工艺参数需结合实验和模拟分析,通过调整单一参数并观察焊接效果,逐步确定好的参数组合。易孚迪感应设备(上海)有限公司,作为ENRX集团在中国的技术佼佼者,其生产的感应钎焊设备配备先进控制系统,可精确调节工艺参数,同时提供工艺开发支持,帮助客户优化铜排钎焊工艺,提高焊接质量和生产效率。感应钎焊由于其快速、高效、精确的特点,被广泛应用于各个行业中的钎焊作业,提高了生产效率和产品质量。低压电器触点感应钎焊
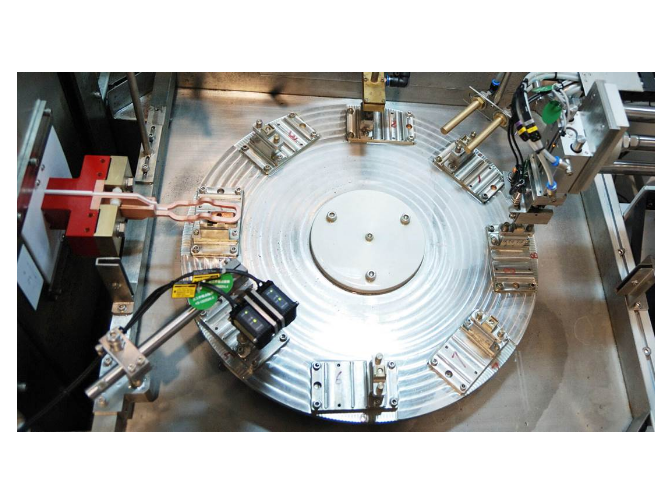
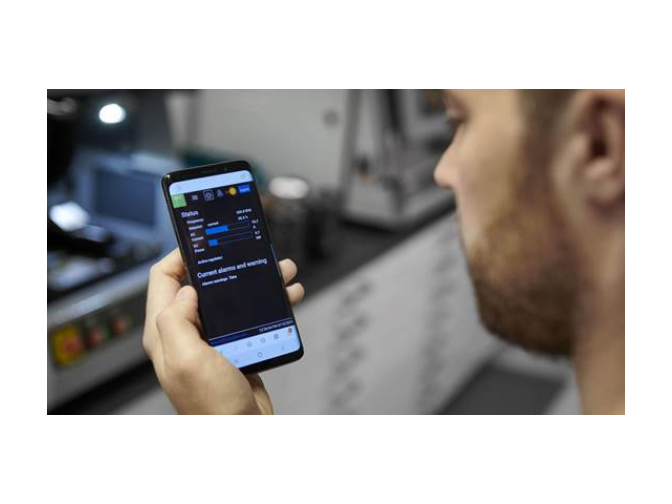
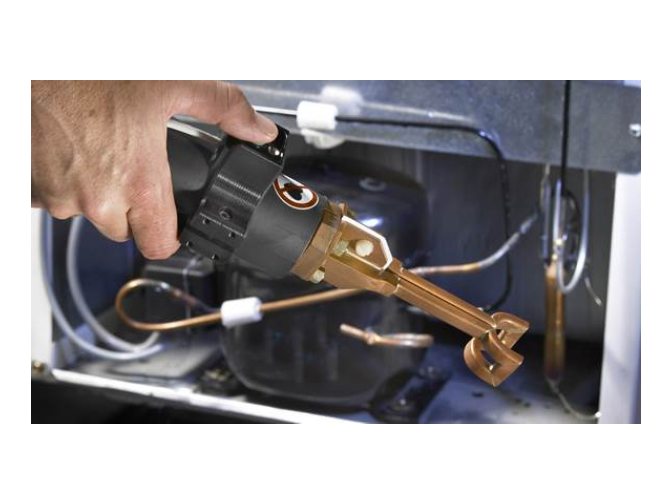
水力发电机组铜排和引线钎焊时,预热具有重要作用。首先,预热可降低母材与钎料之间的温度梯度,减缓焊接过程中的热应力,从而减少裂纹和变形风险。其次,预热能提高钎剂的活性,促进氧化膜的去除,增强钎料对母材的润湿性,确保焊缝成形良好。此外,对于厚壁铜排或导热性较差的材料,预热可缩短焊接时间,提高生产效率。预热操作需根据铜排材质、尺寸及焊接工艺确定预热温度和时间,通常采用感应加热、火焰加热或电阻加热等方式。感应加热预热具有加热速度快、均匀性好的优点,可通过调节感应加热电源的功率和频率精确控制预热温度。预热时需确保铜排整体受热均匀,避免局部过热导致性能下降。预热完成后,应尽快进行钎焊操作,以减少热量损失和氧化风险。易孚迪感应设备(上海)有限公司,作为ENRX集团在中国的技术佼佼者,其生产的感应预热设备采用先进控制技术,可精确调节预热参数,确保铜排和引线钎焊前的预热效果达到很好,为高质量焊接提供保障。家用冰柜铜管感应钎焊易孚迪(ENRX)的数字化感应钎焊电源,为工业4.0做好了准备。
优化风力发电机短路环感应钎焊工艺需从设备参数、钎料选择与操作规范三方面入手:一是设备参数优化。根据短路环材质(如铜、硅钢片)、尺寸(如直径200mm-1000mm)及钎料类型(如银基、铜磷钎料),调整感应线圈的频率(如15kHz-30kHz)、功率(如20kW-200kW)与加热时间(如30s-120s),确保钎料充分熔化且母材不过热;二是钎料与钎剂匹配。选择与母材润湿性好、熔点匹配的钎料,提升钎料流动性;三是操作规范细化。钎焊前需对短路环与铁芯接触面进行机械打磨(粗糙度Ra≤3.2μm)与化学清洗(如酒精擦拭),钎焊时控制钎料添加量(通常为间隙体积的1.2-1.5倍),并采用对称加热方式(如同时加热短路环上下两侧)减少热应力;四是工艺验证。通过制作试样进行拉伸试验(抗拉强度≥母材的80%)、金相分析(观察钎料与母材的扩散层厚度)及电阻测试(接触电阻≤0.5μΩ),验证工艺可行性。易孚迪感应设备(上海)有限公司作为ENRX集团在华技术中心,可提供从工艺试验到批量生产的全程支持,其感应钎焊设备支持多段加热程序设置,可模拟不同工况下的钎焊过程,助力客户快速优化工艺参数。
控制温度需根据铜管规格和钎料类型设定合适的加热参数,一般钎焊温度需高于钎料熔点 50 - 100℃,但不能超过铜管的熔点。可通过感应设备的功率调节来控制升温速度,避免温度骤升。焊接时需实时监测温度,可采用红外测温仪对焊接部位进行监控,确保温度在设定范围内波动。此外,感应线圈的设计也很关键,合理的线圈形状能使热量分布均匀,有助于温度稳定。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂生产的感应钎焊设备具备精确的温度控制功能,能有效把控空调铜管感应钎焊的温度,其设计部门还可根据实际需求优化线圈设计。电机母线和引线的钎焊,Minac 感应钎焊电源提供了稳定、可靠的解决方案。
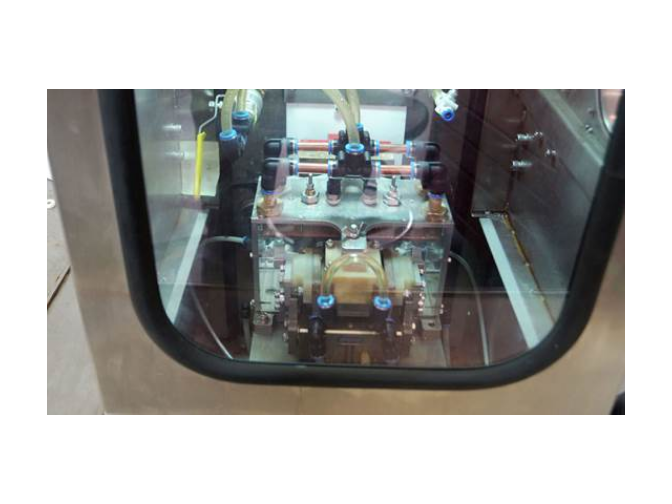
空调铜管感应钎焊过程中可能会对环境产生一定影响。感应加热设备运行时会产生一定的电磁辐射,虽然其辐射强度通常在安全范围内,但仍需采取屏蔽措施,减少对周围环境和人员的影响。此外,钎剂的使用可能会产生一些废气和废渣,对空气和土壤造成污染。应对措施包括优化感应线圈的设计,提高屏蔽效果;选择环保型钎剂,减少有害物质的排放;对废气和废渣进行妥善处理,符合环保要求。易孚迪感应设备(上海)有限公司,注重环保理念在感应加热设备中的应用。公司生产的设备在设计上充分考虑了环保因素,采用先进的屏蔽技术和环保材料,为客户提供绿色、环保的空调铜管感应钎焊解决方案。易孚迪(ENRX)为低压电器开关行业提供定制化的感应钎焊解决方案,提升效率,节能环保。管路感应钎焊生产线
易孚迪(ENRX)的感应钎焊生产线可以更高地提升生产效率,实现自动控制和连续钎焊作业。低压电器触点感应钎焊
大型变压器引线钎焊的工艺流程一般包括以下几个步骤。焊前准备,包括对引线和钎料进行表面处理,去除油污、氧化膜等杂质,确保表面清洁;根据引线的尺寸和形状设计并制作合适的感应线圈;准备好钎剂、钎料等焊接材料。装配,将引线按照设计要求进行装配,确保引线之间的间隙均匀,然后将感应线圈正确安装在引线上。接着是感应加热,将装配好的引线和感应线圈连接到感应钎焊设备上,启动设备,调节感应电流的频率和功率,使引线表面和钎料迅速加热至钎焊温度。在加热过程中,适时添加钎剂和钎料,钎剂起到去除氧化膜和防止氧化的作用,钎料熔化后填充引线之间的间隙。然后是保温,在钎焊温度下保持一定时间,使钎料充分流动和填充,与母材形成良好的冶金结合。冷却,钎焊完成后,采用合适的冷却方式,如自然冷却或强制冷却,使焊接接头缓慢冷却,减少焊接应力和裂纹的产生。低压电器触点感应钎焊


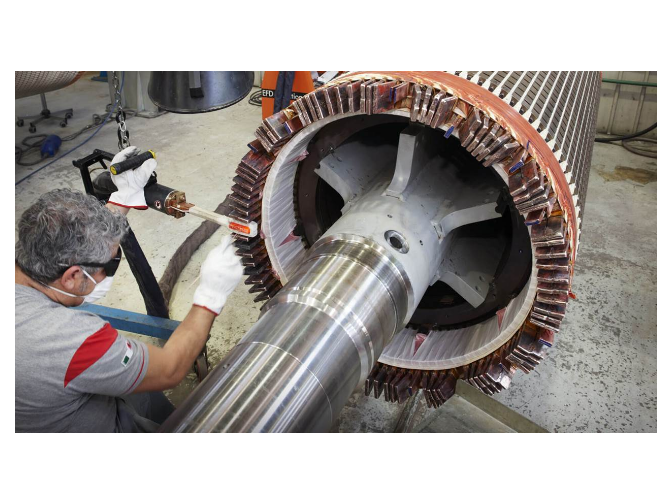
在精密零部件制造中,连接精度要求越来越高。钎焊靠毛细作用成形,适合微小接头。感应加热定位准,热影响可控。这类工艺用于传感器、仪器等小件。钎焊接头的细小尺寸,靠设备与工装保障。把公差写进图纸,验收有依据。精度提升,产品更可靠。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。...
- 碳化硅感应钎焊设备 2026-09-17
- 航空发动机不锈钢管感应钎焊生产线 2026-09-17
- 断路器钎焊感应器 2026-09-17
- 电机端环钎焊 2026-09-17
- 上海钎焊机床 2026-09-17
- EFD INDUCTION SiC感应钎焊电源 2026-09-17
- 商用冰柜铝管感应钎焊设备 2026-09-17
- 数字化钎焊设备 2026-09-17
- 汽轮发电机短路环感应钎焊 2026-09-17
- 制冷元器件钎焊 2026-09-17
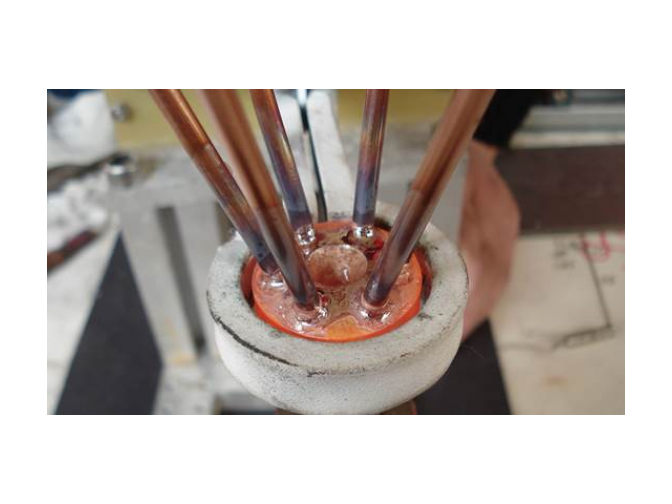
- 变压器绞线感应钎焊 2026-09-16
- Sinac智能化感应钎焊系统 2026-09-16
- 商用冰柜铝管感应钎焊系统 2026-09-16
- 德国感应钎焊设备 2026-09-16
- 制冷元器件感应钎焊系统 2026-09-16
- 挪威感应钎焊设备 2026-09-16

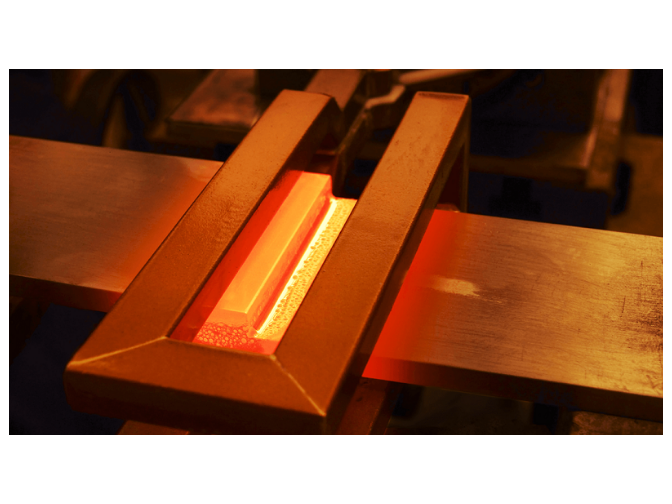
- 上海钎焊机床 09-17
- EFD INDUCTION SiC感应钎焊电源 09-17
- 商用冰柜铝管感应钎焊设备 09-17
- 数字化钎焊设备 09-17
- 汽轮发电机短路环感应钎焊 09-17
- 制冷元器件钎焊 09-17
- 航空发动机铝管感应钎焊系统 09-17
- 汽车铜管感应钎焊 09-17
- 中频感应钎焊自动化线 09-17
- 发电机线圈绕组感应钎焊 09-16