
- 品牌
- ENRX,易孚迪
- 型号
- Sinac / Minac
- 冷却方式
- 水冷
- 提供加工定制
- 是
- 动力形式
- 高周波
- 频段
- 中频,高频
- 作用对象
- 铝,金属
空调铝管感应钎焊的主要难点在于铝表面易形成致密氧化膜,这层氧化膜熔点高且阻碍钎料润湿,需使用助焊剂破除。铝的导热性强,加热时热量易快速扩散,导致焊接区域温度不均,需精确控制感应线圈的功率和加热时间。此外,铝管焊接后易产生应力变形,因铝的塑性较好,温度变化引起的热胀冷缩更明显,需优化焊接后的冷却工艺。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂设有销售、设计、生产以及售后服务部门,在北京、广州、韩国设有常驻机构,其生产的感应钎焊设备能通过精确温控和高效加热,助力克服这些工艺难点。发电机和变压器的引线、绞线和各种母线,也特别适合使用感应钎焊进行焊接。易孚迪 碳化硅感应钎焊电源
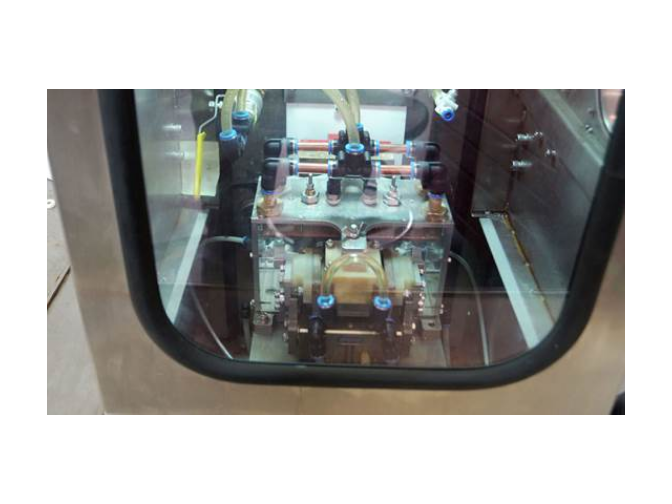
要保证焊接质量,需严格控制加热温度,温度过低会导致钎料未充分熔化,形成虚焊;温度过高则可能使铜管氧化或变形,一般加热温度控制在钎料熔点以上 50 - 100℃。焊接过程中要确保感应线圈与铜管的相对位置稳定,避免因位置偏移导致加热不均匀。焊后要对焊接部位进行外观检查,看是否有气孔、裂纹、未焊透等缺陷,还可进行其气密性检测,将焊接后的铜管通入一定压力的气体,观察是否有泄漏。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。其生产的感应钎焊设备温度控制精确,能有效保证冰箱铜管感应钎焊的质量,也能为质量检测提供技术指导。空调不锈钢管感应钎焊设备易孚迪(ENRX)的感应钎焊生产线可以更高地提升生产效率,实现自动控制和连续钎焊作业。
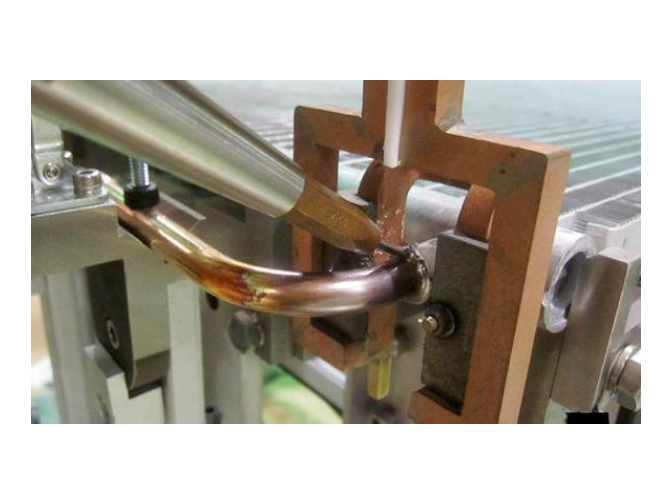
选择适合冰箱铝管感应钎焊的设备需要综合考虑多方面因素。首先,要根据铝管的规格和焊接要求确定设备的功率。功率过小无法使铝管达到焊接温度,功率过大则可能造成能源浪费和铝管烧毁。一般来说,对于较小直径和壁厚的铝管,可选择功率较低的设备;对于较大直径和壁厚的铝管,则需要功率较高的设备。其次,设备的频率也是一个重要因素。不同频率的设备适用于不同尺寸的铝管,高频设备适用于小尺寸铝管的焊接,加热速度快;低频设备适用于大尺寸铝管的焊接,加热深度大。再者,要考虑设备的稳定性和可靠性。选择具有良好口碑和品牌名气的设备供应商,确保设备在长时间运行过程中性能稳定,减少故障发生的概率。易孚迪感应设备(上海)有限公司,是ENRX集团于2001年在上海兴建的独资子公司,作为集团在中国及亚洲乃至全球感应加热设备的重要基地,拥有先进的生产技术和严格的质量控制体系。公司生产的感应钎焊设备功率范围广、频率可选,能够满足不同规格冰箱铝管的焊接需求,且设备稳定性高、可靠性强,是客户选择冰箱铝管感应钎焊设备的理想之选。
冰箱铝管感应钎焊时感应线圈的设计至关重要。首先,要根据铝管的形状和尺寸来确定感应线圈的形状。对于圆形铝管,感应线圈通常设计成圆形或螺旋形,以保证磁场均匀分布,使铝管受热均匀;对于异形铝管,感应线圈则需根据其具体形状进行定制设计。其次,感应线圈的匝数会影响加热效果,匝数过多会使磁场过于集中,导致局部过热;匝数过少则加热功率不足,温度上升缓慢。因此,需要根据铝管的材质、厚度以及焊接要求等因素合理确定匝数。再者,感应线圈与铝管的间距也很关键,间距过小易产生电弧放电,损坏感应线圈和铝管;间距过大则磁场强度减弱,加热效率降低。一般间距控制在几毫米到十几毫米之间。易孚迪感应设备(上海)有限公司,凭借ENRX集团在感应加热技术方面的丰富经验,拥有专业的设计团队,能够根据客户的具体需求,如冰箱铝管的规格、焊接工艺等,为客户设计出科学合理的感应线圈,确保焊接质量和效率。感应钎焊的特点在于可以通过控制电流、时间和线圈的设计来实现对工件的局部加热,避免了整体加热的热影响。
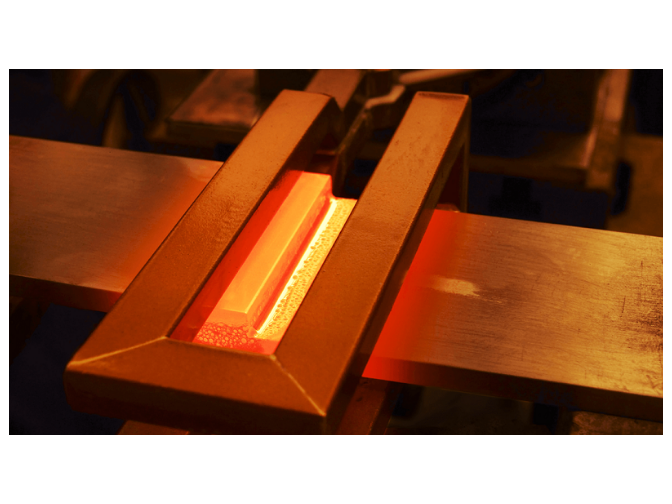
低压电器开关触点钎焊的未来发展趋势将围绕高效、智能和环保展开。高效化方面,感应加热技术将持续升级,如高频化(MHz级)和超高频化(GHz级)可进一步缩短加热时间,提高生产效率;同时,多工位并行加热技术将实现单线多件同步钎焊,产能大幅提升。智能化方面,AI算法将应用于工艺参数优化(如自适应温度控制),结合大数据分析实现质量预测;此外,5G+工业互联网技术将实现设备远程监控和故障预警,减少停机时间。环保化方面,无铅钎料(如银铜锡锌合金)将逐步替代含铅钎料,减少环境污染;真空钎焊和激光钎焊等清洁工艺将得到更普遍应用。易孚迪作为感应加热领域的佼佼者,已推出基于AI的智能感应钎焊设备,可实时调整加热策略,助力客户实现绿色智造。感应钎焊目前越来越多地应用在冰箱、空调和压缩机的铜管钎焊中,提升了焊接质量和生产效率。家用冰箱铝管感应钎焊电源
EFD Induction的感应钎焊电源,具有更可靠、稳定的性能,更加节能和环保。易孚迪 碳化硅感应钎焊电源
提升冰箱铝管感应钎焊质量需从设备精度、控制技术及辅助功能三方面进行优化。设备精度方面,需采用高精度感应线圈(铜管壁厚0.5-1mm,表面镀银防氧化)和低损耗磁芯(如锰锌铁氧体),以减少能量损耗并提高加热均匀性;例如,易孚迪公司的仿形线圈可将铝管表面温差控制在±5℃以内,避免局部过热。控制技术上,需集成智能温度闭环系统,通过红外测温仪(精度±1℃)实时反馈温度数据,并自动调整加热功率(响应时间<50ms),确保钎焊温度稳定性;同时,设备需支持多段加热曲线(如预热→钎焊→保温→冷却),以匹配不同铝管规格的工艺需求。辅助功能方面,需配备自动钎料供给系统(如振动盘+送料轨道)和氮气保护装置(流量可调0-20L/min),减少人工干预;此外,设备应具备工艺数据存储功能,便于质量追溯与工艺复现。易孚迪感应设备(上海)有限公司不*提供感应钎焊设备,还可为客户定制工艺方案。其设备配备的数据记录功能,可存储焊接过程中的温度、时间等参数,为质量追溯提供依据。易孚迪 碳化硅感应钎焊电源


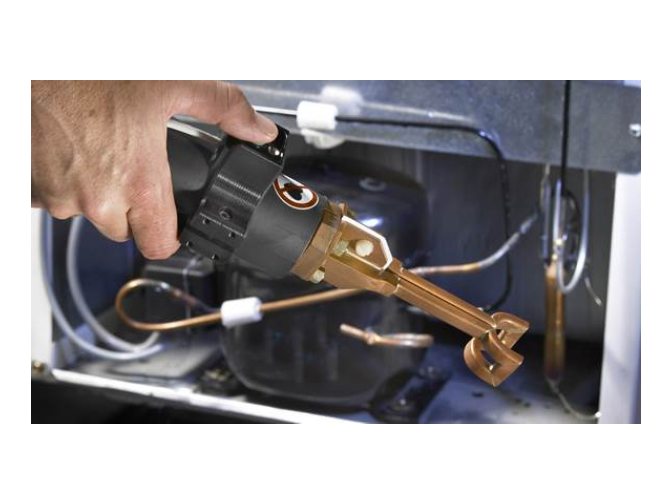
选择短路环钎焊设备需综合考虑多方面因素。加热方式,感应加热具有加热速度快、加热均匀、能实现局部加热等优点,适合短路环钎焊的要求。因此,优先选择感应加热设备。其次是功率大小,要根据短路环的尺寸、材质以及生产效率要求来选择合适功率的设备。功率过小可能导致加热不足,无法使钎料充分熔化;功率过大则会造成能源浪费,增加成本。设备的控制精度也很关键,精确的温度控制能保证钎焊质量,避免因温度波动导致焊接缺陷。此外,设备的稳定性和可靠性也不容忽视,稳定的设备能减少故障发生,提高生产效率。易孚迪感应设备(上海)有限公司,作为ENRX集团在中国及全球提供感应加热设备的重要供应商,拥有多种型号的感应钎焊设备,可根据...
- 商用冰箱管路感应钎焊电源 2026-09-18
- 冷冻集装箱铜管感应钎焊生产线 2026-09-18
- 家用空调铝管感应钎焊设备 2026-09-18
- 冷藏车管路感应钎焊 2026-09-18
- 冰箱不锈钢管感应钎焊系统 2026-09-18
- EFD INDUCTION钎焊机床 2026-09-18
- 美国钎焊设备 2026-09-18
- 家用空调铜管感应钎焊设备 2026-09-18
- 美国感应钎焊自动化线 2026-09-18
- 上海钎焊系统 2026-09-18
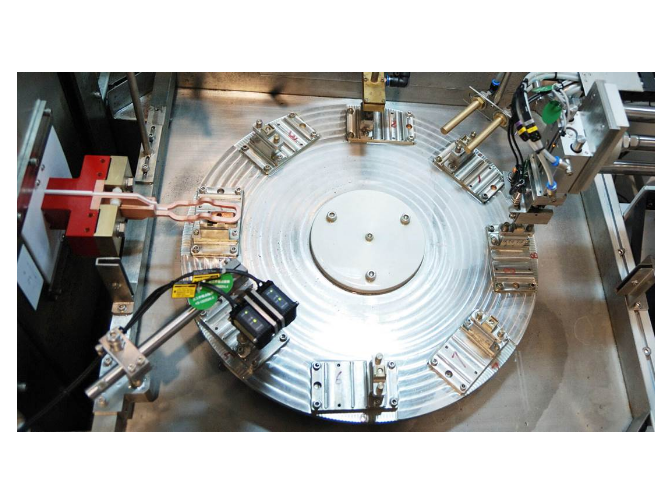
- 钎焊电源 2026-09-18
- 冰柜铝管感应钎焊生产线 2026-09-17
- 德国钎焊感应器 2026-09-17
- 家用冰箱铜管感应钎焊电源 2026-09-17
- 碳化硅感应钎焊设备 2026-09-17
- 航空发动机不锈钢管感应钎焊生产线 2026-09-17

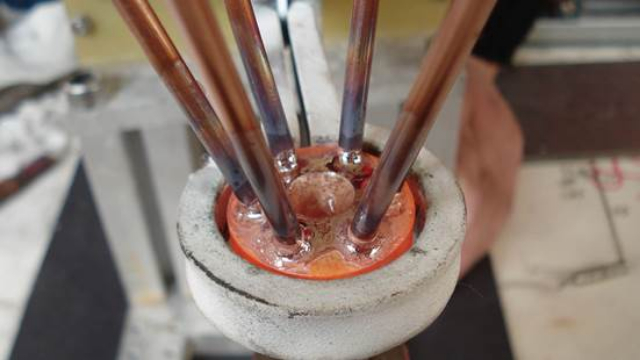
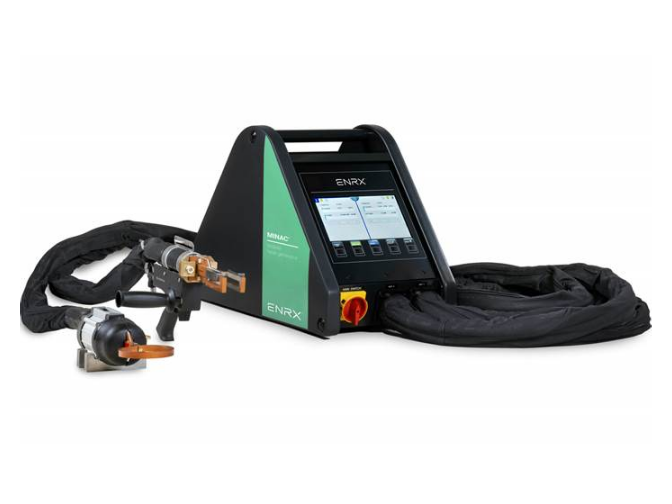
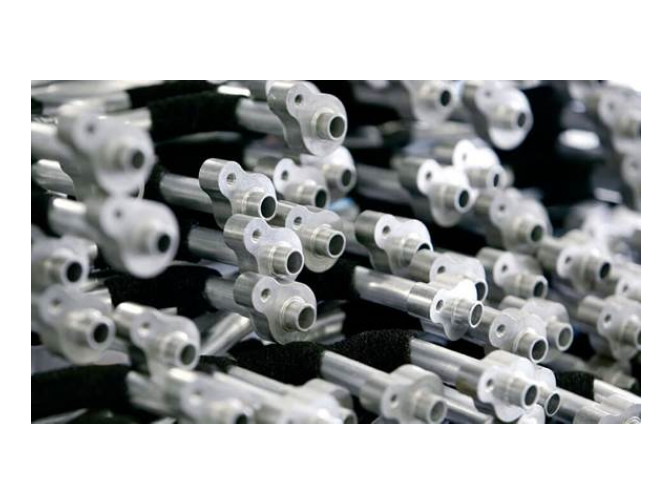
- 冰箱不锈钢管感应钎焊系统 09-18
- EFD INDUCTION钎焊机床 09-18
- 美国钎焊设备 09-18
- 家用空调铜管感应钎焊设备 09-18
- 美国感应钎焊自动化线 09-18
- 上海钎焊系统 09-18
- 易孚迪感应钎焊自动化线 09-18
- 汽车空调铜管感应钎焊自动化线 09-18
- 空调铜管感应钎焊电源 09-18
- 商用冰柜不锈钢管感应钎焊设备 09-18