
- 品牌
- ENRX,易孚迪
- 型号
- Sinac / Minac
- 冷却方式
- 水冷
- 提供加工定制
- 是
- 动力形式
- 高周波
- 频段
- 中频,高频
- 作用对象
- 铝,金属
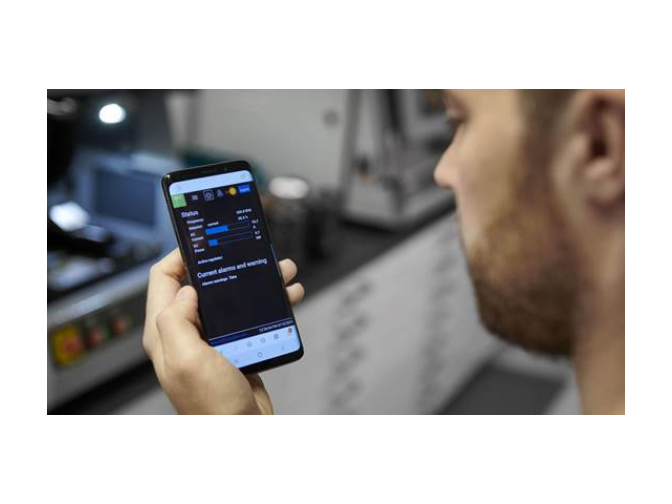
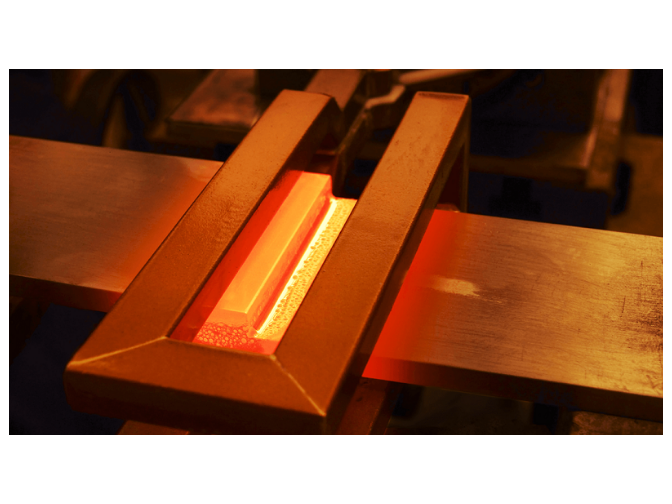
感应加热在低压电器触点钎焊中具有明显优势,主要体现在加热效率、工艺精度及环保性三方面。首先,感应加热通过电磁感应直接作用于金属触点,能量转换效率高达85%以上,较传统火焰加热节能40%-60%,尤其适合大批量生产线;例如,钎焊一个直径10mm的银触点只需0.8秒,较火焰加热缩短70%时间。其次,其加热区域可控性强,可通过调整感应线圈形状和频率(高频100-500kHz用于薄触点,中频1-20kHz用于厚触点)实现局部精确加热,避免对触点弹簧片等非焊接区域造成热损伤,确保电器机械性能稳定。此外,感应加热无明火、无废气排放,符合低压电器行业对清洁生产的要求。易孚迪感应设备(上海)有限公司的感应钎焊设备采用IGBT逆变技术,支持毫秒级功率响应,可精确匹配不同钎料的熔化特性;其设备还配备远程监控功能,可通过手机或PC端实时查看加热数据,助力企业实现智能化生产管理。感应钎焊可实现多点和多接头的连接。汽车空调铜管感应钎焊
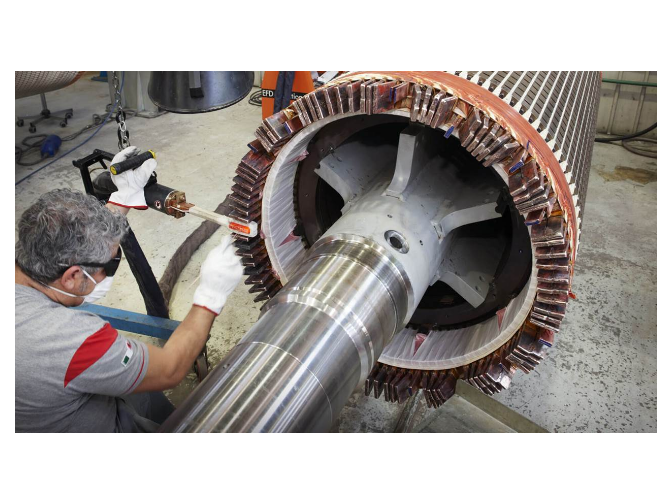
要保证焊接质量,需严格控制加热温度,温度过低会导致钎料未充分熔化,形成虚焊;温度过高则可能使铜管氧化或变形,一般加热温度控制在钎料熔点以上 50 - 100℃。焊接过程中要确保感应线圈与铜管的相对位置稳定,避免因位置偏移导致加热不均匀。焊后要对焊接部位进行外观检查,看是否有气孔、裂纹、未焊透等缺陷,还可进行其气密性检测,将焊接后的铜管通入一定压力的气体,观察是否有泄漏。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。其生产的感应钎焊设备温度控制精确,能有效保证冰箱铜管感应钎焊的质量,也能为质量检测提供技术指导。冰柜铝管感应钎焊设备发电机和变压器的引线、绞线和各种母线,也特别适合使用感应钎焊进行焊接。
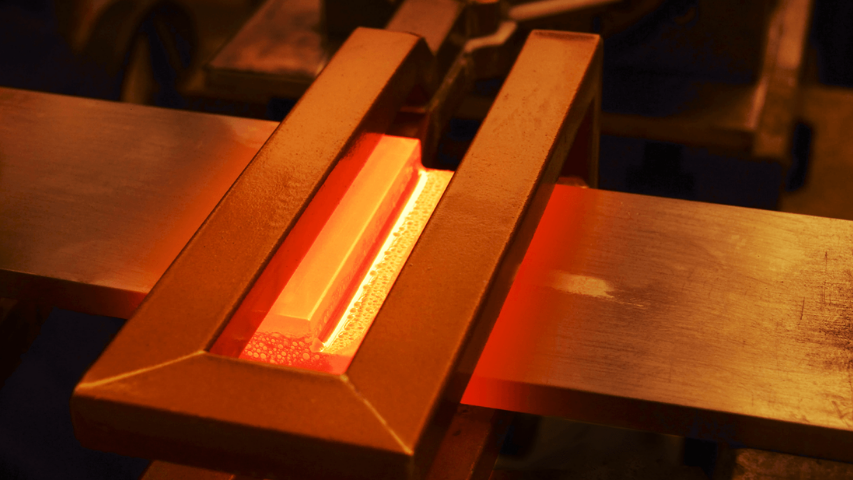
提升冰箱铝管感应钎焊质量需从设备精度、控制技术及辅助功能三方面进行优化。设备精度方面,需采用高精度感应线圈(铜管壁厚0.5-1mm,表面镀银防氧化)和低损耗磁芯(如锰锌铁氧体),以减少能量损耗并提高加热均匀性;例如,易孚迪公司的仿形线圈可将铝管表面温差控制在±5℃以内,避免局部过热。控制技术上,需集成智能温度闭环系统,通过红外测温仪(精度±1℃)实时反馈温度数据,并自动调整加热功率(响应时间<50ms),确保钎焊温度稳定性;同时,设备需支持多段加热曲线(如预热→钎焊→保温→冷却),以匹配不同铝管规格的工艺需求。辅助功能方面,需配备自动钎料供给系统(如振动盘+送料轨道)和氮气保护装置(流量可调0-20L/min),减少人工干预;此外,设备应具备工艺数据存储功能,便于质量追溯与工艺复现。易孚迪感应设备(上海)有限公司不*提供感应钎焊设备,还可为客户定制工艺方案。其设备配备的数据记录功能,可存储焊接过程中的温度、时间等参数,为质量追溯提供依据。
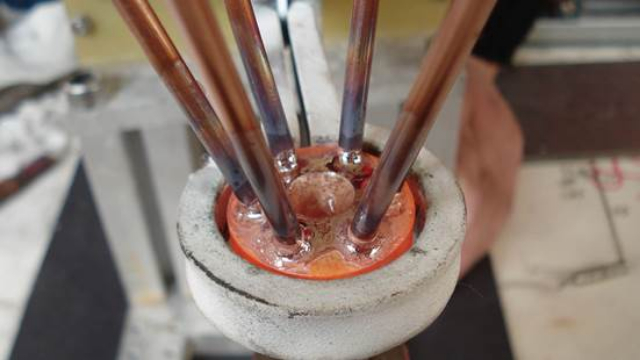
风力发电机引线和短路环钎焊常见方法主要有火焰钎焊、感应钎焊和炉中钎焊。火焰钎焊是利用可燃气体与氧气混合燃烧的火焰进行加热,其设备简单、成本低、操作灵活,适用于各种形状和尺寸的工件,尤其对于一些大型、不规则的风力发电机部件,能在现场进行钎焊作业。但它也存在明显缺点,加热温度难以精确控制,容易产生过热或加热不足的情况,导致钎焊接头质量不稳定,而且焊接过程中会产生明火和烟雾,对环境有一定污染,对操作人员的技能要求较高。感应钎焊是利用高频感应电流产生的集肤效应,使工件表面迅速加热,实现钎焊。它加热速度快、加热均匀,能在短时间内达到钎焊温度,减少工件的热影响区,提高焊接质量和效率。感应钎焊热影响区小,减少变形和损坏的风险。
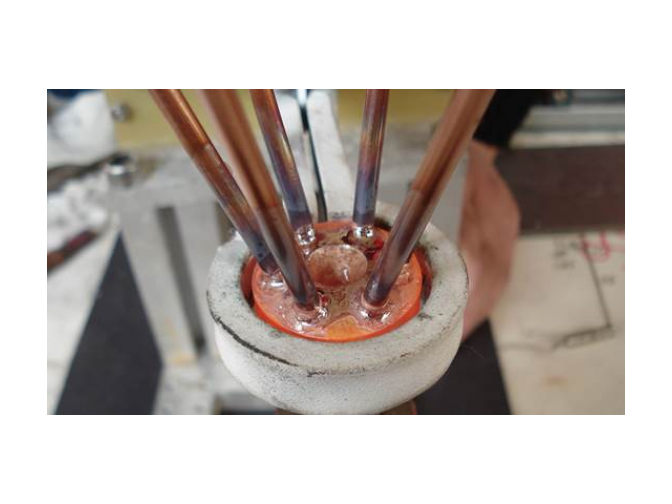
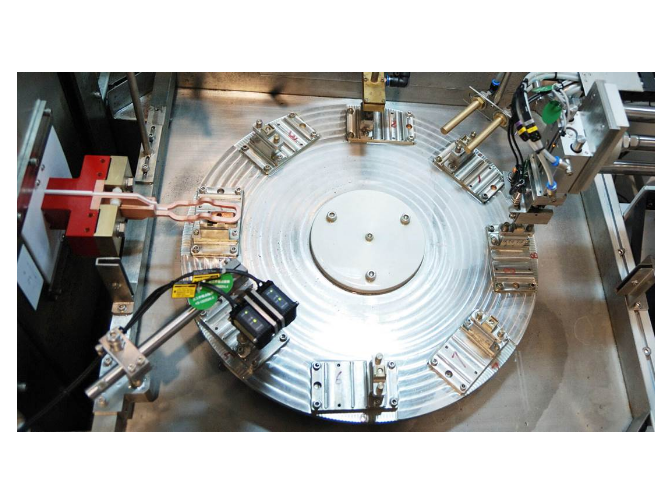
首先进行外观检查,观察焊口是否平整、钎料填充是否饱满,有无气孔、裂纹等缺陷。其次进行压力测试,将焊接后的铝管通入 1.5 倍工作压力的氮气,保压 30 分钟,压力下降不超过 5% 即为合格,确保无泄漏。还可通过金相分析观察焊缝组织,检查钎料与铝管的结合是否紧密,有无未熔合区域。对于重要部位,需进行强度测试,通过拉力试验验证接头的抗拉强度是否达标。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂的售后服务部门可协助客户建立完善的质量检测流程,其设备能为高质量焊接提供保障。易孚迪(ENRX)的电机短路环的感应钎焊工艺具有加热区域小,可通过温控来闭环控制加热温度的特点。Sinac智能化感应钎焊生产线
易孚迪(ENRX)的感应钎焊电源具有高能量利用率和高效率,能够较大程度地将电能转化为热能。汽车空调铜管感应钎焊
感应钎焊与火焰钎焊在冰箱铝管焊接中存在明显差异,主要体现在加热效率、工艺精度及环保性三方面。加热效率方面,感应钎焊通过电磁感应直接加热铝管,能量转换效率达85%以上,较火焰钎焊(能量利用率约40%)节能50%以上;例如,钎焊一根2米长的φ8mm铝管,感应钎焊只需8秒,而火焰钎焊需20秒以上。工艺精度上,感应钎焊加热区域可控性强,可通过调整感应线圈形状(如螺旋线圈、平面线圈)实现局部精确加热,避免对铝管两端密封件造成热损伤;火焰钎焊则因火焰扩散范围大,易导致邻近区域过热变形。环保性方面,感应钎焊无明火、无废气排放,符合冰箱行业对清洁生产的要求;火焰钎焊需使用氧气-乙炔或液化气,存在燃烧不充分产生CO的风险。此外,感应钎焊的自动化程度高,可集成自动送料、旋转定位及质量检测模块,适合大批量生产线;火焰钎焊则依赖人工操作,效率低且质量波动大。易孚迪感应设备(上海)有限公司不*提供感应钎焊设备,还可为客户定制工艺方案。其设备配备的数据记录功能,可存储焊接过程中的温度、时间等参数,为质量追溯提供依据。汽车空调铜管感应钎焊
易孚迪感应设备(上海)有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在上海市等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**易孚迪感应设备供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


在精密零部件制造中,连接精度要求越来越高。钎焊靠毛细作用成形,适合微小接头。感应加热定位准,热影响可控。这类工艺用于传感器、仪器等小件。钎焊接头的细小尺寸,靠设备与工装保障。把公差写进图纸,验收有依据。精度提升,产品更可靠。与具备经验的供应方沟通需求,能减少返工。把验收标准写入技术文件,便于交付核对。对照同类场景的成熟做法,决策更有依据。将维护节点纳入生产计划,可延长部件寿命。依据实测数据调整参数,结果更可控。把工艺要点形成书面记录,便于传承。关注细节管控,质量波动更小。把具体工况如实告知技术人员,选型会更贴合。结合现场条件做方案,往往比套用通用模板稳妥。在采购前列明明确指标,沟通效率会提升。...
- 碳化硅感应钎焊设备 2026-09-17
- 航空发动机不锈钢管感应钎焊生产线 2026-09-17
- 断路器钎焊感应器 2026-09-17
- 数字化钎焊设备 2026-09-17
- 汽轮发电机短路环感应钎焊 2026-09-17
- 制冷元器件钎焊 2026-09-17
- 航空发动机铝管感应钎焊系统 2026-09-17
- 汽车铜管感应钎焊 2026-09-17
- 中频感应钎焊自动化线 2026-09-17
- 发电机线圈绕组感应钎焊 2026-09-16
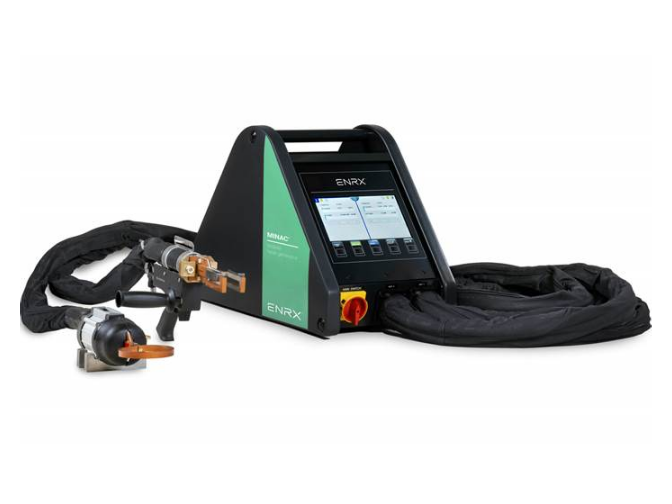
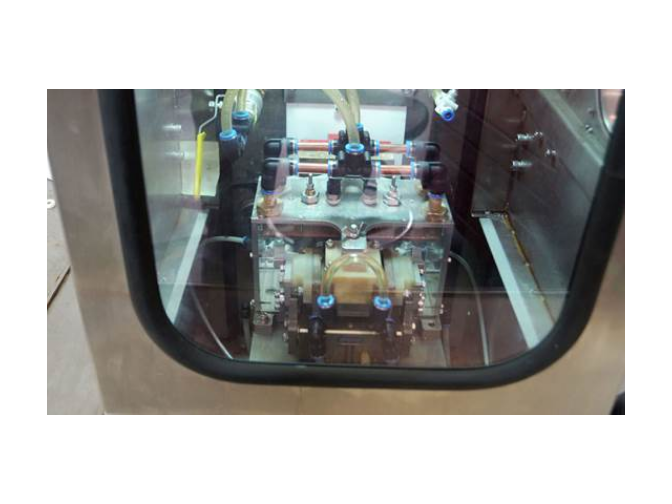
- 制冷元器件感应钎焊系统 2026-09-16
- 挪威感应钎焊设备 2026-09-16
- 航空发动机管路感应钎焊 2026-09-16
- 汽车空调不锈钢管感应钎焊装置 2026-09-16
- 家用冰柜不锈钢管感应钎焊装置 2026-09-16
- 航空发动机管路感应钎焊装置 2026-09-16

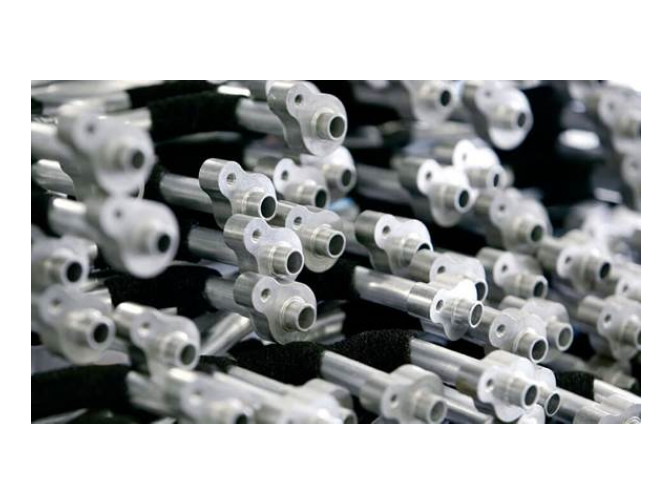
- 数字化钎焊设备 09-17
- 汽轮发电机短路环感应钎焊 09-17
- 制冷元器件钎焊 09-17
- 航空发动机铝管感应钎焊系统 09-17
- 汽车铜管感应钎焊 09-17
- 中频感应钎焊自动化线 09-17
- 发电机线圈绕组感应钎焊 09-16
- 变压器绞线感应钎焊 09-16
- Sinac智能化感应钎焊系统 09-16
- 商用冰柜铝管感应钎焊系统 09-16