
- 品牌
- 气力输送系统厂家
- 型号
- 齐全
- 类型
- 斗式输送机,滚筒输送机,振动输送机,链板输送机,辊道输送机,胶带输送机,刮板输送机,带式输送机,悬挂输送机,螺旋输送机
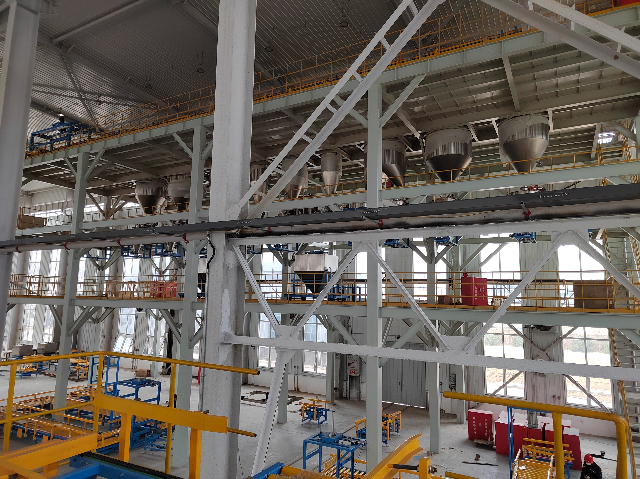
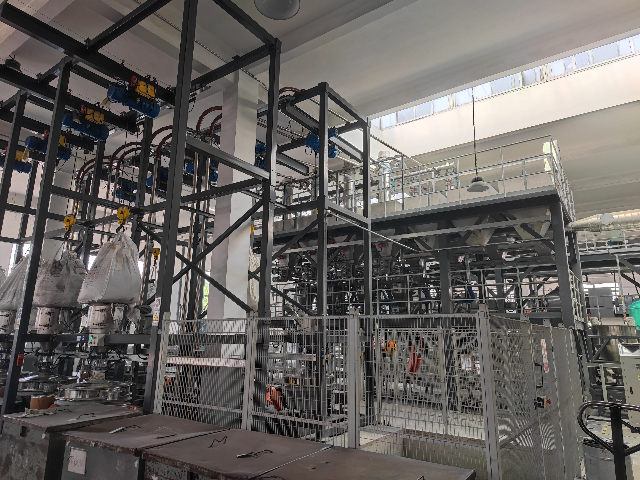
配料系统的精度控制技术:为了实现高精度的配料,配料系统采用了多种先进的精度控制技术。除了前文提到的高精度计量设备外,还包括动态补偿技术、误差修正算法和实时监测反馈机制。动态补偿技术能够根据物料的输送速度、落差等因素,对计量过程中的动态误差进行实时补偿。例如在物料通过重力下落进行计量时,由于下落过程存在惯性,会导致计量不准确,动态补偿技术可以通过预测和调整,消除这部分误差。误差修正算法则根据历史数据和实时测量数据,对计量设备的误差进行分析和修正,提高计量精度。实时监测反馈机制通过传感器实时采集物料的流量、重量等数据,将数据反馈给控制系统,控制系统根据反馈信息及时调整设备的运行参数,确保配料过程始终保持高精度。粉煤灰气力配料系统装置。重庆正压稀相配料系统厂家
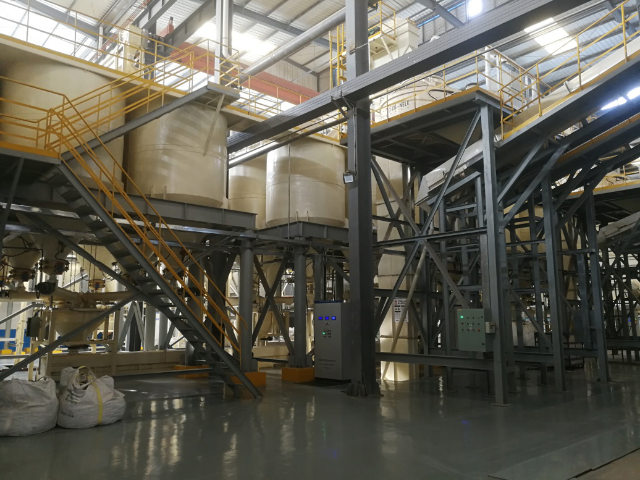
系统的维护与保养策略:为确保配料系统长期稳定运行,制定科学合理的维护与保养策略至关重要。日常维护主要包括设备的清洁工作,定期清理物料输送管道、混合设备内部以及计量传感器表面的物料残留,防止物料堆积影响设备性能与计量精度。对于机械传动部件,如皮带输送机的皮带、链条传动装置的链条等,要定期检查其张紧度与磨损情况,及时调整张紧度或更换磨损部件,避免因传动故障导致生产中断。定期维护则涉及对计量设备的校准,按照规定的周期,使用标准砝码或标准流量源对称重传感器、流量计等进行校准,确保计量精度始终符合生产要求。同时,对自动化控制系统的软件进行更新与维护,修复潜在的程序漏洞,提升系统的稳定性与功能性。此外,还要对设备的电气线路进行检查,防止线路老化、短路等问题引发安全事故。通过严格执行维护与保养策略,能有效延长配料系统的使用寿命,降低设备故障率,保障生产的连续性与高效性。河北正压密相配料系统厂家混合式配料系统公司。
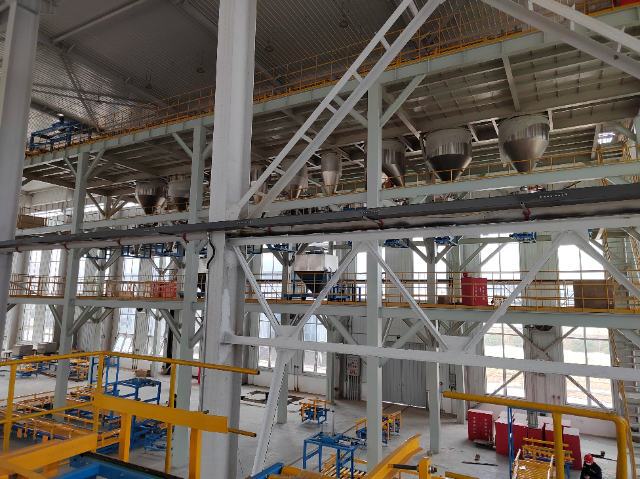
粉体配料系统在食品行业的应用实例:在食品行业,粉体物料配料系统的应用极为且至关重要。以奶粉生产为例,奶粉的品质直接取决于各种原料粉体的精确配比。配料系统需要精细控制乳粉、乳糖、矿物质、维生素等多种粉体原料的添加量。在生产过程中,首先将不同原料粉体分别存储在专门设计的食品级料仓中,料仓具备严格的卫生标准与良好的密封性能,防止物料受污染。高精度的失重式秤对每种原料进行精确计量,确保每一批次奶粉的营养成分含量一致。气力输送系统将计量好的原料粉体输送至混合设备,混合过程中采用特殊的搅拌工艺,保证各种原料均匀混合,避免出现团聚或分层现象。在饼干生产中,面粉、糖粉、添加剂等粉体原料同样通过精细的配料系统进行调配。配料系统根据不同饼干的配方要求,精确控制各种原料的比例,确保生产出的饼干口感、质地与风味符合标准。同时,食品行业对卫生要求较高,粉体配料系统的设备材质均选用符合食品卫生安全标准的材料,且设备易于清洁与消毒,以保障食品安全。
新技术在配料系统中的创新应用:随着科技的飞速发展,众多新技术不断应用于配料系统,推动其创新升级。物联网技术的应用使配料系统实现了远程监控与智能化管理。通过在设备上安装物联网传感器,将设备的运行数据实时上传至云端服务器,操作人员可通过手机、电脑等终端设备随时随地查看设备状态、运行参数,远程调整设备运行模式。例如,在外地出差的管理人员能通过手机APP实时了解工厂配料系统的运行情况,及时发现并解决问题。人工智能技术则用于优化配料系统的控制策略与生产工艺。通过对大量生产数据的深度学习,AI算法能够预测设备故障、优化配料配方,提高产品质量与生产效率。例如,AI系统可根据历史生产数据与实时监测数据,自动调整物料的计量时间与混合速度,实现比较好的配料效果。此外,新型材料技术的发展也为配料系统带来变革,如采用度、耐腐蚀的新型材料制造设备部件,提高设备的使用寿命与可靠性。粉体气力配料系统厂家。
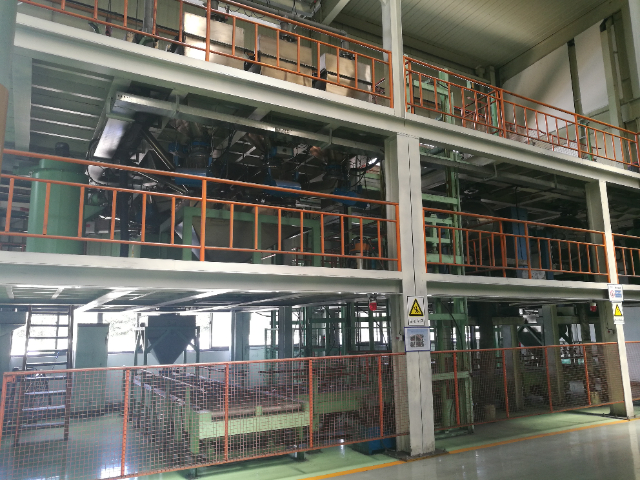
自动化控制的优势:自动化控制赋予配料系统强大的功能与高效的生产能力。基于先进的PLC控制系统,操作人员只需在人机界面输入预设的配方参数,系统便能自动执行整个配料流程。从物料的上料、计量、输送到混合搅拌,每个环节都精细有序地进行。在汽车零部件制造中,不同型号的零部件可能需要不同配比的金属原料,自动化配料系统能快速响应生产指令,按照精确配方完成配料,极大提高了生产效率与产品质量的一致性。此外,自动化控制还具备实时监测与故障诊断功能。通过分布在系统各处的传感器,实时采集设备运行数据,如物料流量、电机转速、设备温度等。一旦数据出现异常,系统能迅速发出警报,并通过智能算法分析故障原因,定位故障点,为维修人员提供准确的故障信息,大幅缩短停机时间,保障生产的连续性与稳定性。吸送式配料系统生产厂家。陕西粉体气力配料系统公司
正负压气力配料系统生产厂家。重庆正压稀相配料系统厂家
安全防护措施:配料系统在运行过程中涉及多种物料和机械设备,存在一定的安全风险,因此需要采取一系列安全防护措施。设备的传动部件,如皮带轮、链条等,要安装防护装置,防止人员接触造成伤害。对于有粉尘产生的物料输送和混合过程,要配备有效的除尘设备,防止粉尘。在存储和输送易燃、易爆、有毒物料时,设备要具备良好的密封性,并设置相应的防火、防爆、防毒设施。同时,要对操作人员进行安全培训,使其熟悉设备的操作规程和安全注意事项,配备必要的个人防护用品,如安全帽、防护手套、护目镜等。此外,还应制定应急预案,定期进行演练,以应对可能出现的安全事故。重庆正压稀相配料系统厂家


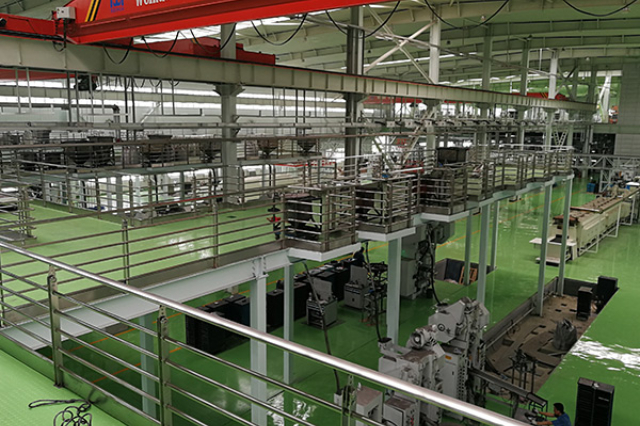
故障诊断与快速修复策略:在粉体物料配料系统运行过程中,难免会出现各类故障,建立有效的故障诊断与快速修复策略至关重要。故障诊断主要依靠系统的实时监测功能,通过分布在设备关键部位的传感器,如温度传感器、压力传感器、振动传感器等,实时采集设备运行数据。一旦数据超出正常范围,系统立即发出警报,并利用故障诊断软件进行分析。例如,当计量设备出现计量不准确的情况时,软件会根据传感器数据判断是传感器故障、物料堵塞、机械部件磨损还是控制系统参数异常。如果是传感器故障,可通过更换备用传感器迅速恢复计量功能;若是物料堵塞,维修人员可根据系统提示的堵塞位置,及时清理物料。对于输送设备故障,如气力输送管道堵塞,系统可通...
- 江苏气力配料系统 2026-10-31
- 陕西正压密相配料系统公司 2026-10-30
- 气力配料系统厂家 2026-10-30
- 粉煤灰气力配料系统安装 2026-10-29
- 江西粉体气力配料系统公司 2026-10-29
- 重庆管链配料系统安装 2026-10-28
- 江西粉体气力配料系统设计 2026-10-28
- 上海正负压气力配料系统公司 2026-10-28
- 贵州正压稀相配料系统公司 2026-10-28
- 江苏配料系统 2026-10-28
- 河北粉体气力配料系统公司 2026-10-28
- 江苏正负压气力配料系统 2026-10-28
- 上海粉体气力配料系统安装 2026-10-28
- 重庆配料系统设计 2026-10-27
- 重庆气力配料系统设计 2026-10-27
- 湖北正压密相配料系统生产厂家 2026-10-27

- 池州粉煤灰气力输送系统装置 11-01
- 蚌埠吸送式输送系统电话 11-01
- 黄山稀相输送系统设计 11-01
- 绍兴吸送式输送系统电话 11-01
- 南通混合式输送系统生产厂家 11-01
- 江苏负压气力配料系统公司 11-01
- 宁波吸送式输送系统装置 11-01
- 邯郸吸送式输送系统生产厂家 10-31
- 湖州正负压气力输送系统 10-31
- 湖南混合式输送系统厂家 10-31