

- 产地
- 上海
- 品牌
- 上海语鼎自动化
- 型号
- 齐全
- 是否定制
- 是
安装工艺:1、皮带输送机支腿及中间架:在安装前用经纬仪找好中心线,再根据中心线位置引出各支腿的桩点位置,如有预埋铁,应根据预埋铁的位置进行适当的调整以便于安装公司,各支腿应与埋件焊接牢固。2、配重装置:安装配重装置时应保证两力柱间的平行度,同时应保证其垂直度,配重装置装好后,考虑到安全性应立即安装防护栏杆。3、头架、尾架及驱动装置架:首先校验安装基础的标高,找好中心线,并注意头、尾架的轴线偏差不大于±1.5。安装时还应注意垫铁的设置,应根据规范要求,将垫铁设于主要承重位置,每个连接螺栓两旁应放置一对垫铁,斜垫铁要成对设置,垫铁的数量不超过5块,放置垫铁时要把较薄的垫铁放在较厚的中间,调整结束后还应将垫铁焊牢,螺栓收紧。皮带输送机的输送带可以根据耐磁性能进行选择。镇江食品皮带输送机价格
皮带输送机
皮带输送机的主要特点和优点:1.高更耐磨,保证长期寿命和精度,弧形凸轮分割预加载荷于链节上,无回退误差,重复精度可达±0.05mm;2、低维护周期:带密封凸轮随动器和深沟球轴承,滚动件无需额外维护,使用过程无需频繁调整张紧,正常使用维护周期长达一年;3、安装:挤压铝材本体,自重轻,变形小,可制造640mm-3000mm内任意长度输送线,可任意水平或竖直方向布置安装IC80输送线体,便于自动化集成设计;4、分度盘的对比:相对旋转分度盘,响应速度时间相同,可达120cycles/minute,可布设多达数十个工位,精度无累积误差,直线型排布工位,更规整,两侧均可排布工位,节约空间。徐汇区快递皮带输送机咨询皮带输送机 ,就选上海语鼎自动化设备有限公司,用户的信赖之选。
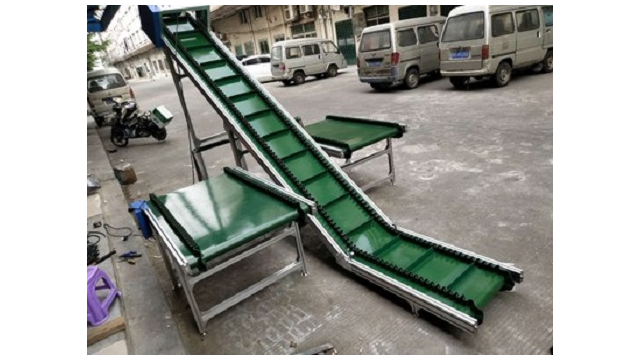
加油、调试:加油时做加油记录,根据减速器型号添加合适的机械油或齿轮油,加油数量为到指示位置即可;皮带输送机各轴承座位置添加黄油(锂基润滑脂)。调试时应在皮带输送机头、尾及中间位置分别设置人员,工作人员要注意皮带输送机运转是否正常,若遇故障或严重跑偏应立即停止运转;试运转时应先采取点动,当电动正常时再连动调试。皮带输送机跑偏后工作人员应根据经验对相关的部位进行调节,在多次调节后保证皮带输送机的运转正常。工作人员还应当使用对讲机或吹哨子保持联系,要时刻注意机器及人员(自身和他人)的安全,严禁违章操作。调试时检查电机、减速机及各轴承位置的温度情况,用听诊器检查减速机的噪音并做好调试记录。
调心托辊组有多种类型如中间转轴式、四连杆式、立辊式等其原理是采用阻挡或托辊在水平面内方向转动阻挡或产生横向推力使皮带自动向心达到调整皮带跑偏的目的。一般在皮带输送机总长度较短时或皮带线双向运行时采用此方法比较合理,原因是较短皮带输送机更容易跑偏并且不容易调整。而长皮带输送机较好不采用此方法,因为调心托辊组的使用会对皮带的使用寿命产生一定的影响。驱动滚筒与改向滚筒的调整是皮带跑偏调整的重要环节。因为一条皮带输送机至少有2到5个滚筒,所有滚筒的安装位置必须垂直于皮带输送机长度方向的中心线,若偏斜过大必然发生跑偏。其调整方法与调整托辊组类似。皮带输送机的输送带可以根据耐低温性能进行选择。

皮带输送机结构:自制件标准化的较大好处是能够平衡产能,缩短交期,提高客户满意度,其次可以无形中降低工作难度,便于产业化。经过现有几套输送线的设计,其机构及五金件已经形成其标注化的部件.在制做设计输送线时只需根据客户要求将其需要变更的部位变更即可。输送线有两种类型:有工作台板与无工作台板。输送线设备结构主要由:架体,动力部件,输送部件组成。架体结构是由铝型材4040与4060组装而成。一般所做的输送线是2米的倍数所以输送线的架体是以2米为单位以方便更改不同长度的输送线3D设计,架体结构标准化尺寸:(长:8000mm,宽:880mm,高:2011mm)。皮带输送机的输送带可以根据耐寒性能进行选择。镇江食品皮带输送机价格
皮带输送机的输送带可以根据耐电性能进行选择。镇江食品皮带输送机价格
对于头部滚筒如皮带向滚筒的右侧跑偏,则右侧的轴承座应当向前移动,输送机的皮带向滚筒的左侧跑偏,则左侧的轴承座应当向前移动,相对应的也可将左侧轴承座后移或右侧轴承座后移。尾部滚筒的调整方法与头部滚筒刚好相反。经过反复调整直到皮带调到较理想的位置,在调整驱动或改向滚筒前较好准确安装其位置。皮带张紧处的调整是皮带输送机跑偏调整的一个非常重要的环节。重锤张紧处上部的两个改向滚筒除应垂直于皮带长度方向以外还应垂直于重力垂线,即保证其轴中心线水平。使用螺旋张紧或液压油缸张紧时,张紧滚筒的两个轴承座应当同时平移,以保证滚筒轴线与皮带纵向方向垂直。具体的皮带跑偏的调整方法与滚筒处的调整类似。镇江食品皮带输送机价格


- 黄石爬坡皮带输送机安装 2026-09-19
- 潜江物流皮带输送机咨询 2026-09-19
- 黄浦区伸缩皮带输送机哪家好 2026-09-19
- 宿迁伸缩皮带输送机供应 2026-09-19
- 常州水平皮带输送机订购 2026-09-19
- 徐州物流皮带输送机加工 2026-09-19
- 温州水平皮带输送机维修 2026-09-18
- 宿迁不锈钢皮带输送机咨询 2026-09-18
- 黄浦区不锈钢皮带输送机生产 2026-09-18
- 仙桃食品皮带输送机哪家好 2026-09-18
- 宝山区电商皮带输送机销售 2026-09-18
- 杭州电子皮带输送机商家 2026-09-18


