
- 品牌
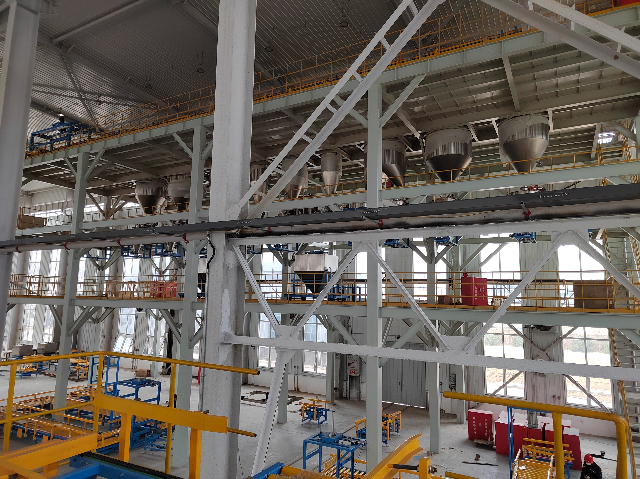
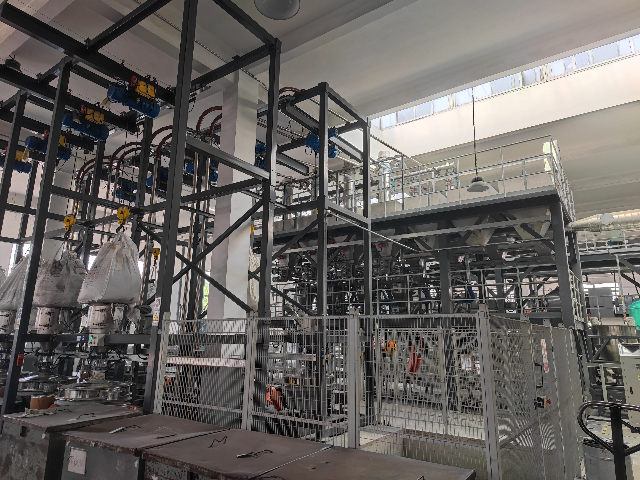
- 气力输送系统
- 型号
- 负压气力
- 类型
- 带式输送机,斗式输送机,胶带输送机,刮板输送机,螺旋输送机,悬挂输送机,辊道输送机,滚筒输送机,振动输送机,链板输送机
- 产地
- 上海,四川,山东,广东,江西,北京,宁夏,浙江
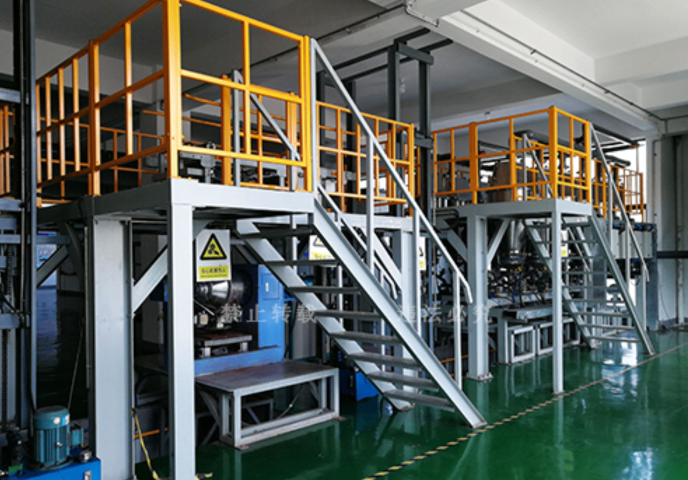
气力输送系统:石油化工行业的理想选择高效运转,提升生产效率高效是气力输送系统的主要优势所在。石油化工行业需要大量的物料加工,而生产效率的高低与输送速度、输送精度有着直接的关系。气力输送系统借助于智能控制技术,对输送参数进行实时监控,对运输过程进行精确的调整,保证物料以平稳的速度和恒定的流量,以到达目的地。这种精确控制在减少物料浪费的同时,也避免了由于物料缺乏或物料过多而导致生产线停机、生产连续性大幅度提高等危险。由于它采用管道输送,移动灵活方便,且输送线路可任意选取。宿州输送系统公司
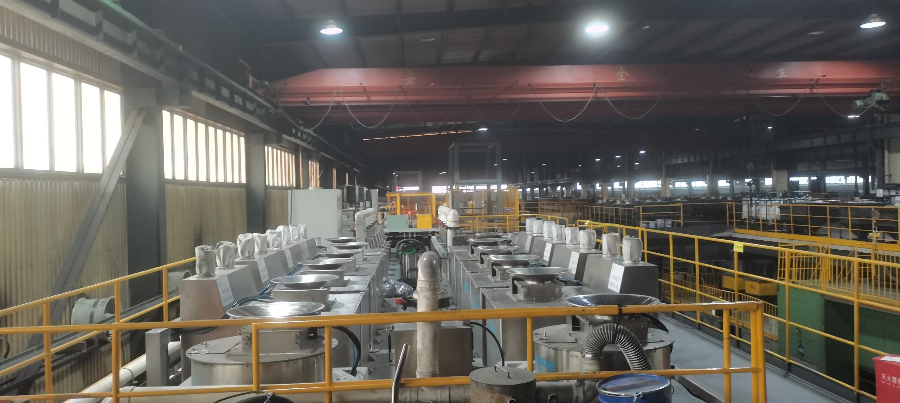
阀门故障导致的堵塞:进气阀故障:进气阀是输送气源的主要进气阀,一旦因故障失去气源,输灰管会直接堵塞。助吹阀故障:助吹阀用于辅助长距离输送助吹剂至贮灰场,如果输灰管堵塞,堵塞的位置在仓泵后面,主输灰管出来,需要检查助吹阀的工作情况,排污阀卡住故障等,会造成输灰总管输送压力低,造成管道堵塞。减压阀故障:减压阀用于调节进气门的气源压力,进气压力过高或过低都会影响输送效果,一般设置在0.3MPA左右,减压阀应定期清洗,保持其内部清洁无堵塞,否则会因减压阀堵塞不进气而造成管道堵塞。宿州正负压气力输送系统生产厂家吸送粮食类物料时,输送过程能同时进行通风除尘,蒸发部分水分,减小粮食霉变,提高产品质量。
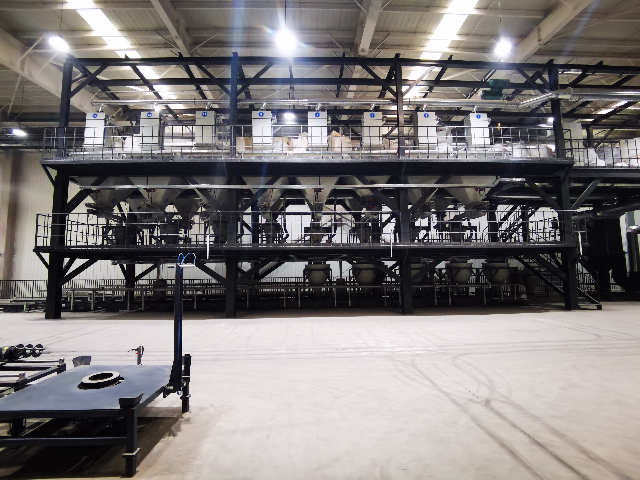
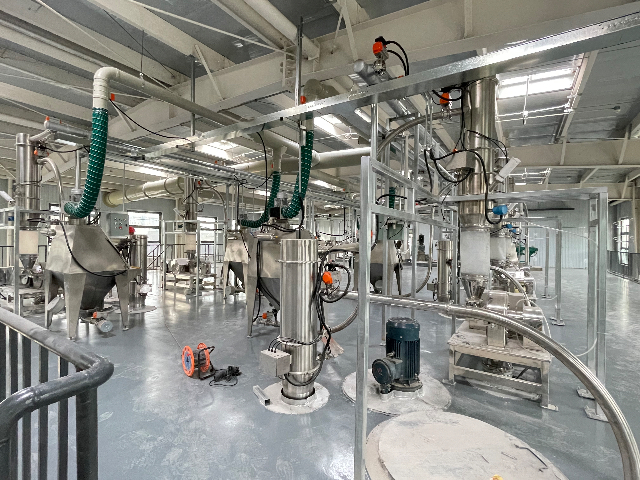
气力输送系统设备的应用要求及特点气力输送系统设备利用气体输送散装货物。在负压气力输送中,粉状和粒状物料通过空气或气流的吸力运动。它可用于将原材料从一个或多个输入点转移到接送器或接收单元。前提是原材料符合要求。气力输送系统设备的优点是在输送过程中通常不需要额外的空气冷却。在负压下输送时,泵安装在接送器后面。系统的负压确保当活门或连接点打开时几乎没有灰尘散发。这是一个对卫生和无尘环境有非常严格要求的理想系统。正压输送系统的泵安装在系统的前面,它利用空气或气体的推进气流来气动地移动粉末和颗粒材料。吹入的空气或气体允许原材料从输入点被输送到一个或多个接送器。还可以使用选择气力输送系统设备来选择特定的接收方,以便您可以在所需的位置接收原材料。正压输送的优点是防止灰尘和污垢渗透到生产过程中。
气力输送系统:现代工业物料输送的高效之选提供定制化的专业服务气力输送系统的设计作为输送专业技术,需要对物料的颗粒大小,密度,吸湿性等特点进行充分的考虑。因此,在选择气力输送设备时,为了保证设备能与企业的生产需求完全一致,应选择经验丰富的生产厂家。专业厂商通常为保障系统长期稳定运行提供个性化的系统设计、设备安装调试等服务,同时还提供后续维护和技术支持。环保节能,符合行业发展趋势清洁生产逐渐成为各行业共同的追求,环保意识日益增强。气力输送系统的密闭设计,使其在输送过程中几乎不会发生粉尘外泄的情况,从而达到环保法规要求,有效降低了生产中污染物的排放。同时,系统节能设计帮助企业在降低环境负担的同时实现更可持续的发展,同时降低企业的生产能耗。气力输送机的功率消耗较其他输送机大。稀相气力输送的动力消耗为斗式提升机的2~4倍;
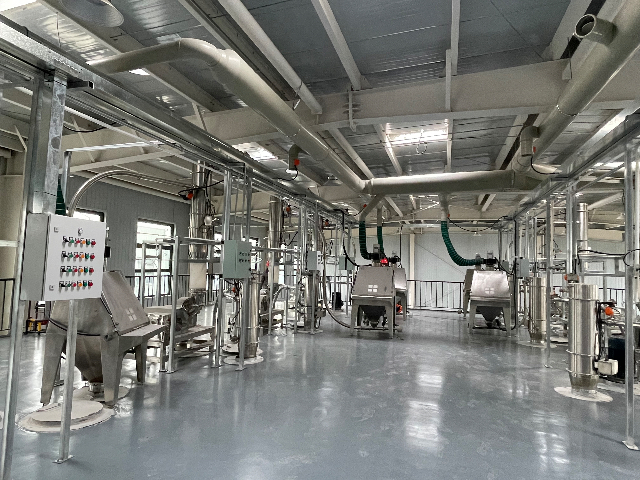
气力输送系统:现代工业物料输送的高效之选能按照物料特性和生产需要对气动输送体系进行柔性调节的气力输送系统。适用于短途或远距输送需要的粉体、颗粒、粉末等不同物料的高效传送,通过改变气流速度及压强而得以实现。另外系统能够为企业的输送路径灵活设计,根据生产线的布置,为企业的适应性和方便性的提高,容易对多点的传送、分批输送等繁杂的工序做出反应,方便快捷地完成工作。设备维护简便,成本节省气力输送系统相对于传统的机械输送设备,磨损率低,结构简单,使设备维修频率和费用比较大降低。同时,该系统更加精确地控制了能源消耗,避免了企业整体运营成本的降低,从而避免了不必要的能源浪费。更高自动化的气力输送系统,也能与其他生产系统进行整合,使工厂的生产效率进一步提高,从而实现生产过程的全程自动化。鼓风机的噪声大,若消声设备不好,会造成噪声公害。宿迁粉煤灰气力输送系统装置
继续降低输送风速,物料堵塞截面,形成不稳定的料栓,这时料栓被空气的压力推动输送;宿州输送系统公司
气力输送设备在废物处理中的重要作用对于正压气力输送系统,需要考虑仓泵的规格和结构、链条输送管的公称直径和长度、弯头的数量和施加的空气量,灰气比自然更受约束,传统的机械设备输送加工工艺,即斗式提升机、带式输送机等输送机械设备,存在很多缺点。气力输送设备适用于输送非易碎颗粒原料和粒状物料的输送机,该市场用于锻造、化工厂、制药和粮食制造,气力输送设备、输气管、球形三通、涡轮增压器、涡轮增压器弯头等,形成密封的输送系统,可配备自动控制系统和电子控制系统,使所有系统无人值守,与PLC自动控制系统配合使用。宿州输送系统公司


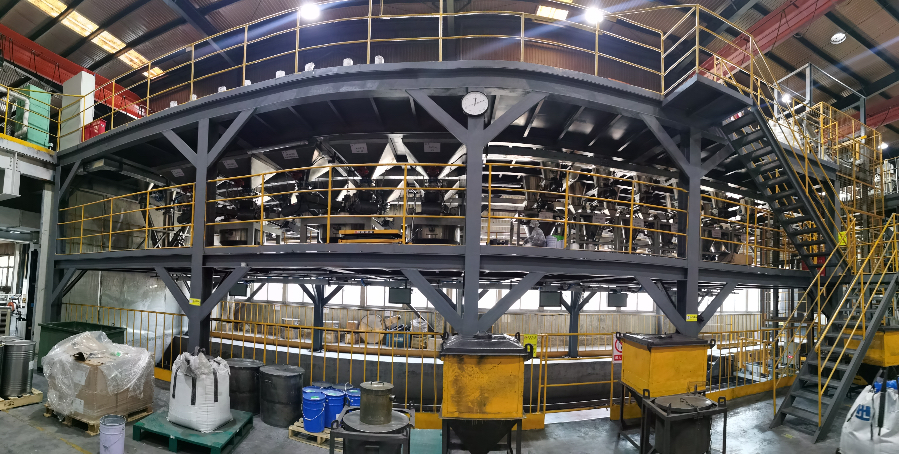
管链输送系统是密闭管道内依靠链条与盘片牵引的连续散料输送设备,可实现水平、垂直、弯曲三维组合输送,适配粉体、颗粒、小块状物料。整套系统由驱动机头、主动链轮、输送链条、盘片、密闭输料管、机尾张紧机构与进出料口组成。电机减速机带动链轮运转,链条上的圆盘在管道内循环移动,将物料包裹在盘片之间向前推送。水平输送依靠物料层内摩擦力带动整体料流;垂直输送依靠盘片支撑,抵消物料自重下滑趋势,维持稳定连续输送。设备全程密闭运行,几乎无粉尘外溢,物料破碎率低,能耗相比气力输送更低。系统布置灵活,可沿车间设备缝隙、楼层拐角走线,适配现有产线改造,***用于锂电、食品、化工、建材等行业。针对粘性、易吸潮粉体,可优化...
- 宣城粉体气力输送系统设计 2026-11-01
- 衡水真空负压输送系统公司 2026-11-01
- 亳州管链输送系统生产厂家 2026-11-01
- 秦皇岛稀相输送系统厂家 2026-11-01
- 池州粉煤灰气力输送系统装置 2026-11-01
- 蚌埠吸送式输送系统电话 2026-11-01
- 黄山稀相输送系统设计 2026-11-01
- 绍兴吸送式输送系统电话 2026-11-01
- 南通混合式输送系统生产厂家 2026-11-01
- 宁波吸送式输送系统装置 2026-11-01
- 宁波稀相输送系统 2026-10-31
- 芜湖粉煤灰气力输送系统装置 2026-10-31
- 常州管链输送系统装置 2026-10-31
- 嘉兴吸送式输送系统电话 2026-10-31
- 唐山粉煤灰气力输送系统装置 2026-10-31
- 衢州真空负压输送系统厂家 2026-10-31

- 池州粉煤灰气力输送系统装置 11-01
- 蚌埠吸送式输送系统电话 11-01
- 黄山稀相输送系统设计 11-01
- 绍兴吸送式输送系统电话 11-01
- 南通混合式输送系统生产厂家 11-01
- 江苏负压气力配料系统公司 11-01
- 宁波吸送式输送系统装置 11-01
- 邯郸吸送式输送系统生产厂家 10-31
- 湖州正负压气力输送系统 10-31
- 湖南混合式输送系统厂家 10-31