

- 产地
- 上海
- 品牌
- 上海语鼎自动化
- 型号
- 齐全
- 是否定制
- 是
检查物料在输送带上的位置。物料在输送带横断面上不居中,将导致输送带跑偏。如果物料偏到右侧,则皮带向左侧跑偏,反之亦然。在使用时应尽可能的让物料居中。为减少或避免此类输送带跑偏可增加挡料板,改变物料的方向和位置。皮带输送机运行时输送带跑偏是较常见的故障之一。跑偏的原因有多种,其主要原因是安装精度低和日常的维护保养差。安装过程中,头尾滚筒、中间托辊之间尽量在同一中心线上,并且相互平行,以确保输送带不偏或少偏。另外,带子接头要正确,两侧周长应相同。上海语鼎自动化设备有限公司皮带输送机值得用户放心。衢州快递皮带输送机电话
皮带输送机
皮带输送机的主要特点是:1、主要由输送带、托辊、滚筒及驱动、制动、张紧、改向、装载、卸载、清扫等部分组成。应用范围广,既可以输送一些轻小、散装的物料,也可以输送一些重型的箱包等,成本低,使用灵活,稳定性强,在很多行业中都起到重要的作用。2、皮带输送机结构简单,制造成本低廉,这是因为组成皮带输送现的各种工业皮带、链条、链轮等和部件都可以通过外购获得,因而制造周期大为缩短。3、皮带输送机皮带的运行速度可以根据生产节拍的需要进行调整。2、皮带输送机皮带的宽度与长度可以根据生产节拍的需要进行调整。3、材料可外购获得,制造成本低廉。十堰耐高温皮带输送机哪家好上海语鼎自动化设备有限公司致力于提供皮带输送机,期待您的光临!
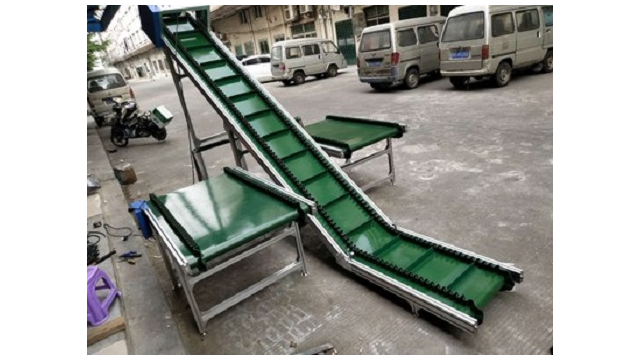
皮带输送机纵向中心线与基础实际轴线距离的允许偏差为±20mm;机架中心线与输送机纵向中心线应重合其偏差不应大于3mm;机架中心线的直线度偏差在任意25m长度内不应大于5mm;在垂直于机架纵向中心线的平面内,机架横截面两对角线长度之差,不应大于两对角线长度平均值的3/1000;对于双驱动滚筒,两滚筒轴线的平行度偏差不应大于0.4mm;滚筒轴线的水平度偏差不应大于1/1000;滚筒轴线与输送机纵向中心线的垂直度偏差不应大于2/1000;滚筒横向中心与输送机纵向中心线应重合,其偏差不应大于2mm。
皮带输送机在皮带输送机的使用过程中,如果出现跑偏,则要作以下检查以确定原因,进行进行调整。输送带跑偏时常检查的部位和处理方法有:检查托辊横向中心线与带式输送机纵向中心线的不重合度。如果不重合度值超过3mm,则应利用托辊组两侧的长形安装孔对其进行调整。具体方法是输送带偏向哪一侧,托辊组的哪一侧向输送带前进的方向前移,或另外一侧后移。检查头、尾机架安装轴承座的两个平面的偏差值。若两平面的偏差大于1mm,则应对两平面调整在同一平面内。头部滚筒的调整方法是:若输送带向滚筒的右侧跑偏,则滚筒右侧的轴承座应当向前移动或左侧轴承座后移;若输送带向滚筒的左侧跑偏,则滚筒左侧的轴承座应当向前移动或右侧轴承座后移。尾部滚筒的调整方法与头部滚筒刚好相反。皮带输送机,就选上海语鼎自动化设备有限公司,用户的信赖之选,欢迎您的来电!

安装工艺:1、皮带输送机支腿及中间架:在安装前用经纬仪找好中心线,再根据中心线位置引出各支腿的桩点位置,如有预埋铁,应根据预埋铁的位置进行适当的调整以便于安装公司,各支腿应与埋件焊接牢固。2、配重装置:安装配重装置时应保证两力柱间的平行度,同时应保证其垂直度,配重装置装好后,考虑到安全性应立即安装防护栏杆。3、头架、尾架及驱动装置架:首先校验安装基础的标高,找好中心线,并注意头、尾架的轴线偏差不大于±1.5。安装时还应注意垫铁的设置,应根据规范要求,将垫铁设于主要承重位置,每个连接螺栓两旁应放置一对垫铁,斜垫铁要成对设置,垫铁的数量不超过5块,放置垫铁时要把较薄的垫铁放在较厚的中间,调整结束后还应将垫铁焊牢,螺栓收紧。皮带输送机,就选上海语鼎自动化设备有限公司,用户的信赖之选,有想法的不要错过哦!黄冈槽型皮带输送机维修
上海语鼎自动化设备有限公司为您提供皮带输送机,有需要可以联系我司哦!衢州快递皮带输送机电话
输送带抗拉强度,我国生产的织物整芯阻燃输送带较高为2500N/mm,国外为3150N/mm。钢丝绳芯阻燃输送带较高为4000N/mm,国外为7000N/mm。输送带接头强度我国输送带接头强度为母带的50%~65%,国外达母带的70%~75%。输送机减速器寿命我国输送机减速器寿命2万h,国外减速器寿命7万h。我国输送机采用了中档可编程序控制器来控制输送机的启动、正常运行、停机等工作过程。虽然能与可控启(制)支装置配合使用,达到可控启(制)动、带速同步、功率平衡等功能,但没有自动临近装置,没有故障诊断与查询等。衢州快递皮带输送机电话


- 温州水平皮带输送机维修 2026-09-18
- 黄浦区不锈钢皮带输送机生产 2026-09-18
- 仙桃食品皮带输送机哪家好 2026-09-18
- 宝山区电商皮带输送机销售 2026-09-18
- 杭州电子皮带输送机商家 2026-09-18
- 荆州物流皮带输送机批发 2026-09-17
- 十堰铝型材皮带输送机供应 2026-09-17
- 潜江爬坡皮带输送机哪家好 2026-09-17
- 上海转弯皮带输送机哪家好 2026-09-17
- 虹口区铝型材皮带输送机操作 2026-09-17
- 黄石伸缩皮带输送机订购 2026-09-17
- 宝山区移动式皮带输送机报价 2026-07-25


