- 产地
- 上海
- 品牌
- 上海语鼎自动化
- 型号
- 齐全
- 是否定制
- 是
对于头部滚筒如皮带向滚筒的右侧跑偏,则右侧的轴承座应当向前移动,输送机的皮带向滚筒的左侧跑偏,则左侧的轴承座应当向前移动,相对应的也可将左侧轴承座后移或右侧轴承座后移。尾部滚筒的调整方法与头部滚筒刚好相反。经过反复调整直到皮带调到较理想的位置,在调整驱动或改向滚筒前较好准确安装其位置。皮带张紧处的调整是皮带输送机跑偏调整的一个非常重要的环节。重锤张紧处上部的两个改向滚筒除应垂直于皮带长度方向以外还应垂直于重力垂线,即保证其轴中心线水平。使用螺旋张紧或液压油缸张紧时,张紧滚筒的两个轴承座应当同时平移,以保证滚筒轴线与皮带纵向方向垂直。具体的皮带跑偏的调整方法与滚筒处的调整类似。皮带输送机的输送带可以根据耐磨性能进行选择。南昌硅胶皮带输送机厂家
皮带输送机
检查物料在输送带上的位置。物料在输送带横断面上不居中,将导致输送带跑偏。如果物料偏到右侧,则皮带向左侧跑偏,反之亦然。在使用时应尽可能的让物料居中。为减少或避免此类输送带跑偏可增加挡料板,改变物料的方向和位置。皮带输送机运行时输送带跑偏是较常见的故障之一。跑偏的原因有多种,其主要原因是安装精度低和日常的维护保养差。安装过程中,头尾滚筒、中间托辊之间尽量在同一中心线上,并且相互平行,以确保输送带不偏或少偏。另外,带子接头要正确,两侧周长应相同。厦门变频皮带输送机价格皮带输送机的输送带可以根据耐辐射性能进行选择。

皮带输送机在皮带输送机的使用过程中,如果出现跑偏,则要作以下检查以确定原因,进行进行调整。输送带跑偏时常检查的部位和处理方法有:检查托辊横向中心线与带式输送机纵向中心线的不重合度。如果不重合度值超过3mm,则应利用托辊组两侧的长形安装孔对其进行调整。具体方法是输送带偏向哪一侧,托辊组的哪一侧向输送带前进的方向前移,或另外一侧后移。检查头、尾机架安装轴承座的两个平面的偏差值。若两平面的偏差大于1mm,则应对两平面调整在同一平面内。头部滚筒的调整方法是:若输送带向滚筒的右侧跑偏,则滚筒右侧的轴承座应当向前移动或左侧轴承座后移;若输送带向滚筒的左侧跑偏,则滚筒左侧的轴承座应当向前移动或右侧轴承座后移。尾部滚筒的调整方法与头部滚筒刚好相反。
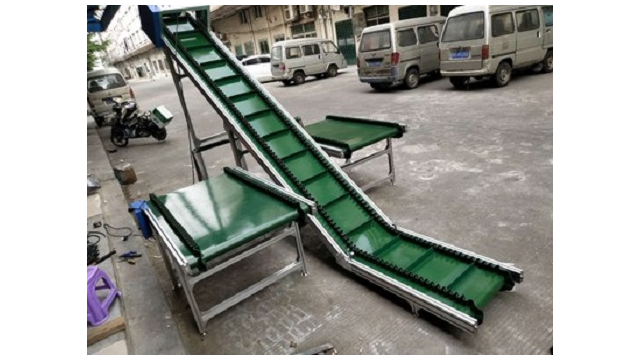
皮带输送机改向装置:改向装置主要由改向滚筒、特殊支架、压轮组成。皮带输送机清扫装置:清扫装置皮带输送机运转时,清扫胶带、滚筒和托辊上的赃物非常重要,因为赃物会引起皮带跑偏和运转部件严重磨损。通常在卸载滚筒的后面,设置刮板清扫器清扫皮带的脏污面,另一种方法是在卸载滚筒的底部装设回转刷进行清扫。皮带输送机结构形式有:槽型皮带输送机、平型皮带输送机、爬坡皮带输送机、转弯皮带输送机等多种形式,输送带上还可增设提升挡板、裙边等附件,能满足各种工艺要求。输送机两侧配以工作台、加装灯架,可作为电子仪表装配,食品包装等皮带输送机装配线。固定式输送机应按规定的安装方法安装在固定的基础上。

皮带输送机是运用输送带的连续或间歇运动来输送各种轻重不同的物品,既可输送各种散料,也可输送各种纸箱、包装袋等单件重量不大的件货,用途普遍。皮带式输送机具有输送量大、结构简单、维修方便、部件标准化等优点,普遍应用于矿山、冶金、煤炭等行业,用来输送松散物料或成件物品,根据输送工艺要求,可单台输送,也可多台组成或与其它输送设备组成水平或倾斜的输送系统,以满足不同布置型式的作业线需要,适用于输送堆积密度小于1。67/吨/立方米,易于掏取的粉状、粒状、小块状的低磨琢性物料及袋装物料,如煤、碎石、砂、水泥、化肥、粮食等。被送物料温度小于60℃。皮带输送机的输送带可以根据耐磁性能进行选择。常州电动滚筒皮带输送机价格
皮带输送机的输送带可以根据耐低温性能进行选择。南昌硅胶皮带输送机厂家
加油、调试:加油时做加油记录,根据减速器型号添加合适的机械油或齿轮油,加油数量为到指示位置即可;皮带输送机各轴承座位置添加黄油(锂基润滑脂)。调试时应在皮带输送机头、尾及中间位置分别设置人员,工作人员要注意皮带输送机运转是否正常,若遇故障或严重跑偏应立即停止运转;试运转时应先采取点动,当电动正常时再连动调试。皮带输送机跑偏后工作人员应根据经验对相关的部位进行调节,在多次调节后保证皮带输送机的运转正常。工作人员还应当使用对讲机或吹哨子保持联系,要时刻注意机器及人员(自身和他人)的安全,严禁违章操作。调试时检查电机、减速机及各轴承位置的温度情况,用听诊器检查减速机的噪音并做好调试记录。南昌硅胶皮带输送机厂家


- 温州水平皮带输送机维修 2026-09-18
- 宿迁不锈钢皮带输送机咨询 2026-09-18
- 黄浦区不锈钢皮带输送机生产 2026-09-18
- 仙桃食品皮带输送机哪家好 2026-09-18
- 宝山区电商皮带输送机销售 2026-09-18
- 杭州电子皮带输送机商家 2026-09-18
- 荆州物流皮带输送机批发 2026-09-17
- 十堰铝型材皮带输送机供应 2026-09-17
- 潜江爬坡皮带输送机哪家好 2026-09-17
- 上海转弯皮带输送机哪家好 2026-09-17
- 虹口区铝型材皮带输送机操作 2026-09-17
- 黄石伸缩皮带输送机订购 2026-09-17