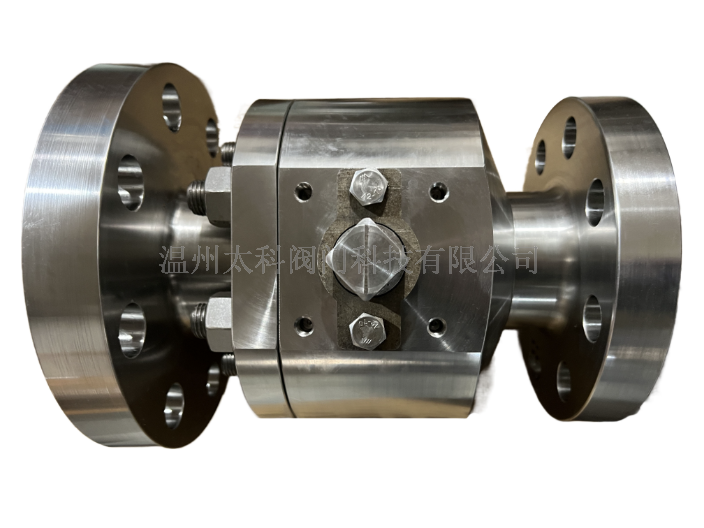
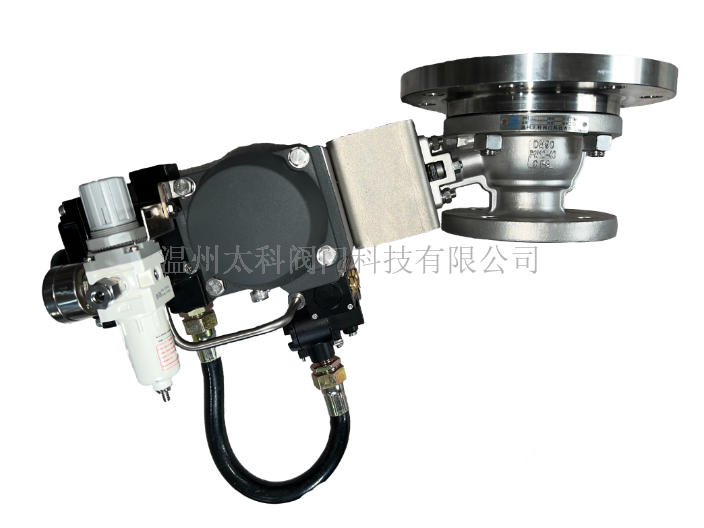
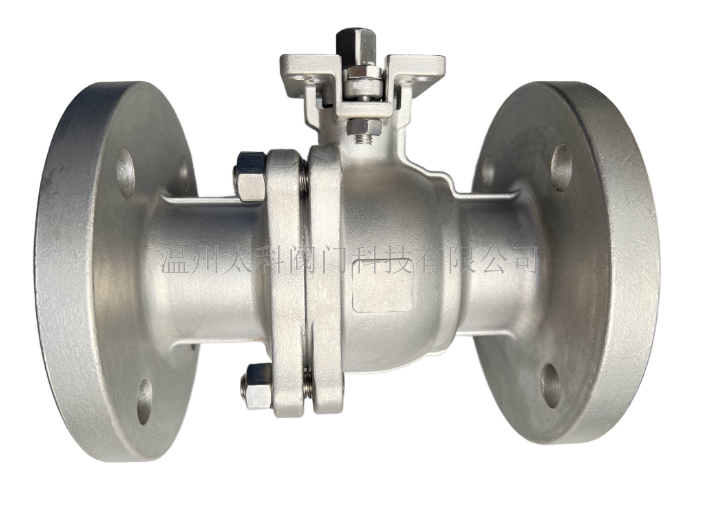
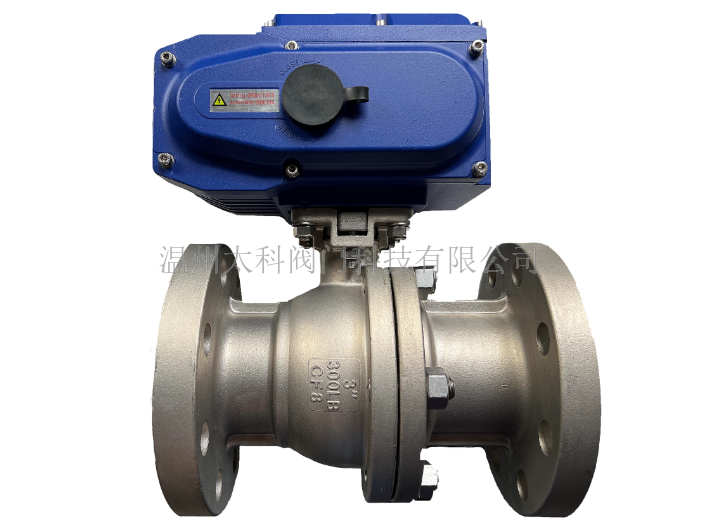
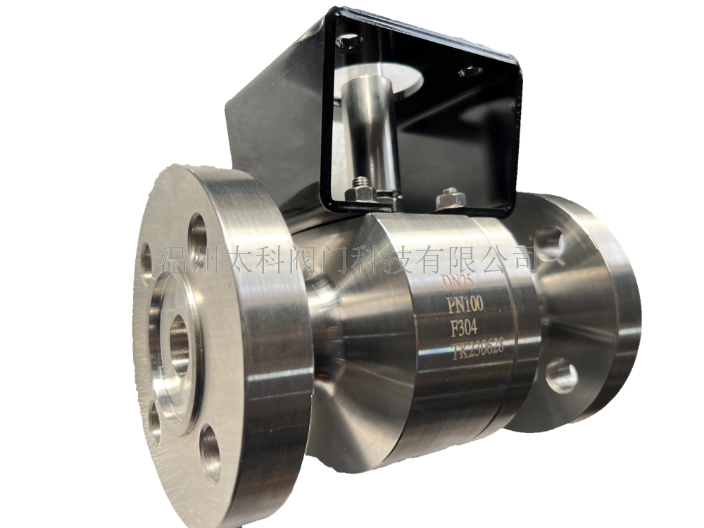
随着我国工业自动化控制系统的自动化水平的不断提高,对放料阀的各项技术性能和参数都有很高的要求。尤其是一些特殊放料阀,而这些阀门大多数都是进口,价格非常昂贵,给使用者造成巨大的经济负担。,国产阀门替代进口、降低使用成本势在必行。虽然我们的闷门制造业在短期内无法与国外的先进制造业相比,但不说我们对一些科技含量较高、制造工艺复杂的阔门束手无策,随差我国在冶金、机械、检测等方面水平的不断提高,并采用一些先进的设计软件,依托技术实力较强的科学院所及制造业,中国同样能生产出质量高、符合使用要求的放料阀。不锈钢法兰斜杆放料阀设备,就选温州太科阀门科技有限公司,用户的信赖之选,欢迎您的来电哦!天津焊接斜杆放料阀厂商
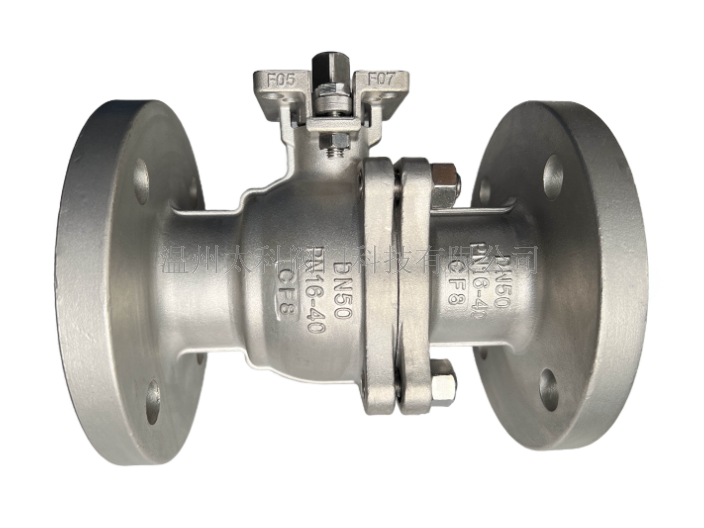
放料阀手轮和手柄及扳手出现故障的原因大多是因为使用长杠杆、管钳或使用撞击工具致使手轮、手柄或报手损坏,还有就是手手柄或报手的紧固件松脱,以及手轮、手柄和扳手与阀杆连接件,如方孔、键槽或螺纹磨损不能传递扭矩。轮、预防和排除放料阀出现以上的故障,可采取以下措施:1、正确使用手轮、手柄和扳手,禁止使用长杠杆、管钳和撞击工具.2、连接手轮、手柄和扳手的紧固件丢失和损坏应配齐,对振动较大的放料阀以及容易松动的,紧固处应改为弹性垫圈等防松存3放料阀手轮、手柄和扳手连接处磨损应进行修复,对修复较困难的应采用粘接固定或进行更换.黑龙江不锈钢斜杆放料阀品牌温州太科阀门科技有限公司是一家专业提供 不锈钢法兰斜杆放料阀设备的公司,欢迎您的来电哦!
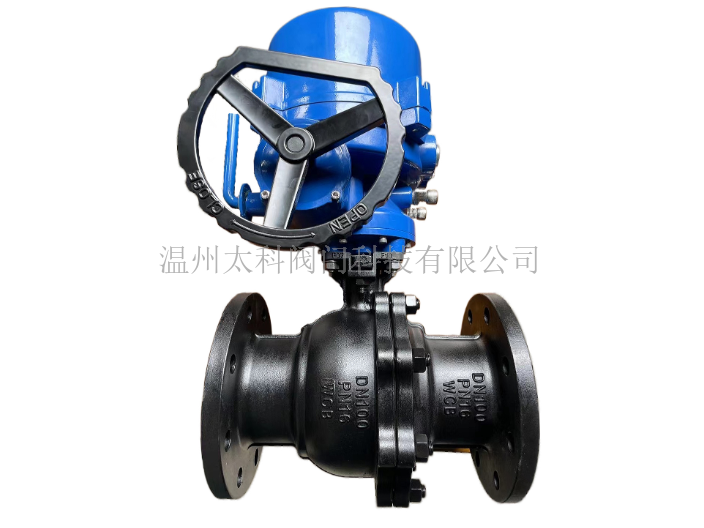
放料阀压力温度等级的确定。,该标准洋细地规定了各种压力等级,不同壳体材料在各种操作温度下的Max允许无冲击压力(表压),它是设计和选用阀门的主要基准之一。因而,选用放料阀时必须由操作压力和操作温度按压力温度等级(指壳体)和压力等级(指公称压力)。如果操作温度、压力超负荷运行,可能导致阀门损坏。选用放料阀时应充分考虑各种工况条件,避免阀门超负荷运行放料阀操作温度过高或过低时,为防止烫伤操作人员和温度损失,应在壳体上加保温层放料阀的壳体壁厚均按。用户按不同介质(特别是有毒、有害介质)对阀体的腐迪率计算出放料阀的使用寿命,一日超过使用寿命,必须更换阀门。
球式放料阀为化学反应釜放料口专门的一种新颖放料阀,不锈钢球式放料阀是为了改进钢制反应釜的性能对放料阀进行优化选型设计的一种变形球阀。它采用了浮动球阀的构造为基础,结合反应釜对放料性能的要求,选用好的连接方式进行改进设计,其主要构造特点分述如下:1、将球阀的侧体改变成一个具有多功能的上体,并能直接镶悍于反应釜的釜底中心,作为反应釜的放料口。上体的下部则完全按球阀阀体的装配要求设计.2、上体与阀体的连接法兰比球阀的法兰大一档,因为球式放料阀上体的螺栓孔下允许打穿,面只能加工螺纹孔,螺唱必须套在阀体法兰的一边,孔边要有足够套摆帽的位置3、为避免球式放料阀的操作手柄与夹套相碰,本设计中球式放料阀开闭的死点位置,采用从右450到左450为关闭,反之则为打开。这种死点位置在同一水平面上,有利于手动操,对于气打气动或液压缸的联动也比较有利,一是可以将气缸或液压缸水平县挂式安装,基本接近锅底对反应锅下的操作空问占用少。二是完全避免了因阀杆与活塞杆在一直线而因泄漏引起的干扰影响。温州太科阀门科技有限公司为您提供 不锈钢法兰斜杆放料阀设备,期待为您设备!

放料阀和蝶杆本身没有自锁能力,为了蝶板的定位,要在阀杆上加装蜗轮减速器。采用蜗轮减速器,不*可以使蝶板具有自锁能力,使蝶板停止在任意位置上,还能改善阀门的操作性能。放料阀操作力矩,因开度及阀门启闭方向不同其值各异,卧式放料阀,特别是大口径阀,由于水深,阀轴上、下水头差所产生的力矩也不容忽视。另外,阀门进口侧装置弯头时,形成偏流,力矩会有增加。阀门处于中间开度时,由于水流动力矩起作用,操作机构需要自锁。放料阀结构简单,只由少数几个零件组成,材料耗用省;体积小、重量轻、安装尺寸小,驱动力矩小,操作简便、迅速,只需旋转90°即可快速启闭;并且还同时具有良好的流量调节功能和关闭密封特性,在大中口径、中低压力的使用领域。 不锈钢法兰斜杆放料阀设备,就选温州太科阀门科技有限公司,欢迎客户来电!海南电动斜杆放料阀费用
温州太科阀门科技有限公司 不锈钢法兰斜杆放料阀设备值得用户放心。天津焊接斜杆放料阀厂商
放料阀阀体铸造工艺受到铸件尺寸、壁厚、气候、原材料和施工操作的种种制约,铸件会出现砂眼、气孔、裂纹、缩松、缩孔和夹杂物等各种铸造缺陷,尤以砂型铸造的合金钢铸件为更多,面对这些放料阀铸钢件缺陷我们应该如何处理?1、放料阀铸钢件缺陷判断在生产实践中,有些铸件缺陷不允许补焊,如贯穿性裂纹、穿透性缺陷(穿底)、蜂窝状气孔、无法去除的夹砂夹渣和面积超过65平方厘米的缩松等,以及双方合同中约定的其他不能补焊的重大缺陷。在补焊前应判断缺陷的类型。2、放料阀铸钢件缺陷剔剔除在工厂里一般可采用碳呱气刨吹去铸造缺陷,然后用手提角磨机打磨缺陷部位至露出金厘光泽,但生产实践中更多的是直接用碳钢焊条大电流除去缺陷,并用角磨机磨出金属光泽。一般铸件缺陷剔除可用<4mm-422焊条,160180A电流将缺陷除干净,角磨机将缺陷口打磨成U形,减少施焊应力。缺陷去除的彻底.补焊质量好。 天津焊接斜杆放料阀厂商
选型建议:根据工况定制化选择介质特性:腐蚀性介质:优先316L不锈钢或全衬氟阀体。高粘度介质:选择大...
【详情】无死角流道设计,支持CIP/SIP清洗。符合FDA 21 CFR Part 177、EC 1935/...
【详情】金属硬密封或波纹管密封设计,可承受高压(≥10MPa)和高温(≥600℃)。剪切式阀芯结构,防止颗粒...
【详情】按介质特性分类:适应复杂工况1. 腐蚀性介质典型介质:盐酸、硫酸、氢氧化钠、有机溶剂、海水。适用材质...
【详情】钛合金:耐氯离子腐蚀(如海水),温度≤300℃,常用于海洋工程和氯碱工业。耐高温/低温材质高温工况:...
【详情】阀体与反应釜法兰连接处采用变径设计(一端标准法兰,一端与容器放料孔配套),适配不同接口需求,降低定制...
【详情】双向密封阀芯设计支持正反向压力密封,无需区分进出口方向,简化安装流程,降低误操作风险。防爆与安全设计...
【详情】远程监控与故障诊断支持与自动化控制系统无缝集成,实现远程操作、实时监控及故障预警。例如,部分型号配备...
【详情】高硬度介质排放:抗冲刷性能优异应用场景:钢铁厂高炉渣排放、水泥厂熟料输送等场景。优势:耐磨阀芯:采用...
【详情】适用设计:金属波纹管密封,避免软密封材料挥发污染真空环境。四、选型关键参数介质特性:腐蚀性、温度、粘...
【详情】斜杆放料阀是一种专为工业容器(如反应釜、储罐等)底部设计的放料阀门,其重要特点在于斜杆结构与优化放料...
【详情】冶金与矿业应用场景:矿浆、粉末输送控制,高硬度介质排放。优势:耐磨性:阀芯表面堆焊硬质合金,硬度HR...
【详情】