- 品牌
- 鑫虹
- 场站类型
- 普通
- 支持业务
- 日常零售
- 服务类型
- 仓库
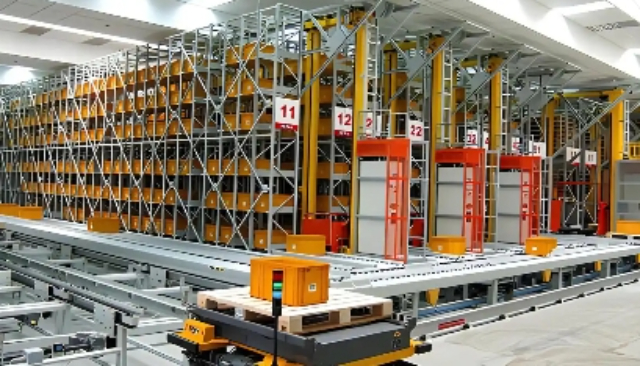
支撑海量包裹**分拣与中转鑫虹物联网智能仓储针对快递物流行业“包裹量大、SKU分散、时效要求高、分拣压力大”的**痛点,打造了集高速分拣、智能中转、全程可视化于一体的规模化智能仓储系统,成为快递物流网络的**枢纽。系统**配备全球**的高速交叉带分拣机、滑块分拣机等设备,采用模块化设计,可根据包裹量灵活组合,分拣速度**高可达20000件/小时,较传统人工分拣提升10倍以上;通过AI视觉识别与物联网扫码技术,自动读取包裹面单信息(收件地址、快递单号),精细匹配分拣格口,分拣准确率达到,有效避免错分、漏分。在中转与存储环节,系统采用“动态缓存+快速中转”模式,针对不同流向的包裹,通过智能输送机与AGV机器人快速转运至对应中转区域,减少停留时间;对于需要暂存的包裹,采用密集型立体库与料箱式存储结合,**大化利用空间,支持24小时不间断中转分拣。通过物联网与快递物流管理平台深度对接,实现包裹全程可视化监控:客户可通过手机端实时查询包裹的分拣状态、中转位置、预计送达时间;快递企业可通过平台监控仓库分拣效率、设备运行状态、包裹流向分布,通过大数据分析优化分拣网络与运输路线,降低物流成本。系统具备极强的峰值处理能力。动态弹性扩容让鑫虹物联网智能仓储在宠物消费旺季订单处理能力提升 2-3 倍。浙江附近智能仓储
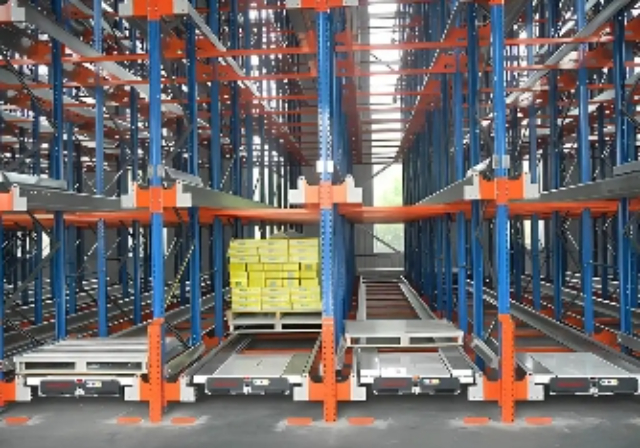
系统针对母婴产品的不同类型定制精细化方案:奶粉、纸尿裤等快消品采用密集型立体库存储,**大化利用空间;婴儿推车、安全座椅等大件产品配备重型智能搬运设备,确保平稳转运;奶瓶、奶嘴等贴身用品存入无菌料箱库,实现单独隔离存储。通过WMS系统与物联网技术的深度融合,所有母婴产品均实现“一物一码”全程追溯,从原材料采购、生产出厂到仓储流转、终端销售,每个环节的信息都被精细记录,消费者可通过扫码查询产品质检报告、效期信息,满足家长对产品安全的***要求。系统还具备严格的效期管理功能,对奶粉、辅食等临期产品提前6个月自动预警,严格执行“近效期先出”原则,避免过期产品流入市场;支持与母婴电商平台、线下母婴店实时同步库存数据,确保**品不缺货、滞销品快速清仓,助力品牌实现**运营。段落二十三:鑫虹物联网智能仓储——*草行业智能仓储,适配卷*与辅料特种存储需求鑫虹物联网智能仓储针对*草行业“卷*易受潮、易串味、存储要求高、物流管控严”的行业特性,打造了集恒温恒湿存储、智能化分拣、全流程溯源于一体的特种智能仓储系统,成为*草供应链的**保障。仓库**区域采用定制化恒温恒湿控制系统,将温度精细控制在20℃±2℃,湿度55%±5%。锡山区简述智能仓储鑫虹物联网智能仓储 70% 缩短新品上架周期,适配宠物用品快速迭代需求。
打造全流程数字化中枢鑫虹物联网智能仓储的WMS+WCS智能管控仓储系统,以仓储管理系统(WMS)、仓库控制系统(WCS)为**,融合物联网、大数据、云计算技术,打造仓储全流程数字化、可视化、智能化管控中枢,解决传统仓储“管理粗放、数据滞后、协同低效”的痛点。WMS系统作为仓储管理的**,具备***的功能模块,包括入库管理、出库管理、库存管理、库位管理、订单管理、报表管理、客户管理等,支持货物从入库到出库的全流程数字化记录与管控:入库时,通过物联网扫码设备自动采集货物信息,生成入库单,系统自动分配库位;出库时,根据订单信息生成拣货单、出库单,优化拣货路径;库存管理支持实时监控库存状态,自动生成库存预警、盘点报告,支持“**先出”“近效期先出”等多种库存策略。WCS系统作为设备控制的**,负责调度AGV机器人、堆垛机、分拣机、输送机等智能设备,根据WMS系统的指令,优化设备运行路径,实现多设备协同作业,确保设备**、有序运行;WCS系统具备设备状态监控、故障预警、应急处理等功能,通过物联网传感器实时采集设备运行数据,一旦出现异常,立即发送预警通知,并自动调整作业任务,保障仓储运营不中断。通过物联网技术。
针对化工行业“货物类型多样、部分为***、腐蚀性强、易挥发、合规要求严”的特性,打造“合规存储+安全监控+智能作业+应急处理”的智能仓储解决方案,解决化工企业“存储不合规、安全风险高、管理难度大、作业低效”的痛点。该系统的仓储设施严格遵循《危险化学品安全管理条例》等相关法规要求,根据化工品特性划分专属库区:普通化工品存入普通库区,合规***按危险等级(如品、易燃液体、腐蚀性物品)存入*****仓库(防爆仓库、防腐仓库、通风仓库),不同类型***分区存放,严禁混存;***仓库配备的安全设施,包括防爆灯具、防爆电器、通风设备、喷淋装置、泄漏应急处理设备、消防器材等,符合*****仓储安全标准;仓库地面、墙面采用防腐、防渗材料处理,防止化工品泄漏造成污染。通过物联网与传感器技术,系统实现化工品全程安全监控:在仓库内、货物包装内部署温湿度传感器、气体传感器、泄漏传感器等,实时监测化工品存储环境的温度、湿度、气体浓度、是否泄漏等数据;一旦出现温度异常、气体浓度超标、泄漏等情况,系统自动发送声光报警与短信、邮件通知,同时启动应急处理措施(如开启通风设备、关闭相关阀门、启动喷淋装置),**大限度降低安全风险。18℃-22℃防静电库区,鑫虹物联网智能仓储呵护安防精密电子设备安全。
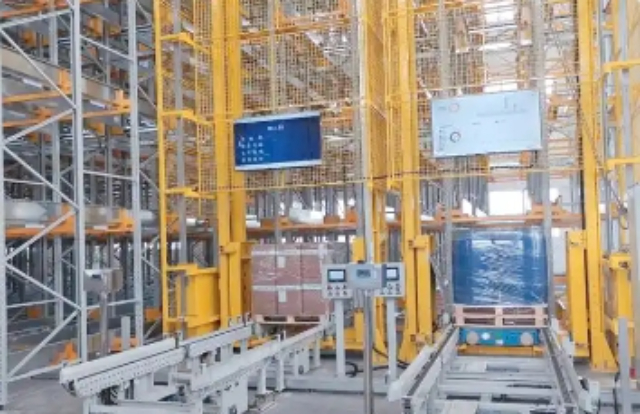
企业可根据自身业务特点调整入库、出库、分拣、盘点等作业流程,提升运营灵活性。凭借模块化部署、灵活适配、快速响应的**优势,鑫虹物联网智能仓储的柔性智能仓储系统成为多品种小批量业务场景的理想选择,帮助企业降低仓储改造成本30%以上,提升订单响应速度2倍以上。段落十二:鑫虹物联网智能仓储——黑灯无人仓储,实现24小时全自动化运营鑫虹物联网智能仓储的黑灯无人仓储系统,整合自动化立体仓库、AGV/AMR机器人、智能分拣机、AI视觉识别、WMS+WCS管控系统等全流程智能设备与技术,打造“无需人工干预、24小时连续运行”的全自动化仓储体系,解决传统仓储“依赖人工、运营时间受限、效率不均”的痛点。该系统的**特点是“黑灯环境下的全自动化作业”,仓库内无需人工值守,所有操作(入库、存储、分拣、出库、搬运、盘点)均由智能设备自动完成:货物通过无人叉车或AGV机器人从入库口自动转运至智能分拣线,AI视觉识别设备完成扫码、称重、体积测量与异常检测,WMS系统自动分配库位,堆垛机或AMR机器人将货物自动存入立体货架;接到出库订单后,系统自动调度设备完成货物取出、分拣、打包、贴单,**后由AGV机器人转运至出库口,对接物流车辆完成发货。18℃-22℃恒温恒湿环境让鑫虹物联网智能仓储有效延长图书音像产品寿命。无锡智能仓储产品配置
弧形托辊货架设计,鑫虹物联网智能仓储确保印刷卷材存储不变形。浙江附近智能仓储
以“精细温控+物联网监控+自动化作业”为**,打造化、智能化的冷链存储与流转体系,解决传统冷链仓储“温度控制不准、监控滞后、货物损耗高”的痛点。该系统采用多层级温控设计,根据货物特性划分常温区(18℃-25℃)、冷藏区(0℃-8℃)、冷冻区(-18℃以下)、深冷区(-40℃以下)等多个温区,每个温区配备高精度恒温恒湿设备,温度控制精度±℃,湿度控制精度±5%,确保不同类型温控货物的存储需求;冷库采用聚氨酯保温板、断桥铝门窗等保温材料,配合密封式设计,减少冷热交换,降低能耗成本;制冷系统采用**制冷剂,配备备用制冷机组,确保断电或设备故障时温度稳定。通过物联网技术,冷链智能仓储系统实现全程温度监控与追溯:在冷库内、货物包装内、运输车辆内均部署物联网温湿度传感器,实时采集温度、湿度数据,采集频率可达1次/分钟,数据通过5G或LoRa网络上传至物联网云平台;客户可通过电脑端、手机端随时随地查看货物存储、运输过程中的温湿度曲线,所有数据自动记录、存储,保存期限不少于3年,满足合规追溯要求;系统支持温度预警功能,当温度超出设定范围时,自动发送短信、邮件、APP通知,提醒工作人员及时处理,避免货物变质。在自动化作业方面。浙江附近智能仓储
上海鑫虹物联网有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在上海市等地区的交通运输中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同上海鑫虹物联网供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 福建智能仓储答疑解惑 2026-10-20
- 河北智能仓储单价 2026-10-20
- 锡山区智能仓储单价 2026-10-20
- 黄浦区各地智能仓储 2026-10-20
- 金山区智能仓储交易价格 2026-10-20
- 连云港智能仓储维修价格 2026-10-20
- 惠山区智能仓储欢迎选购 2026-10-19
- 北京哪里有智能仓储 2026-10-19
- 黑龙江创新智能仓储 2026-10-19
- 方便智能仓储维修价格 2026-10-19
- 浙江智能仓储产品介绍 2026-10-19
- 无锡智能仓储招商加盟 2026-10-19