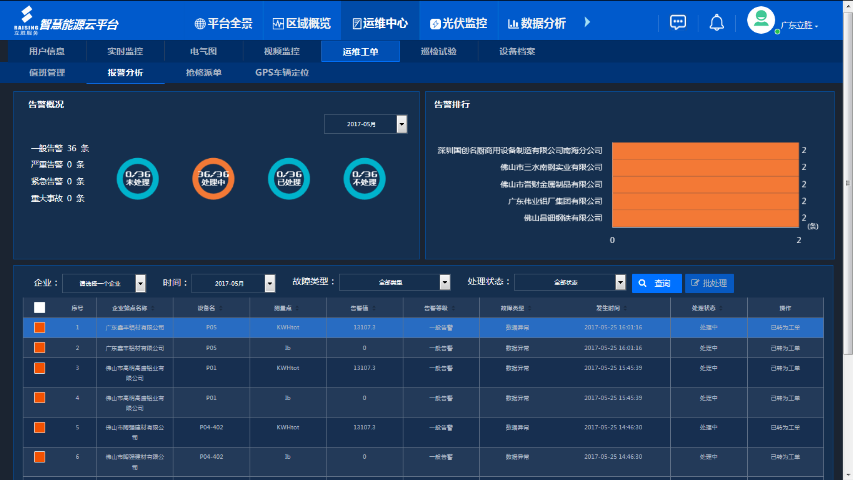
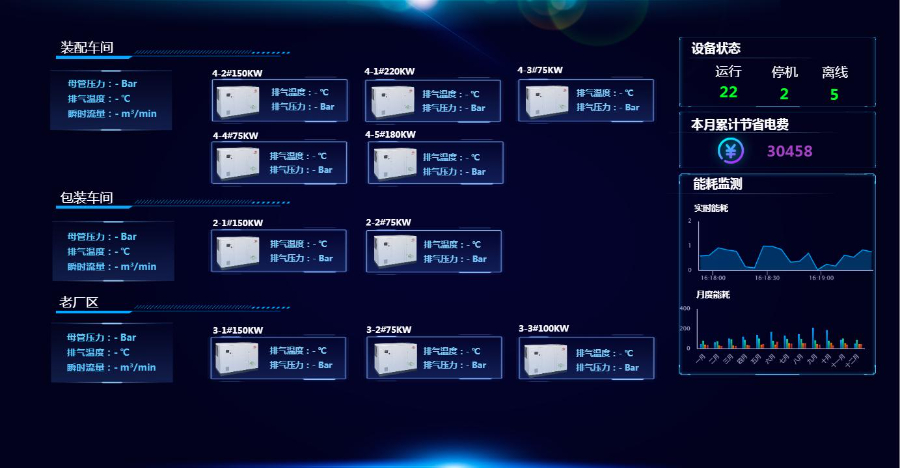
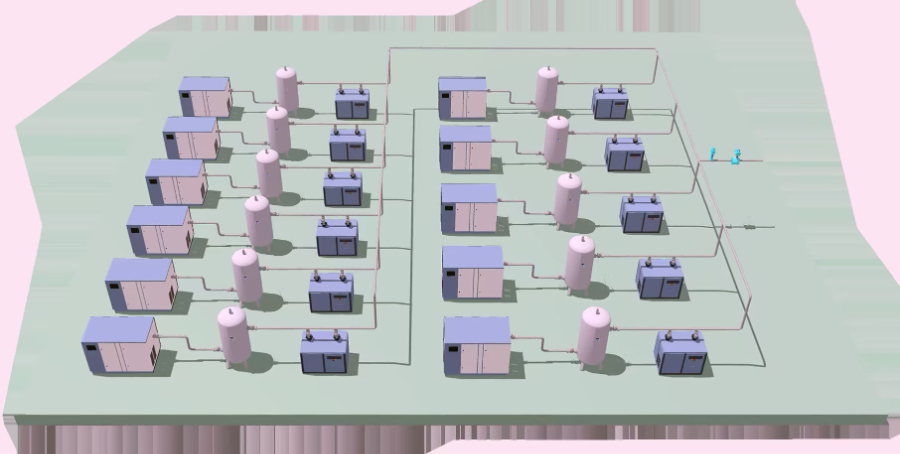
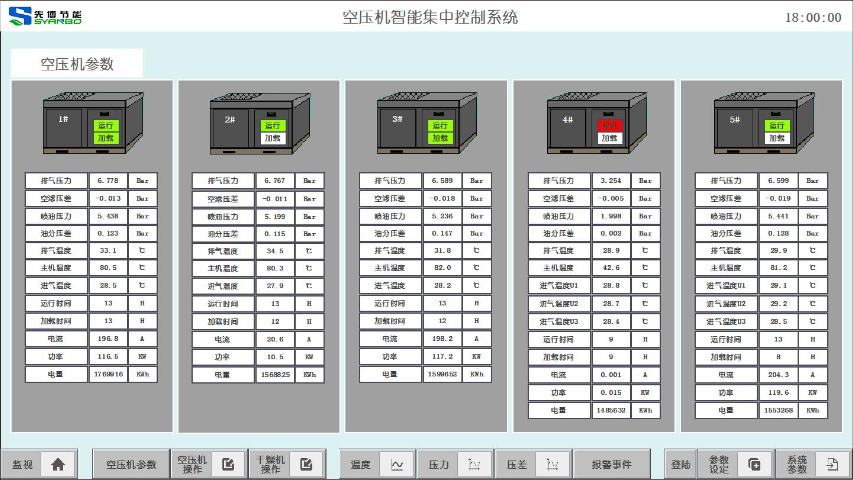
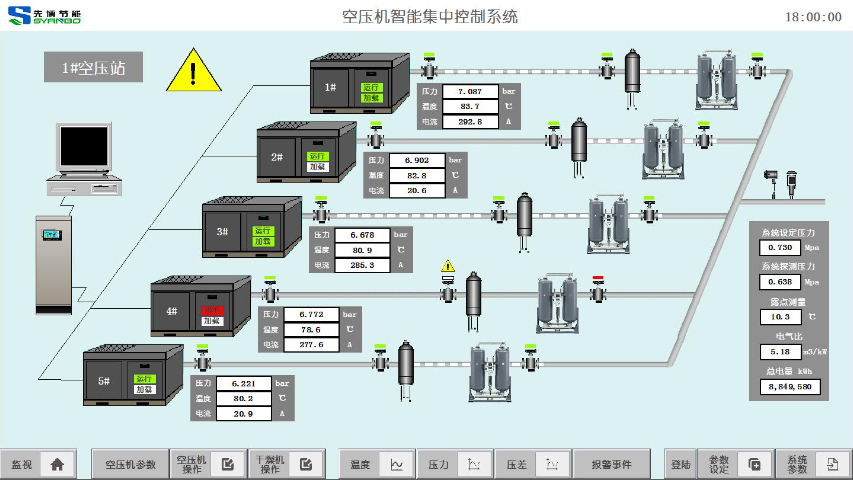
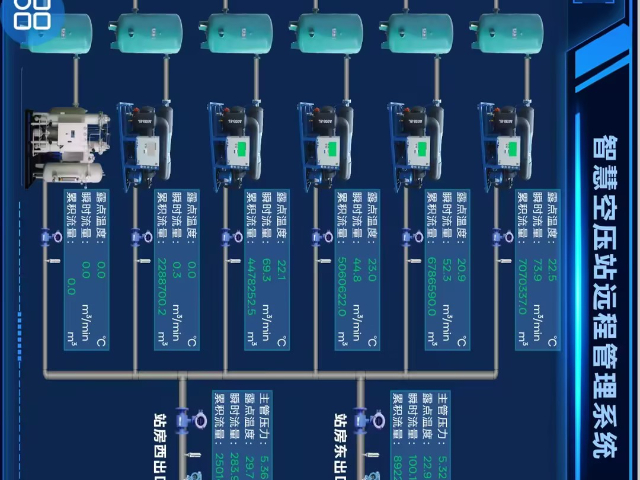
稳定的管网压力对于气动加工设备、自动化机械手、喷涂设备等生产装置十分关键,管网压力忽高忽低,不*会影响加工产品的一致性,还会加剧管路元器件损耗。未部署空压机联控系统的站房,每台空压机**设置压力上下限,各设备响应逻辑互不协调,用气高峰压力不足,用气低谷压力超标成为常态。空压机联控系统以母管总管压力作为统一判断基准,统一全站机组的调度逻辑,收窄管网压力波动区间。当车间用气需求上涨,系统有序启动备用机组补足气量;用气负荷回落,逐步卸载多余机组,减少空载空转。压力控制逻辑部署在本地控制柜,即便远程上位电脑或者网络出现异常,集群联动控制依旧可以正常执行,保障工厂气源不间断供给,为连续化生产提供可靠支撑。空压机联控系统设置分级操作权限,区分查看与参数修改账号,留存操作日志,规避人为误操作带来的运行风险。安徽品牌空压机联控系统运维服务
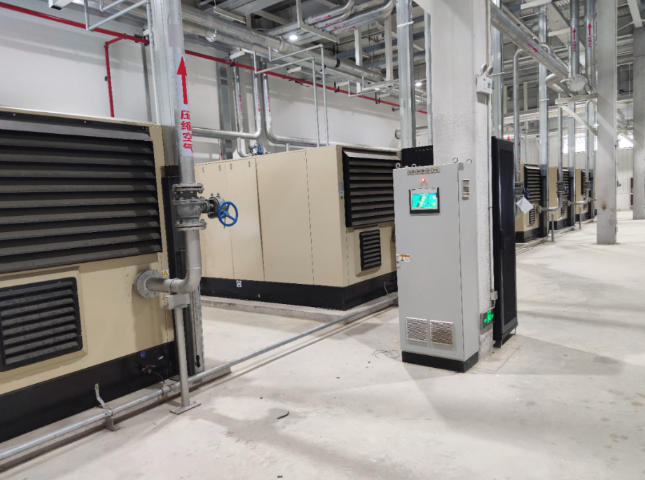
很多企业会关心空压机联控系统和空压机原厂多机控制器的差异。空压机原厂自带多机联动功能,大多只适配本品牌同系列设备,不同品牌新旧设备混装的站房兼容性较差,扩展能力有限,很多*支持简单时序轮换。**架构的空压机联控系统,以第三方** PLC 控制柜作为控制**,不受空压机品牌限制,可以接入多种品牌新旧设备,适配新旧设备混用的站房场景。控制策略更加丰富,不止固定时序轮换,可以基于负载率、运行时长做组合调度;同时可以联动干燥机、冷却泵等后处理辅机,实现整站协同;具备更强的数据采集、报表、告警能力,对接上层平台的兼容性更好。当然原厂联动在同品牌全新机组场景下有一定优势,企业选型的时候,结合站内设备品牌混杂程度、是否需要联动后处理、后期扩容需求综合对比,选择适配自己站房条件的方案。河北再生空压机联控系统工程施工空压机联控系统适合两台及以上空压机的站房,用气波动明显的厂区,改造之后更容易收获稳压节能综合收益。
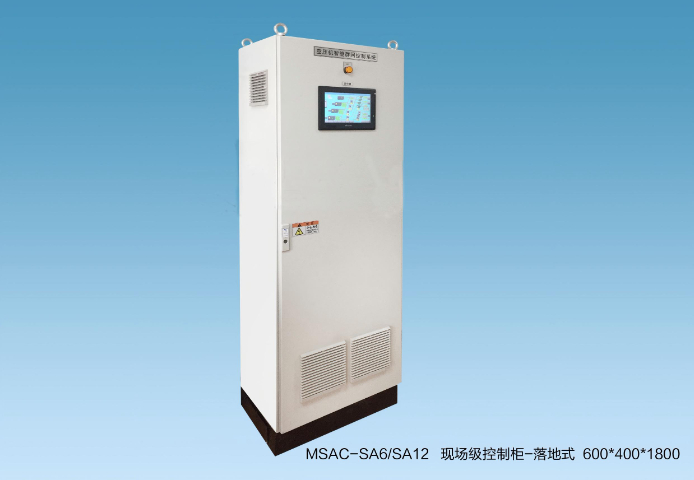
很多用户容易把空压机联控系统和空压机余热回收系统混淆,二者属于空压站两套不同方向的改造方案,但可以相互配合落地。空压机联控系统聚焦多台空压机之间的调度管控,解决加卸载无序、压力波动、运维繁琐、空载能耗问题;空压机余热回收系统,是回收空压机运行过程产生的热量,产出热水用于生产或者生活用热。同一套空压站可以同时部署两套系统,联控系统优化空压机机组运行策略,余热回收系统充分利用设备产生的废热。联控系统采集的机组运行时长、负载率数据,还可以辅助评估余热回收系统的产热情况,两套系统数据互补,实现空压站既优化机组协同调度,又充分回收废热,实现系统层面综合能效提升。企业开展空压站整体节能规划的时候,可以同时评估集群联控与余热回收两类改造的落地价值。
机械加工工厂 CNC 机床、工装夹具、气动工具都依靠压缩空气,车间生产任务变化会直接带来空压站用气波动,白班集中加工用气高,夜班生产任务减少用气下降。空压机联控系统可以很好适配这类负荷变化,以管网总管压力为基准,智能选择运行机组,用气高峰补足气量,用气低谷卸载多余设备,减少空载耗电。系统自动分配各台空压机工作时间,均衡设备磨损,防止个别设备长期满负荷运行。运维人员通过监控界面掌握全站温度、压力、报警信息,不用逐台机器现场查看,异常问题及时收到提醒。系统生成的运行报表,可以用来分析不同生产时段空压站的能效,找到可以进一步优化的点。改造可以利旧原有空压机,不需要全部更换主机,用相对可控投入实现空压站集群管控升级,助力机械加工企业做好动力系统降本增效。食品加工企业空压站应用空压机联控系统,完整留存设备运行记录,便于内部设备管理审核与工况回溯复盘。
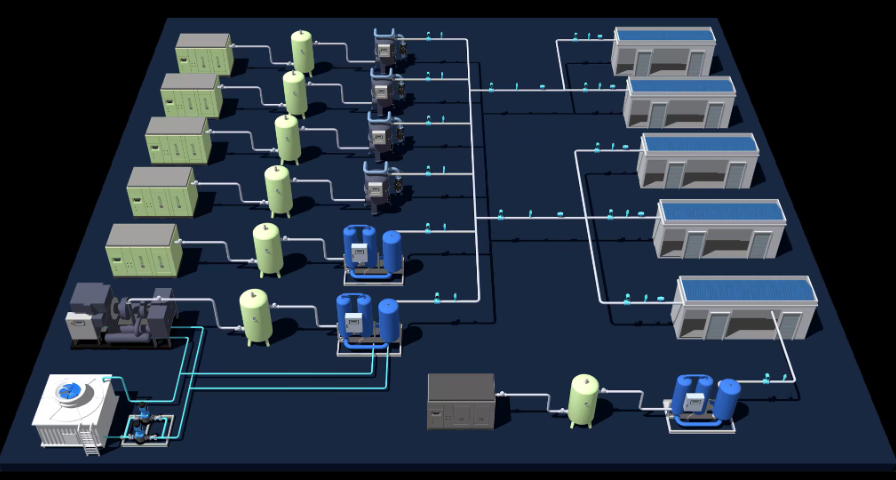
饲料加工企业,大量气动送料、阀门控制装置需要压缩空气,生产集中在白班,夜间生产负荷明显降低,空压站用气昼夜差异突出。多台空压机单机**运行时,夜班容易出现多台设备空载空转,白白消耗电能;白班生产启动阶段,需要人工手动开启多台空压机,容易出现供气压力短时不足。空压机联控系统根据管网压力自动调度机组,白班生产到来,逐步投入足够空压机;夜间生产负荷回落,逐步卸载多余机组,减少空载耗能。系统自动轮换各台空压机,均衡设备运行小时数,减少个别设备长期连续工作。集中监控界面汇总设备温度、压力、报警信息,异常及时提醒运维人员,降低设备突发故障影响生产的概率。改造利旧原有空压机,以新增控制柜的方式完成集群管控,帮助饲料加工厂实现空压站自动化管理,优化站房用电消耗。造纸企业 24 小时运行空压站配置空压机联控系统,故障自动投运备用机组,缩短压力跌落时间守护连续生产。贵州企业空压机联控系统售后服务
空压机联控系统支持后期扩容,新增空压机只需拓展信号点位,不用整套更换控制柜,保护前期数字化投入。安徽品牌空压机联控系统运维服务
空压机联控系统项目实施包含前期工况勘测、方案定制、硬件成套、现场布线通讯调试、逻辑配置、试运行验收多个环节。项目启动前,技术人员实地勘察空压站,统计空压机台数、功率、通讯接口,记录管网压力变化规律,梳理现场运维人员的操作习惯,以此为基础输出适配现场的实施方案。硬件成套阶段完成 PLC 控制柜、信号采集器件的组装测试;现场施工阶段完成接线、通讯链路搭建,打通控制柜和各台空压机之间的数据交互通道。之后完成联控逻辑配置,设置压力阈值、机组轮换策略、告警参数,随后进入试运行阶段,观察不同用气工况下机组加减载表现,持续微调控制参数,确认高峰、低谷、故障模拟场景全部满足要求之后再完成项目交付。整个实施过程尽量避开企业生产高峰,降低改造作业对工厂正常供气带来的干扰,实现平稳升级改造。安徽品牌空压机联控系统运维服务
浙江先博节能科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的环保中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来浙江先博节能科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!