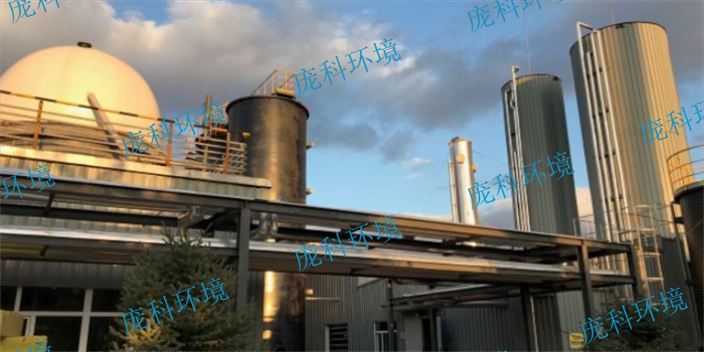
在工业废水处理领域,选择合适的发酵厌氧反应器是保障处理效果和运营稳定性的关键。采购时,用户通常关注设备的处理能力、适应废水类型、运行稳定性和维护简便性。以PTC-DCAR厌氧反应器为例,其模块化设计确保了微生物的良好保留,厌氧污泥浓度远高于传统UASB反应器,提升了COD的转化效率和沼气产量。设备采用双布水系统和双通道三相分离模块,优化了混合传质和气液固分离过程,保证了反应器在冲击负荷下依然稳定运行。采购者还会考虑设备的施工安装周期和后续维护,上海庞科环境技术有限公司严格执行标准化作业流程,确保交付周期合理且设备性能稳定。庞科环境的团队在多个行业积累了丰富经验,能够针对客户废水特性提供定制化的采购方案,帮助工业企业实现废水达标排放和能源回收,降低运营成本,提升环保效益。公司通过持续创新和技术积累,致力于为客户提供可靠的发酵厌氧反应器设备及配套服务,推动环保产业与企业经济效益的协同发展。选择厌氧反应器时,需要考虑材料的质量和耐久性。广东混合厌氧反应器供应商
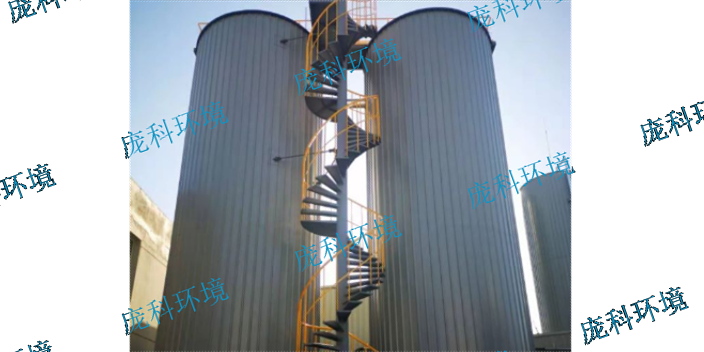
环保项目的顺利实施离不开专业厂家提供的技术支持和设备保障。面对高难度废水处理需求,选择具备丰富经验和技术实力的厌氧反应器厂家尤为重要。上海庞科环境技术有限公司由多位经验丰富的人员组成,团队成员在制药、化工、发酵、造纸等多个行业拥有超过十年的实战经验。公司自主研发多种关键技术产品,包括PTC-DCAR厌氧反应器等,具备模块化设计和标准化施工优势,确保项目的高效推进。庞科环境不*关注废水达标排放,更致力于资源回收和运营成本优化,通过创新工艺帮助客户实现绿色能源利用和废热回收。选择上海庞科环境,客户不*获得先进设备,更享受专业定制的整体环境解决方案,推动企业环保水平和经济效益同步提升。广东混合厌氧反应器供应商厌氧反应器厂家的联系方式要留存好,方便后期设备维护和技术咨询。

高浓度有机废水处理不*面临技术难题,还涉及运行成本和资源利用的双重压力。PTC-EIC内循环厌氧反应器通过上下两个反应室的设计和底部射流布水器,实现废水与颗粒污泥的充分混合,保障传质效果和高效COD去除。内循环结构自动缓冲来水波动,增强系统对负荷冲击的适应能力。完全密闭的沼气收集系统提高了沼气利用率,助力企业实现能源回收。该反应器适用于玉米淀粉、柠檬酸、啤酒等行业的高浓度废水处理,满足客户对出水稳定和经济效益的需求。上海庞科环境技术有限公司凭借自主技术和丰富行业经验,提供符合客户需求的内循环厌氧反应器,确保设备质量和交付周期,助力客户降低能耗和运营风险,实现环保与经济效益的双赢。
在工业废水处理项目中,设备采购成本是企业关注的重点之一。上海庞科环境技术有限公司针对厌氧反应器的批发价制定了合理的价格策略,旨在帮助客户在控制成本的同时,获得性能稳定且适用性强的设备。PTC-DCAR厌氧反应器的设计充分考虑了设备的耐用性和维护便利,采用高质量PP板材和模块化三相分离器,延长使用寿命并减少故障率。批发价格反映了庞科环境对原材料、生产工艺和技术研发的投入,确保设备在运行中能够应对高浓度废水的冲击负荷,保持稳定的出水水质。客户在采购时不*关注价格,更看重设备的长期运行表现和维护成本,庞科环境通过优化设计和标准化生产流程,降低了整体拥有成本。公司团队拥有丰富的行业背景,能够根据客户需求提供合理的报价和技术支持,保障客户投资的价值和环保目标的实现。内循环厌氧反应器的抗冲击能力强,适合水质波动较大的废水处理场景。
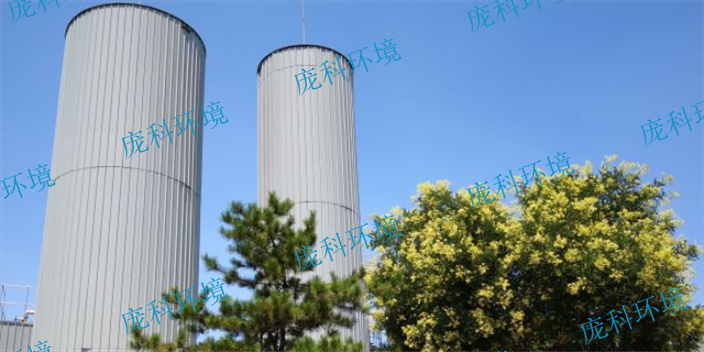
选购UASB厌氧反应器时,供应商的技术实力和服务能力是关键考虑因素。供应商不*提供设备,更承担起项目设计、安装调试以及后期维护的责任。UASB反应器通过厌氧微生物降解废水中的有机物,转化为可利用的沼气,实现废水处理与能源回收的结合。上海庞科环境技术有限公司作为供应商,凭借自主研发的PTC-DCAR模块化反应器,提升了厌氧污泥的浓度和活性,确保设备在高负荷条件下依然保持稳定运行。庞科环境的双布水系统和双通道分离模块有效保障了泥、气、水三相的分离和传质效率,减少污泥流失风险,降低启动成本。供应商团队具备丰富的行业经验,能够根据客户的废水特性和处理需求,提供灵活的工艺配置和技术支持。公司秉持标准化施工流程,确保设备质量和工程进度。庞科环境专注于为制药、食品、化工等行业客户提供环保整体解决方案,协助客户实现环保达标和资源回收的双重目标,提升环保设施的经济效益和可持续发展能力。厌氧反应器的使用可以提高废水处理的环保指标。广东制药废水厌氧反应器种类
高浓废水厌氧反应器能够处理高浓度有机废水,提高处理效率。广东混合厌氧反应器供应商
针对工业企业对高效厌氧反应器的需求,批发采购通常涉及多台设备的供应和系统集成服务。批发模式不*关注单台设备的性能,更强调整体解决方案的匹配度和供应链的稳定性。高效厌氧反应器在批发过程中,需确保每台设备的设计符合特定废水处理工艺要求,保证系统整体运行的协调性和高效性。上海庞科环境技术有限公司具备完善的生产能力和技术储备,能够满足批量订单的交付需求。公司采用模块化设计理念,便于批量生产和快速组装,提升供应效率。庞科环境的团队深入理解制药、化工、食品等行业的废水处理特点,能够为客户提供多样化的设备配置和定制化服务。通过严格的质量控制和完善的售后体系,确保批发设备的稳定运行和长期使用价值。客户在选择庞科环境作为合作伙伴时,不*获得设备供应,还能享受到专业的技术支持和运营指导,助力企业实现环保合规和资源回收的双重目标。广东混合厌氧反应器供应商